PREMIUM 1.4034 Stal
X46Cr13

PN 4H13

PREMIUM 1.4034 Stal
X46Cr13

X46Cr13
Stal precyzyjna płaska
[PFS]


- płaska -
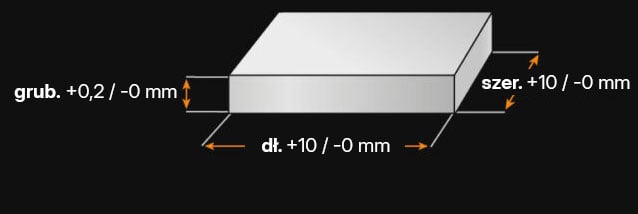
Toleranzen.png
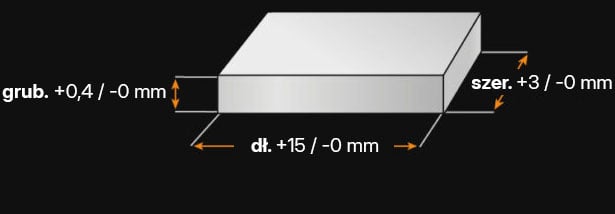
Stal precyzyjna płaska z naddatkiem [PFS / BA]

- płaska -
Toleranzen.png
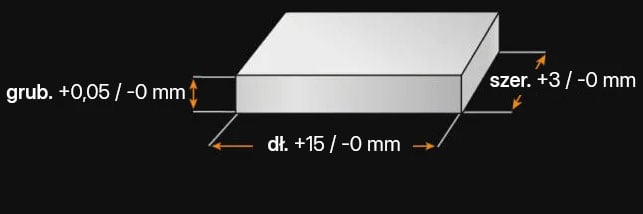
Hart-Präz® [Hart]

- płaska -
Toleranzen.png
€co-Präz® z naddatkiem [€co / BA]

- płaska -
Toleranzen.png
€co-Präz® bez naddatku [€co]

- płaska -
Toleranzen.png
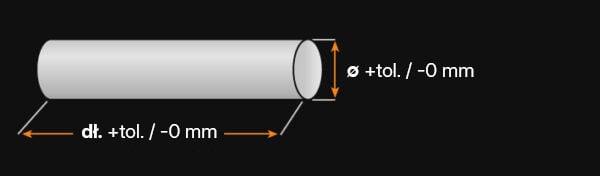
Stal precyzyjna okrągła bez naddatku [PRS]

- okrągła -
Toleranzen.png
Stal precyzyjna okrągła z naddatkiem [PRS / BA]

- okrągła -
Toleranzen.png

1.4034 - W SKRÓCIE

Jakim rodzajem stali jest 1.4034?

Stal nierdzewna 1.4034 (X46Cr13) charakteryzuje się dobrą ciągliwością w stanie wyżarzonym i może osiągnąć twardość co najmniej 50 HRC w stanie utwardzonym. Jako martenzytyczna stal nierdzewna, 1.4034 jest zoptymalizowana pod kątem wysokiej twardości, podczas gdy inne właściwości są w pewnym stopniu osłabione. Stal 1.4034 traci plastyczność w temperaturach poniżej zera i jest mniej odporna na korozję niż stale austenityczne, jest trudna do spawania i traci wytrzymałość, jeśli jest nadmiernie odpuszczana w wysokich temperaturach.

Właściwości

Biorąc pod uwagę zastosowania i właściwości, stal 1.4034 osiąga dobrą twardość, wytrzymałość i odporność na zużycie po hartowaniu i ma dobrą odporność na korozję, nawet jeśli znajduje się na niższym końcu w porównaniu do innych stali nierdzewnych. Sprawia to, że jest to dobry wybór nie tylko na noże, ale także na narzędzia tnące, narzędzia i zastosowania dekoracyjne.

  • Odporna na korozję stal do pracy na zimno
  • Stal na formy do tworzyw sztucznych
  • Martenzyt
  • Dobra skrawalność
  • Możliwość namagnesowania
  • Hartowność
  • Możliwość polerowania
  • Niskie odkształcenia przez utwardzacz
  • Wysoka akceptowalna twardość
  • Dobra odporność na zużycie
  • Słaba spawalność

Możliwości zastosowania

Dzięki połączeniu wysokiej twardości, odporności na korozję i zużycie oraz polerowalności, stal nierdzewna 1.4034 może być wykorzystywana do takich zastosowań, jak żyletki, narzędzia dentystyczne i chirurgiczne, formy plastikowe, a także części maszyn, zaworów i broni.

  • Ogólna budowa maszyn
  • Technologia medyczna
  • Formy do tworzyw sztucznych
  • Formy żywiczne
  • Narzędzia do odlewania ciśnieniowego
  • Odlewanie ciśnieniowe metali lekkich
  • Narzędzia skrawające
  • Noże maszynowe
  • Noże kuchenne
  • Noże do golenia
  • Nożyczki
  • Ostrza do skrobaków
  • Narzędzia chirurgiczne
  • Narzędzia pomiarowe
  • Łożyska wałeczkowe
  • Łożyska kulkowe
  • Łyżwy
  • Części pomp
  • Zawory

1.4034 Wartości orientacyjne

Analiza chemiczna:

C Si Mn P S Cr
0,43 - 0,5 0,0 - 1,0 0,0 - 1,0 0,0 - 0,04 0,0 - 0,015 12,5 - 14,5

Nazwa wg składu chemicznego:
X46Cr13

Twardość robocza:
50-55 HRC

Dostarczalna twardość:
max. 241 HB

WŁAŚCIWOŚCI FIZYCZNE 1.4034

  • Stal nierdzewna martenzytyczna

  • Stal szlachetna odporna na korozję

  • Stal szlachetna kwasoodporna

  • Stal nierdzewna

  • Stal na formy do tworzyw sztucznych

  • Stal do pracy na zimno

Tak, 1.4034 to martenzytyczna stal szlachetna o zawartości chromu wynoszącej około 12,5–14,5%, co zapewnia jej odporność na korozję.
Stal szlachetna 1.4034 charakteryzuje się dobrą odpornością na działanie wody i pary wodnej. Charakteryzuje się umiarkowaną odpornością na korozję w środowiskach bezchlorkowych i nie jest odporna na korozję międzykrystaliczną po spawaniu lub w stanie wyżarzonym. Jeśli odporność na korozję jest problemem, należy zadbać o to, aby materiał nie był przegrzewany ani używany w stanie wyżarzonym, lecz w stanie utwardzonym, z dobrze obrobioną, gładką powierzchnią.
Jako stal szlachetna martenzytyczna, 1.4034 ma ferromagnetyczną mikrostrukturę, co sprawia, że ​​jest magnetyzowalna po wyżarzeniu i utwardzeniu. Stal 1.4034 nadaje się do technologii mocowania magnetycznego.
Ta stal szlachetna uzyskała ocenę 4 za odporność na zużycie w skali, gdzie 1 oznacza niską, a 6 wysoką odporność.
Stal 1.4034 powinna być stosowana w umiarkowanie podwyższonych temperaturach. Nie zaleca się stosowania jej w temperaturach powyżej 430°C, ponieważ obniża to odporność na korozję i właściwości mechaniczne.

WŁAŚCIWOŚCI TECHNICZNE 1.4034

1.4034 może być stosowana jako stal nożowa. Jest łatwa w ostrzeniu, charakteryzuje się dobrą odpornością na korozję i dobrą wytrzymałością. Wadą jest trzymanie ostrości, co oznacza, że ​​wymaga częstszego ostrzenia.

Twardość robocza stali szlachetnej 1.4034 mieści się w zakresie 50 – 55 HRC.
Typowa gęstość stali szlachetnej 1.4034 wynosi 7,7 g/cm³ w temperaturze pokojowej.
1.4034 ma wytrzymałość na rozciąganie wynoszącą około 815 N/mm². Aby określić tę wartość, przeprowadza się próbę rozciągania, aby pokazać, jaka siła jest potrzebna do rozciągnięcia lub wydłużenia próbki zanim ona pęknie.
Granica plastyczności wskazuje, jakie naprężenie można przyłożyć, zanim materiał ulegnie odkształceniu plastycznemu. Powyżej tej granicy materiał nie powraca do pierwotnego kształtu po ustąpieniu naprężenia, lecz pozostaje odkształcony, a nawet pęka. Granica plastyczności dla stali nierdzewnej 1.4034 wynosi 515–1380 N/mm².
Stal szlachetna 1.4034 może być obrabiana skrawaniem podobnie jak niektóre stale wysokowęglowe i wytwarza wytrzymałe, włókniste wióry. W stanie wyżarzonym materiał jest łatwiejszy w obróbce skrawaniem w porównaniu ze stanem utwardzonym.

W skali, gdzie 1 oznacza niską, a 6 wysoką obróbkę, DIN 1.4034 otrzymuje ocenę 4 za skrawalność.

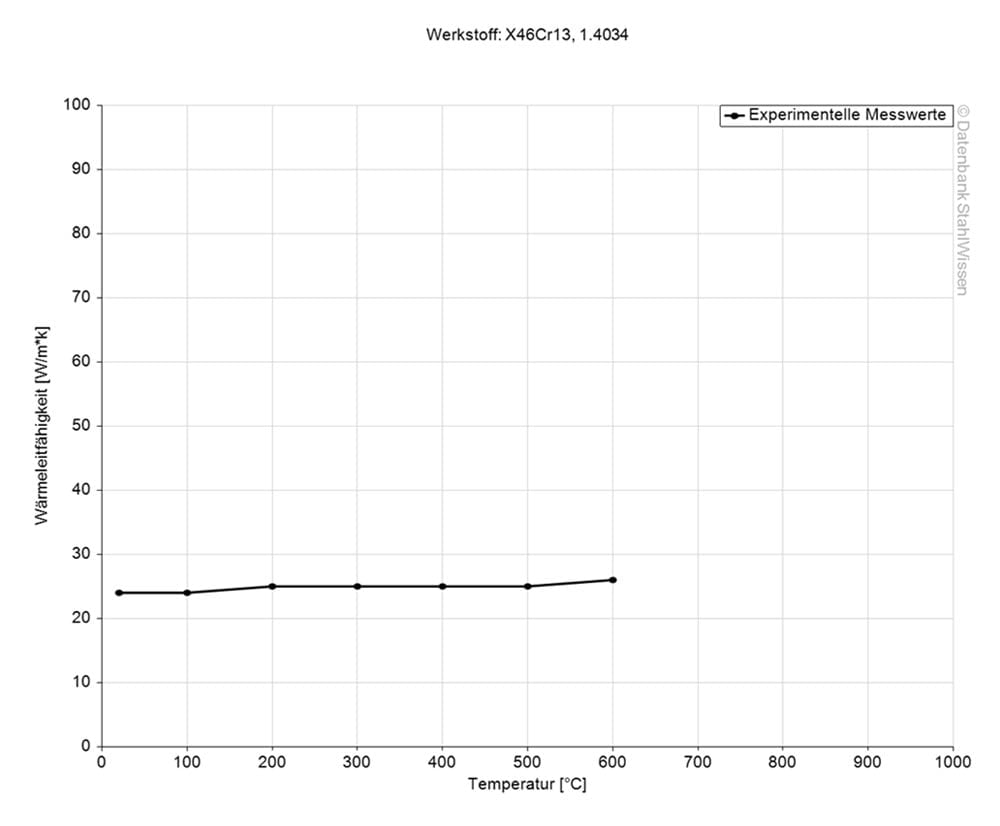
Przewodność cieplna stali nierdzewnej 1.4034 wynosi 30 W/(m*K) w temperaturze pokojowej.
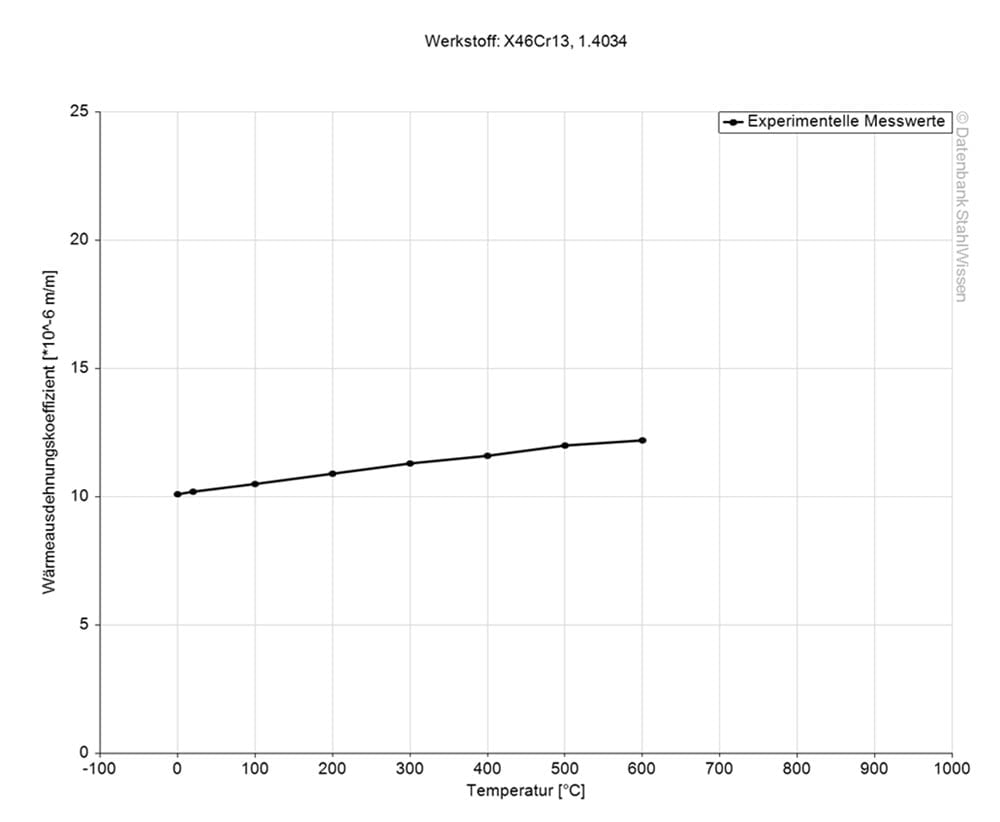
Poniższa tabela przedstawia rozszerzalność i kurczenie w różnych temperaturach, co może być bardzo istotne w przypadku pracy w wysokich temperaturach lub przy dużych wahaniach temperatury.
Średni współczynnik rozszerzalności cieplnej

Wartość 10-6m/(m*K)

Przy temperaturze

10,5

20 – 100 °C

11,0

20 – 200 °C

11,5

20 – 300 °C

12,0

20 – 400 °C

12,0

20 – 500 °C

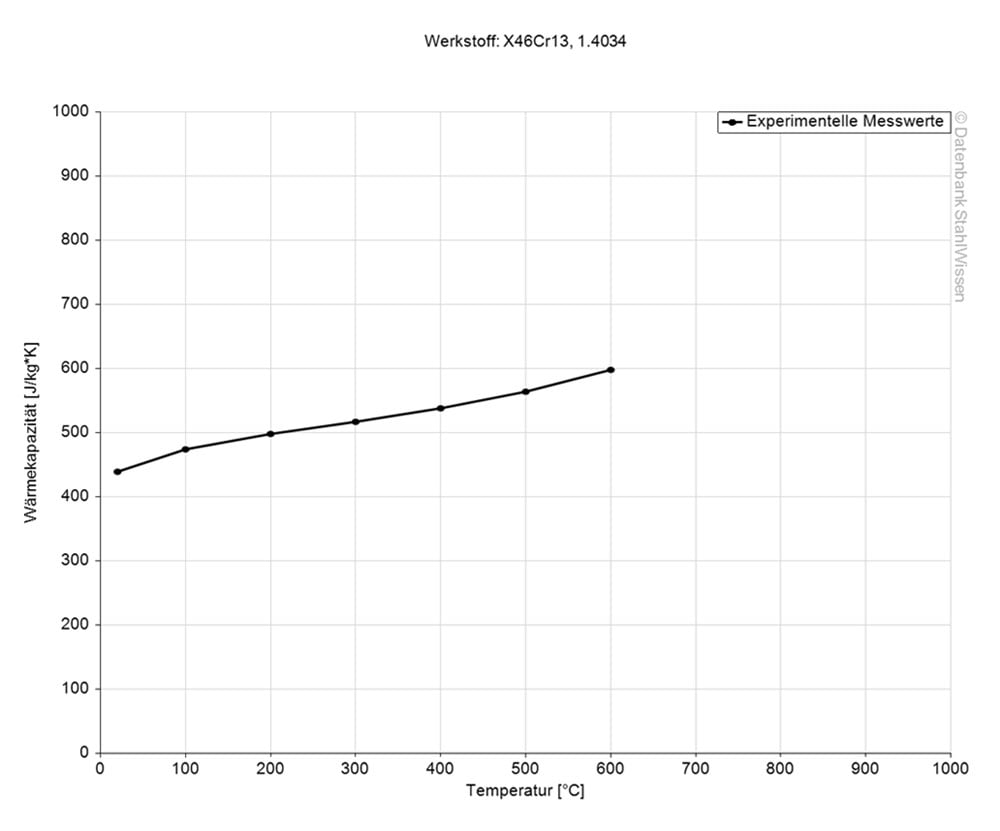
Ciepło właściwe stali szlachetnej 1.4034 w temperaturze pokojowej wynosi 0,46 J/kg*K. Wartość ta wskazuje, ile ciepła potrzeba do podniesienia temperatury określonej ilości materiału 1.4034 o 1 kelwin.
Poniższa tabela przedstawia opór elektryczny właściwy stali szlachetnej 1.4034. Przewodność elektryczna jest wartością odwrotną do oporu właściwego.

Opór elektryczny właściwy

Wartość (Ohm*mm2)/m

Przy temperaturze

0,55

20 °C

Das Spannungs- und Dehnungsmodul, oder das Elastizitätsmodul (Youngscher Modul), für Edelstahl 1.4034 ist bei 215 kN/mm2.

HART-PRÄZ® – JUŻ ZAHARTOWANE WYMIARY W DŁUGOŚCI 250 MM ORAZ 500 MM!

PROCES 1.4034

Obróbka cieplna decyduje o właściwościach materiału. Dlatego zawsze należy ją przeprowadzać ostrożnie. Określane są takie właściwości, jak wytrzymałość, udarność, twardość powierzchni i odporność na temperaturę, co z kolei może wydłużyć/poprawić żywotność części, narzędzi i komponentów.

Obróbka cieplna obejmuje wyżarzanie rozpuszczające, wyżarzanie zmiękczające, normalizowanie, wyżarzanie odprężające, a także odpuszczanie, hartowanie i studzenie lub ulepszanie

Aby wyżarzać stal szlachetną 1.4034, należy wygrzać materiał w temperaturze od 750 do 850°C, a następnie pozwolić mu powoli ostygnąć w piecu lub na wolnym powietrzu.
Nagrzać przedmiot obrabiany do temperatury 150–430°C i wygrzewać przez 1–3 godziny, a następnie schłodzić na powietrzu lub ostudzić w oleju lub wodzie.

Aby uzyskać szeroki zakres twardości i właściwości mechanicznych, należy nagrzać elementy obrabiane do temperatury 150–700°C, a następnie schłodzić je w nieruchomym powietrzu. Aby uzyskać optymalną odporność na korozję i właściwości mechaniczne, należy jednak unikać zakresu temperatur 425–600°C.

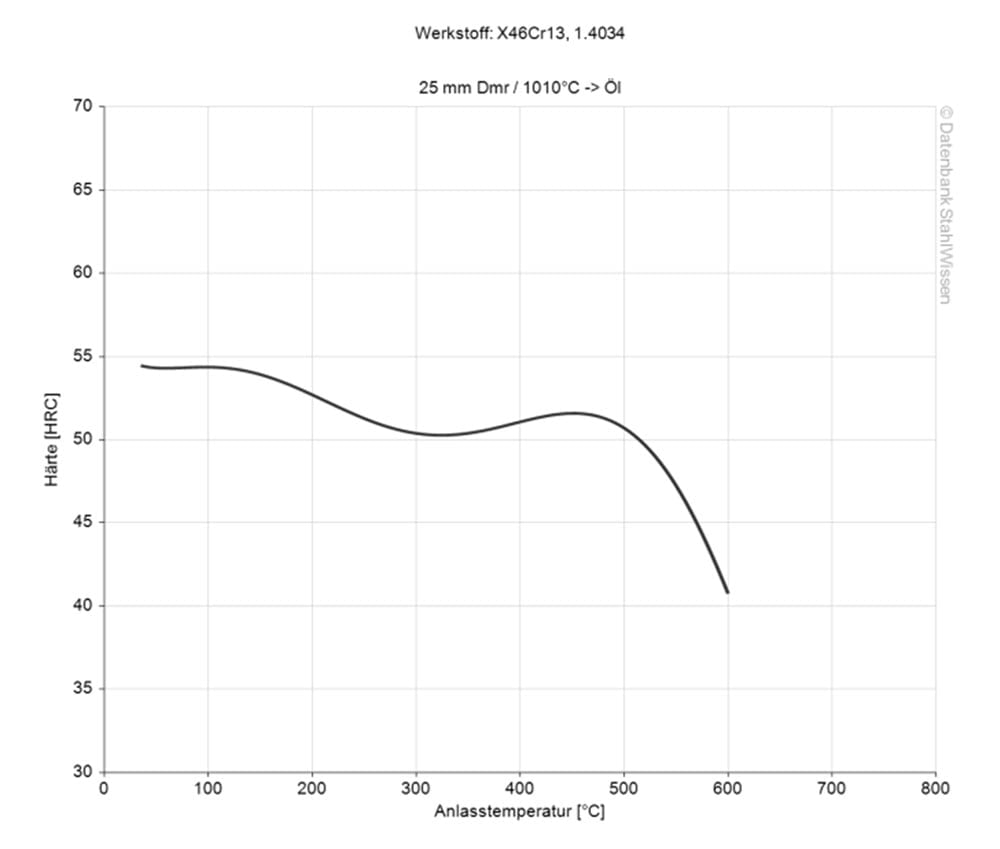
Odpuszczanie tego gatunku stali w niskich temperaturach powoduje wzrost twardości, natomiast wyższe temperatury poprawiają udarność, ale zmniejszają twardość.

Obniżona udarność może być wynikiem kruchości odpuszczania, która może wystąpić podczas odpuszczania w zakresie temperatur 425 – 600 °C.

Równomiernie nagrzać stal do temperatury 950–1050°C, a następnie szybko schłodzić na powietrzu lub w oleju.
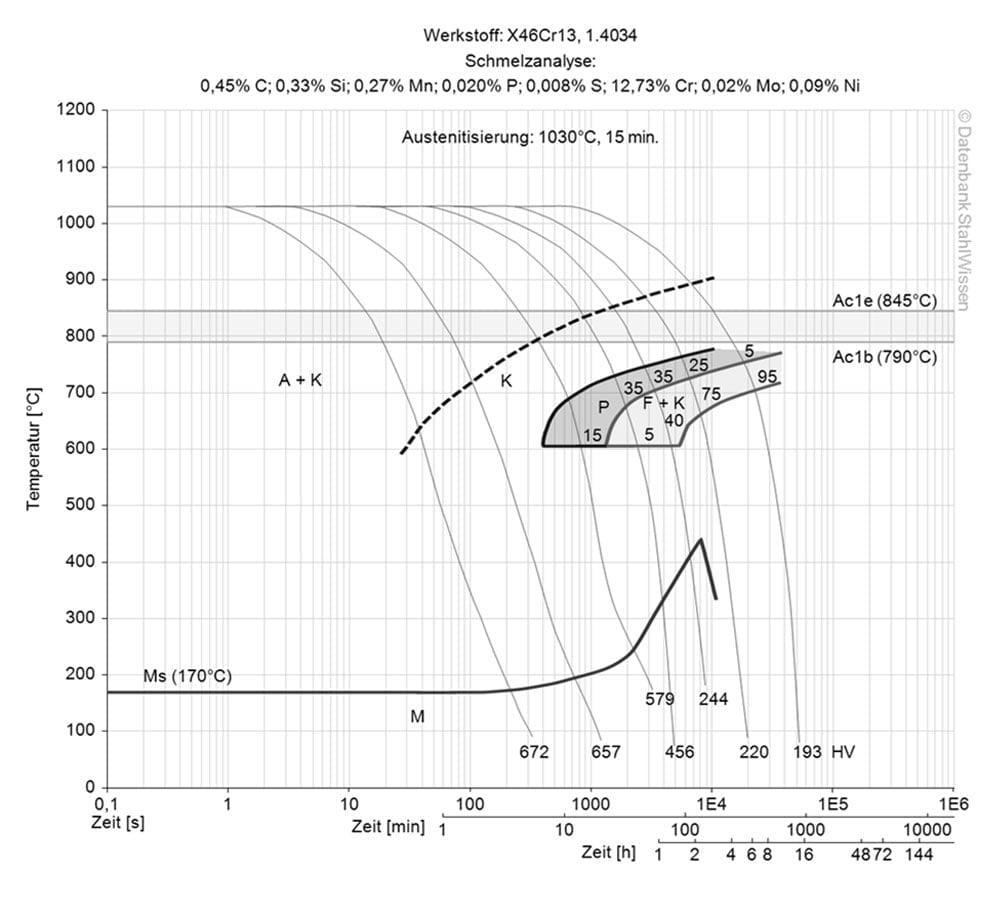
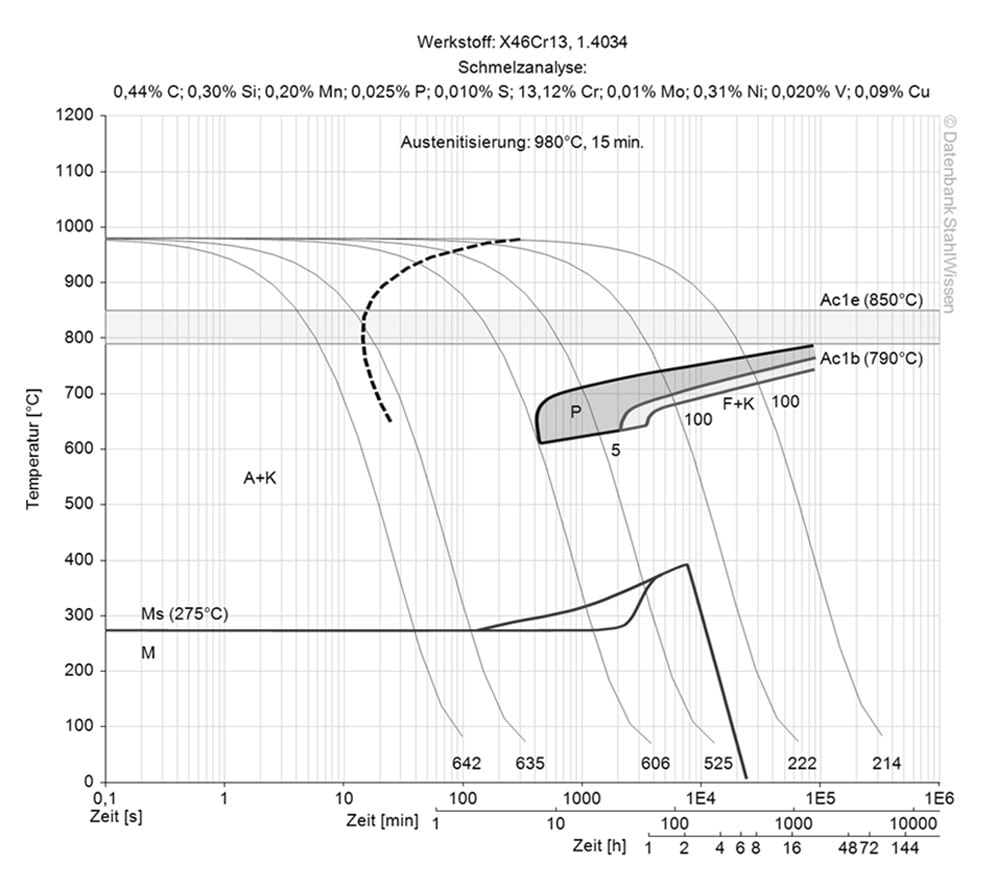
Podczas studzenia stal szlachetna 1.4034 ulega przemianie fazowej z austenitu w martenzyt. Szybkie chłodzenie pozwala uzyskać wyższą twardość. Im szybsze jest chłodzenie materiału, tym więcej martenzytu się tworzy, natomiast przy powolnym chłodzeniu może pozostać pewna ilość austenitu lub innych faz. Szybkie chłodzenie niesie jednak ze sobą również ryzyko: może powodować naprężenia, które prowadzą do pęknięć hartowniczych i mogą osłabiać wytrzymałość elementów.
Ten wykres przedstawia mikrozmiany zachodzące w czasie w różnych temperaturach. Są one istotne w obróbce cieplnej, ponieważ dostarczają informacji o optymalnych warunkach dla procesów takich jak hartowanie, wyżarzanie i normalizowanie.

1.4034 OBRÓBKA POWIERZCHNI

1.4034 OBRÓBKA POWIERZCHNI

Przy wyborze obróbki powierzchni należy wziąć pod uwagę rodzaj powierzchni i jej przeznaczenie. Niektóre rodzaje obróbki powierzchni mogą wpływać na wymagane właściwości. Jeśli wymagana jest odporność na korozję, należy wybrać obróbkę powierzchni, która zwiększa naturalną odporność materiału na korozję.

Poniżej przedstawiono kilka przykładów możliwych metod obróbki powierzchni.

Podobnie jak inne metody obróbki powierzchni, azotowanie może zwiększyć naturalną odporność na korozję poprzez wprowadzenie azotu do powierzchni. Proces ten może również poprawić odporność na zużycie.
Jest to obróbka powierzchni, która może poprawić odporność na korozję, ale jest najczęściej stosowana do barwienia powierzchni na niebiesko-czarno, aby zmniejszyć odbicie światła i poprawić estetykę.

W procesie PVD (fizyczne osadzanie z fazy gazowej) i CVD (chemiczne osadzanie z fazy gazowej) na powierzchnię materiału nakładana jest cienka warstwa w celu zapewnienia dodatkowej ochrony oraz poprawy odporności na zużycie i smarowności.

  • PVD – fizyczne osadzanie z fazy gazowej

  • CVD – chemiczne osadzanie z fazy gazowej

Pasywacja zwiększa odporność na korozję poprzez traktowanie powierzchni roztworem kwasu, takiego jak kwas cytrynowy lub azotowy, w celu usunięcia z niej wolnego żelaza.
Polerowanie powierzchni na wysoki połysk może poprawić odporność na korozję, ponieważ gładka powierzchnia minimalizuje przyleganie zanieczyszczeń.
Ten niemechaniczny proces chemiczny wykorzystuje prąd elektryczny do usunięcia cienkiej warstwy materiału, nadając stali 1.4034 gładką i błyszczącą powierzchnię. Pozwala to zminimalizować przyleganie bakterii, co może być korzystne w przypadku urządzeń medycznych i/lub sprzętu do przetwarzania żywności.
W tym procesie na powierzchnię materiału natryskuje się wiele strumieni śrutu o dużej prędkości, tworząc małe zagłębienia, które eliminują koncentracje naprężeń. Dzięki temu powierzchnia jest bardziej odporna i może zapobiegać uszkodzeniom zmęczeniowym i korozyjnym naprężeniowym.
Cząsteczki ścierne, takie jak szklane lub ceramiczne kulki, są nanoszone na powierzchnię w celu usunięcia zanieczyszczeń, takich jak rdza, farba lub zgorzelina, i uzyskania jednolitego, matowego wykończenia.

OBRÓBKA 1.4034

Erodowanie umożliwia uzyskanie różnych wykończeń powierzchni, ale jest wykorzystywane głównie do produkcji skomplikowanych kształtów, drobnych detali i złożonych geometrii w twardych materiałach. Ponieważ materiał 1.4034 znajduje się w górnym zakresie twardości, Erodowanie może być z powodzeniem stosowane. Przy wyborze elektrod, dielektryka i prędkości cięcia należy wziąć pod uwagę pożądane wykończenie powierzchni i planowane zastosowanie.
Podczas przemiany austenitu w martenzyt może wystąpić niewielki skurcz, który może wpłynąć na wymiary elementów, a austenit szczątkowy może dodatkowo wpływać na wymiary podczas odpuszczania.
Kucie oferuje szereg zalet, takich jak rozdrobnienie ziarna, redukcja porowatości, poprawa wytrzymałości kierunkowej i ulepszona mikrostruktura, by wymienić tylko kilka, ale ma również pewne wady. Kucie, zwłaszcza w stanie utwardzonym, może powodować znaczne zużycie narzędzi, tworzyć warstwę zgorzeliny, którą należy usunąć po kuciu, i może wymagać obróbki cieplnej po kuciu. Ponadto kucie ogranicza się do wytwarzania grubszych kształtów w porównaniu z odlewaniem, obróbką skrawaniem lub obróbką elektroerozyjną (EDM).
Z uwagi na to, że stal szlachetna 1.4034 jest hartowana w powietrzu, rzadko jest spawana.
Jeśli spawanie jest nieuniknione, przed spawaniem należy ją podgrzać do temperatury 149–204°C, a następnie wyżarzać przez 6–8 godzin w temperaturze 732–788°C, po czym schłodzić na powietrzu. Aby zachować właściwości mechaniczne, spoiwo, w razie potrzeby, powinno być zbliżone do materiału bazowego.

ALTERNATYWA

Szukasz alternatywnego gatunku stali?

Dzięki ABRAMS poradnik stali® możesz znaleźć odpowiednik lub alternatywę w zaledwie kilka kliknięć.

Karta techniczna

Jako dostawca stali oferujemy kartę techniczną w formacie PDF.

Messe.png

SERWIS

Potrzebują Państwo niestandardowych wymiarów?

Nasze usługi dla Państwa: cięcie strumieniem wody, piłowanie, frezowanie i szlifowanie.

70 GATUNKÓW STALI W 32.895 WYMIARACH

BEZPOŚREDNIO Z MAGAZYNU W OSNABRÜCK

DOSTAWA W 3-5 DNI ROBOCZYCH (DOT. MATERIAŁU W MAGAZYNIE)

BEZ MINIMALNEJ WARTOŚCI I WIELKOŚCI ZAMÓWIENIA

Z NAJWIĘKSZEGO ASORTYMENTU PÓŁPRODUKTÓW W EUROPIE

TAKŻE NA INDYWIDUALNY WYMIAR CIĘCIE - FREZOWANIE - SZLIFOWANIE

Select Your Country / Language

Czy mają Państwo pytania?

Jeśli nie mogą Państwo znaleźć tego, czego szukają lub potrzebują indywidualnych wymiarów, zapraszamy do bezpośredniego zapytania o konkretne potrzeby – nasz zespół chętnie Państwu pomoże.

Proszę do nas zadzwonić w dowolnym momencie:
+48 32 700 88 10

lub wysłać maila na adres:

[email protected]

Jeśli nie mogą Państwo znaleźć tego, czego szukają lub potrzebują indywidualnych wymiarów, zapraszamy do bezpośredniego zapytania o konkretne potrzeby – nasz zespół chętnie Państwu pomoże.