PREMIUM 1.1730 Stal
C45U

PN C45W

PREMIUM 1.1730 Stal
C45U

C45U
Stal precyzyjna płaska z naddatkiem [PFS/BA]

- płaska -
Toleranzen.png
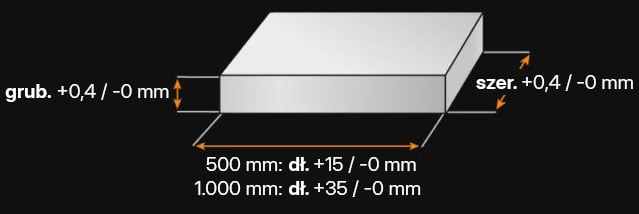
Premium P-Płyty [PPP]


- płaska -
Toleranzen.png
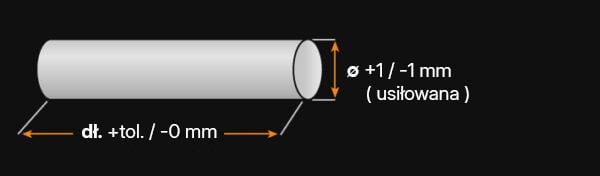
Stal precyzyjna okrągła bez naddatku [PRS]

- okrągła -
Toleranzen.png
Stal okrągła [RS]


- okrągła -
Toleranzen.png

1.1730 - W SKRÓCIE

Jakim rodzajem stali jest 1.1730?

1.1730 (C45U) to niestopowa stal narzędziowa o średniej zawartości węgla (0,45%), którą można hartować, ale ma ona tylko małą głębokość twardości.

Jako wszechstronna stal do pracy na zimno na bazie węgla, 1.1730 ma dobre właściwości wytrzymałościowe i udarowe, a także dobrą obrabialność i rozsądną spawalność. Jest to stal do nawęglania o małej głębokości hartowania. Dzięki twardej powierzchni i wytrzymałemu rdzeniowi jest używany w wielu gałęziach przemysłu ze względu na dobrą wytrzymałość mechaniczną i dobrą obrabialność i jest używany głównie w stanie w chwili otrzymania. 1.1730 można utwardzać przez odpuszczanie, aby uzyskać przedmioty o dobrej kombinacji wytrzymałości i odporności na zużycie.

Właściwości

Materiał 1.1730 to wszechstronna stal do pracy na zimno, stosowana w wielu gałęziach przemysłu i jeszcze większej liczbie zastosowań. Ze względu na średnią zawartość węgla ten gatunek stali jest łatwy w obróbce i spawaniu. Ponadto można go również utwardzać dyfuzyjnie, ale z niewielką głębokością hartowania.

  • Niestopowa stal narzędziowa
  • Stal do pracy na zimno
  • Utwardzalny dzięki zawartości węgla 0,45%
  • Utwardzacz powłokowy o małej głębokości hartowania
  • Można stosować w stanie naturalnie twardym
  • Bardzo dobra skrawalność
  • Dobra odporność na uderzenia
  • Nadaje się do hartowania indukcyjnego i płomieniowego
  • Azotowanie nie jest powszechne w przypadku tego materiału

Możliwości zastosowania

Jako średniowęglowa stal narzędziowa, ten gatunek stali ma dobre właściwości mechaniczne i może być stosowany do wytwarzania różnorodnych produktów:

  • Dłutowanie
  • Uchwyty do stempli stalowych
  • Płyty prowadzące
  • Podkładki
  • Proste narzędzia do gięcia
  • Proste komponenty
  • Odlewanie pod ciśnieniem górnym i podciśnieniowym
  • Szczypce
  • Noże do skóry
  • Kute korbowody
  • Drążki skrętne
  • Urządzenia i części maszyn
  • Części samochodowe
  • Koła zębate
  • Wały
  • Pręty

Podobnie jak w przypadku każdego innego rodzaju stali, 1.1730 zależy od prawidłowej obróbki cieplnej w celu osiągnięcia optymalnej twardości, odporności na zużycie i obrabialności dla wielu możliwych zastosowań.

  • Ogólna budowa maszyn
  • Materiał konstrukcyjny
  • Urządzenia
  • Płyty bazowe
  • Ramy do form
  • Stojaki kolumnowe
  • MMałe wgłębienia
  • Narzędzia ręczne
  • Proste noże
  • Młotki
  • Toporki
  • Osie
  • Nożyczki
  • Śrubokręt

1.1730 Wartości orientacyjne

Analiza chemiczna:

C Si Mn P S
0,42 - 0,5 0,15 - 0,4 0,6 - 0,8 0,0 - 0,03 0,0 - 0,03

Nazwa wg składu chemicznego:
C45U

Twardość robocza:
ok. 190 HB (naturalnie twarda / wyżarzona) do 54 HRC (twardość warstwy wierzchniej)

Dostarczalna twardość:
190 HB

1.1730 WŁAŚCIWOŚCI FIZYCZNE

  • Stal narzędziowa
  • Stal do obróbki na zimno

Stal 1.1730 nie zawiera dodatku chromu ani niklu, co sprawia, że jest podatna na rdzę i korozję. Oznacza to, że stal 1.1730 nie jest stalą szlachetną w potocznym rozumieniu tego słowa.

W skali, w której 1 oznacza niską, a 6 wysoką odporność, 1.1730 plasuje się na poziomie 2. Chociaż wykazuje pewną odporność na korozję, ta stal o średniej zawartości węgla może rdzewieć pod wpływem wilgoci.
Tak, stal 1.1730 jest magnetyzowalna, jednak obróbka cieplna może wpływać na tę właściwość. Szlifowanie, frezowanie i erodowanie można na przykład wykonywać na maszynach z przyczepnością magnetyczną.
Maksymalna temperatura robocza dla tej stali o średniej zawartości węgla wynosi 200°C, co sprawia, że 1.1730 jest stalą do obróbki na zimno.
W skali, w której 1 oznacza wartość niską, a 6 wysoką, stal 1.1730 ma wartość 1.

1.1730 WŁAŚCIWOŚCI TECHNICZNE

Dzięki zawartości węgla wynoszącej około 0,45% materiał 1.1730 charakteryzuje się dobrą trwałością cięcia i łatwością ostrzenia. To sprawia, że jest on popularnym wyborem jako stal nożowa.
Twardość robocza dla 1.1730 wynosi 50–60 HRC.
W temperaturze pokojowej gęstość dla 1.1730 wynosi 7,85 g/cm3.
W stanie dostawy 1.1730 ma wytrzymałość na rozciąganie około 650 N/mm2, a przy maksymalnej twardości roboczej 1000 N/mm2.

Wytrzymałość na rozciąganie określa się w próbie rozciągania, w której próbka materiału jest rozciągana lub rozciągana do momentu pęknięcia materiału.

Granica plastyczności określa punkt plastycznego odkształcenia materiału pod obciążeniem, dla 1.1730 wynosi ona około 310 – 380 N/mm2.
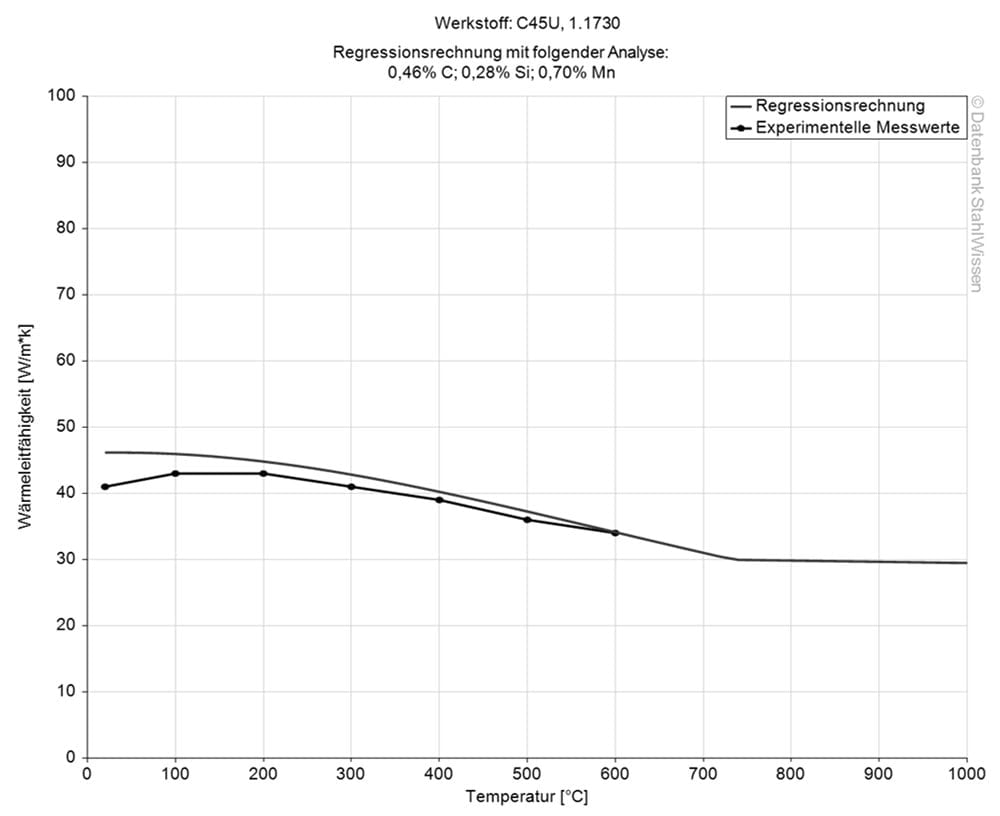
Przewodność cieplna materiału 1.1730 w temperaturze pokojowej wynosi 44,9 W/m*K.
Przewodność cieplna

Wartość W/(m*K)

Przy temperaturze

44,9

20 °C

41,6

350 °C

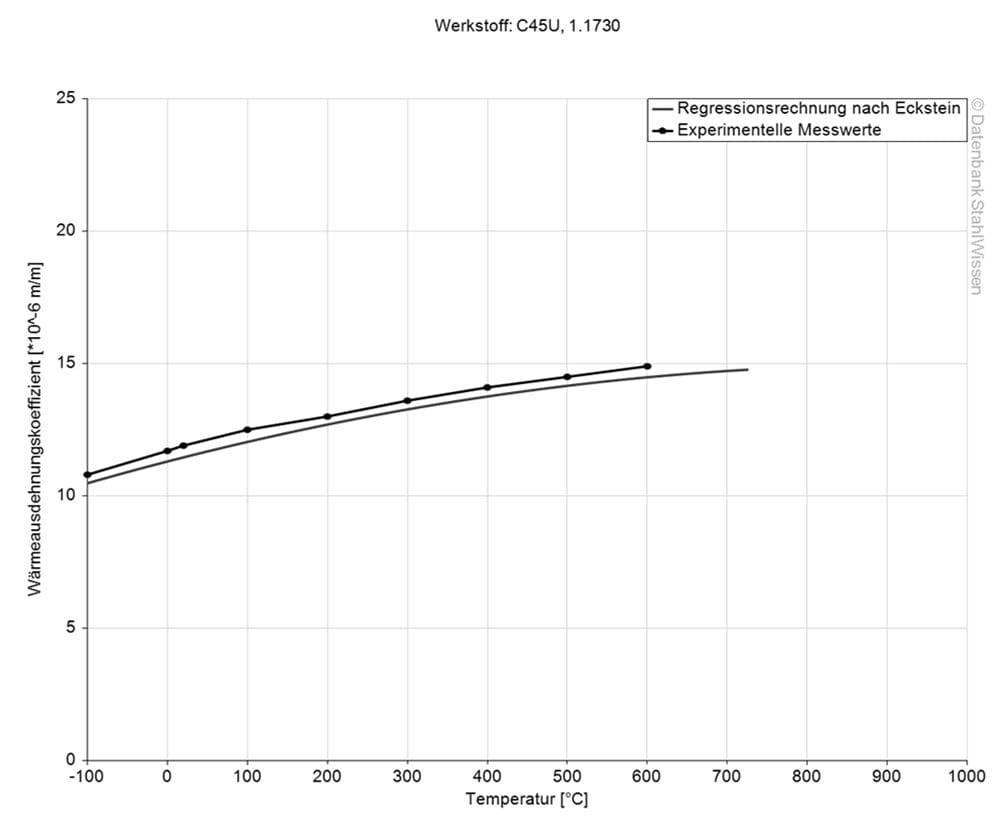
Poniższy wykres pokazuje, o ile materiał 1.1730 rozszerza się lub kurczy przy zmianie temperatury. Informacje te mogą być ważne podczas pracy w wysokich temperaturach, ale także przy dużych różnicach temperatur.
Średni współczynnik rozszerzalności cieplnej

10-6m/(m*K)

Przy temperaturze

12,5

20 – 100 °C

13,0

20 – 200 °C

13,6

20 – 300 °C

14,1

20 – 400 °C

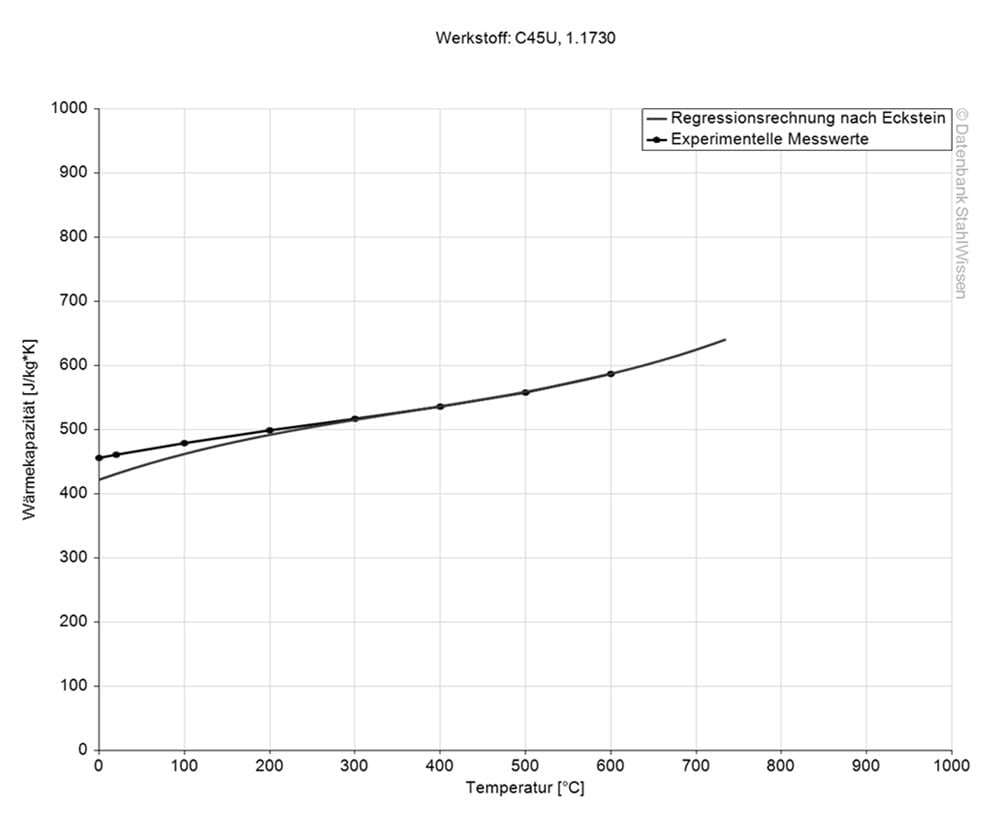
Pojemność cieplna właściwa 1.1730 wynosi 0,486 J/g*K w temperaturze pokojowej.

Pojemność cieplna właściwa jest właściwością fizyczną 1.1730 i wskazuje, ile ciepła potrzeba, aby ogrzać określoną ilość materiału o 1 kelwin.

Opór właściwy można znaleźć w poniższej tabeli. Przewodność elektryczna jest wartością odwrotną do oporu właściwego.

Elektryczny opór właściwy

Wartość (Ohm*mm2)/m

Przy temperaturze

0,223

100 °C

Das Spannungs- und Dehnungsmodul, oder das Elastizitätsmodul (Youngscher Modul), für den Werkstoff 1.1730 liegt bei 206 kN/mm2.

KALKULACJA CEN TWARDA JAK STAL
– DLA KLIENTÓW PREMIUM!

1.1730 PROCES

Podczas obróbki cieplnej określa się właściwości materiału. Dlatego też należy ją zawsze przeprowadzać z zachowaniem należytej ostrożności. Określa się takie właściwości, jak wytrzymałość, odporność na pękanie, twardość powierzchniowa i odporność na temperaturę, które z kolei mogą wydłużyć/poprawić żywotność elementów konstrukcyjnych, narzędzi i komponentów.

Obróbka cieplna obejmuje wyżarzanie rozpuszczające, wyżarzanie miękkie, normalizowanie, wyżarzanie odprężające, ale także odpuszczanie, hartowanie i hartowanie lub odpuszczanie.
Stal należy ogrzać w sposób równomierny do temperatury 700 °C. Następnie należy ją schłodzić do temperatury 600 °C z prędkością około 25 °C na godzinę, a następnie pozostawić do całkowitego ostygnięcia na powietrzu.

Materiał jest podgrzewany do temperatury 650 °C i utrzymywany w tej temperaturze przez 2 godziny, aż do całkowitego i równomiernego rozgrzania. Następnie materiał 1.1730 jest schładzany w piecu do temperatury 500 °C, a na koniec może być dalej schładzany na powietrzu.

Rozgrzać materiał równomiernie do temperatury 840–870°C. Następnie materiał schładza się na powietrzu.
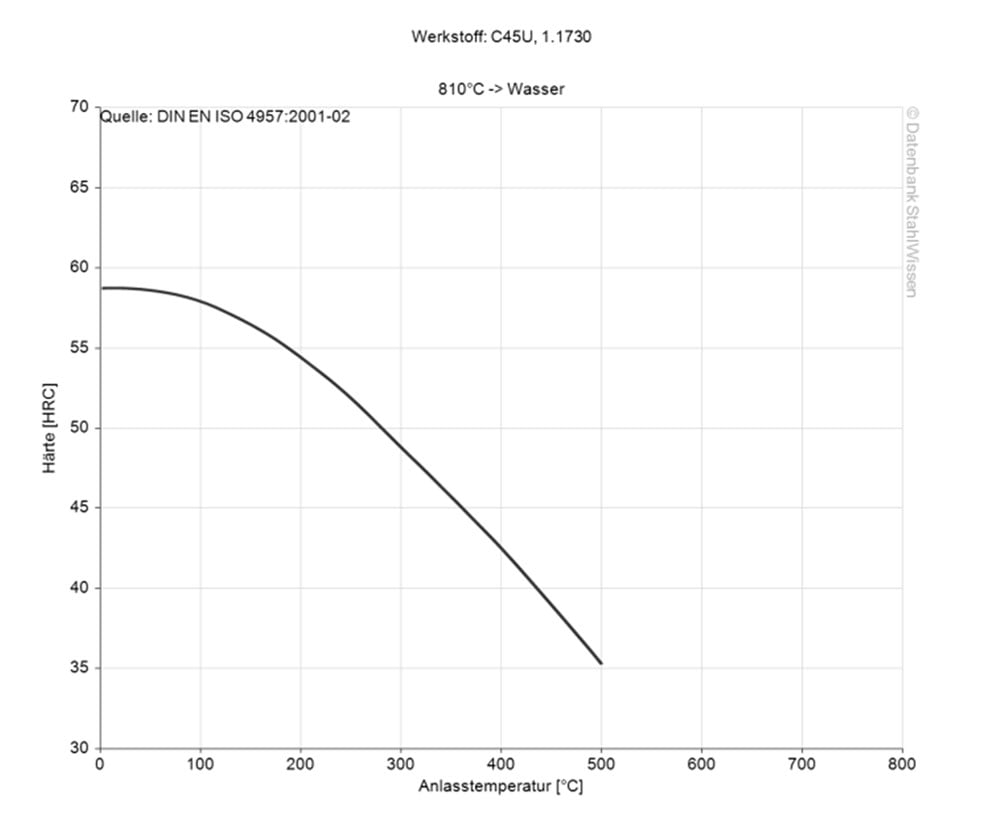
Po utwardzeniu lub hartowaniu w oleju lub wodzie materiał 1.1730 należy równomiernie ogrzać do temperatury 400–680°C i utrzymywać w tej temperaturze przez około 1 godzinę na każde 25 mm grubości. Aby zakończyć ten proces, materiał schładza się w spokojnym powietrzu.
Stal 1.1730 można odpuszczać w zakresie temperatur od 400 do 680 °C, temperatura zależy od dalszego zastosowania, do którego ma być wykorzystana stal 1.1730.
Materiał jest podgrzewany do temperatury 650 °C.

Temperatura austenityzacji: W temperaturze 820-870 °C materiał utrzymuje się przez 1 godzinę lub 10-15 minut na każde 25 mm grubości. Materiał należy chronić przed odwęgleniem. Na koniec materiał schładza się w wodzie lub solance.

Hartowanie płomieniowe i indukcyjne można przeprowadzić poprzez szybkie podgrzanie materiału do pożądanej głębokości utwardzenia, a następnie schłodzenie w oleju lub wodzie. Następnie przeprowadza się odpuszczanie w temperaturze 150–200°C w celu zmniejszenia naprężeń bez wpływu na twardość.

Najczęściej stosowane metody odpuszczania tej stali do obróbki na zimno to:

  • Woda

  • Olej

  • Solanka

Chociaż zalety obróbki niskotemperaturowej są większe w przypadku stali wysokostopowych, również stal 1.1730 może z niej skorzystać, poprawiając swoje właściwości mechaniczne i fizyczne.

Po pierwszej obróbce cieplnej materiał schładza się do temperatury pokojowej, a następnie umieszcza na około 24 godziny w komorze chłodniczej o temperaturze -196 °C. Następnie materiał stopniowo ogrzewa się ponownie do temperatury pokojowej.

Gdy 1.1730 osiągnie temperaturę pokojową, zaleca się poddanie go kolejnemu cyklowi odpuszczania w temperaturze 205–705°C przez co najmniej godzinę. Odpuszczanie eliminuje ewentualne naprężenia powstałe w wyniku obróbki kriogenicznej i zapewnia stabilizację nowej struktury.

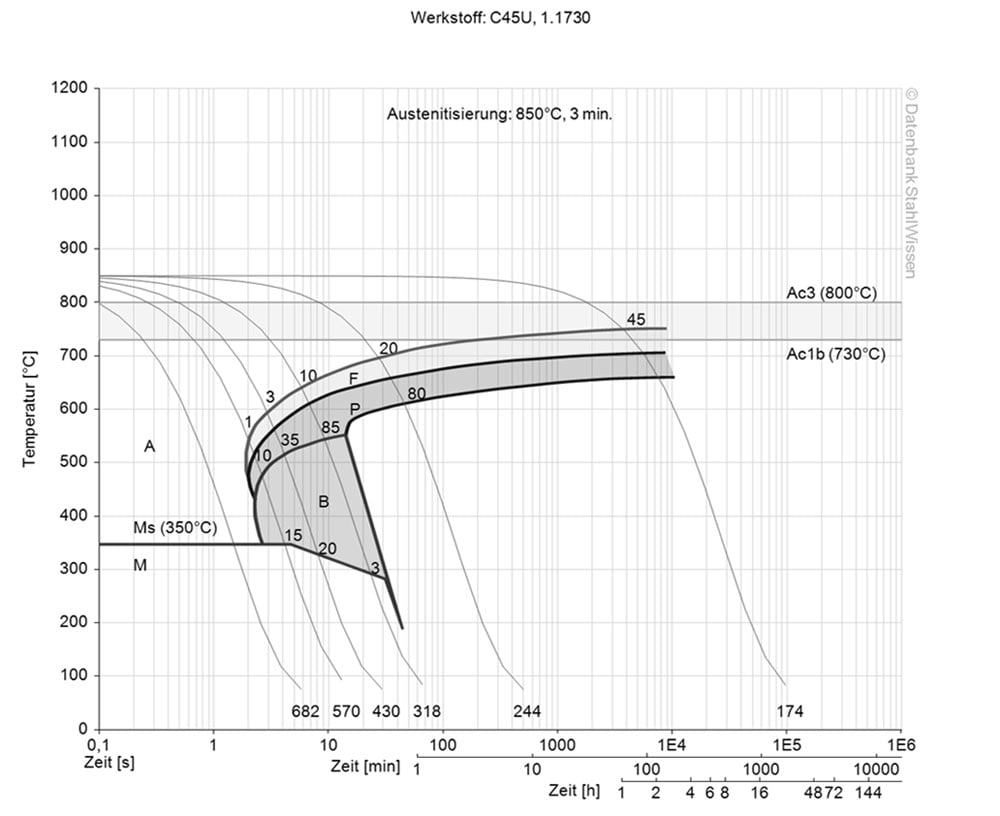
Wykres ten przedstawia mikrozmiany w czasie w różnych temperaturach. Są one ważne podczas obróbki cieplnej, ponieważ dostarczają informacji na temat optymalnych warunków dla procesów takich jak hartowanie, wyżarzanie i normalizacja.
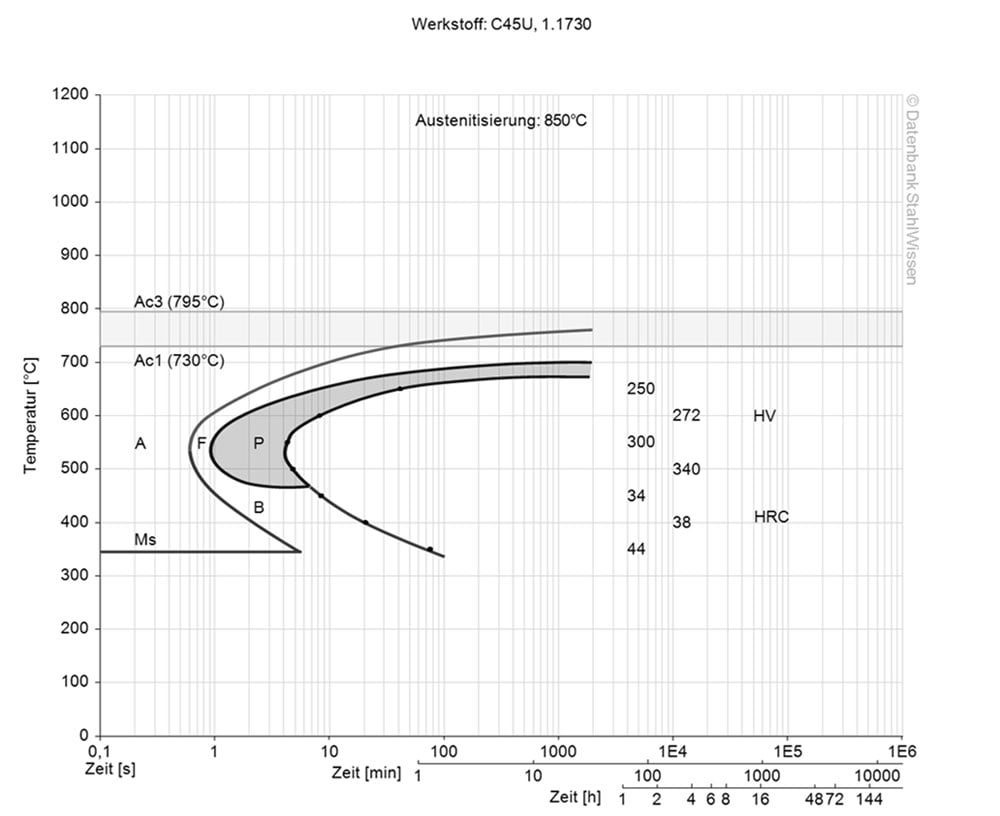
Wykres ten przedstawia zmiany strukturalne na poziomie mikro w czasie przy stałej temperaturze. Pokazuje on, w jakiej temperaturze i po jakim czasie zaczynają się tworzyć różne fazy, np. perlit, martenzyt lub bainit.

1.1730 OBRÓBKA POWIERZCHNIOWA

1.1730 OBRÓBKA POWIERZCHNIOWA

Ponieważ ten gatunek stali nie posiada wymaganych stopów, 1.1730 nie nadaje się do azotowania.

1.1730 OBRÓBKA

1.1730 nadaje się bardzo dobrze do kucia, dlatego też jest odpowiedni do kucia części narzędziowych i maszynowych.

Rozgrzej materiał równomiernie do temperatury 750–800°C, a następnie podnieś temperaturę do 1100–1200°C i utrzymuj ją do momentu równomiernego rozgrzania. Następnie można kuć 1.1730, a po zakończeniu kucia elementy są schładzane w piecu. Należy unikać kucia w temperaturze poniżej 850 °C.

Spawanie 1.1730 można przeprowadzać przy użyciu wszystkich tradycyjnych metod spawania. Aby uniknąć pęknięć, konieczne jest wstępne i końcowe ogrzewanie.
Materiał 1.1730 należy podgrzać wstępnie do temperatury 100–350°C i utrzymywać tę temperaturę podczas spawania. Po spawaniu materiał 1.1730 należy schłodzić w piasku lub popiele, a następnie wyżarzyć bez naprężeń w temperaturze 550–660°C.

Spawanie stali narzędziowej 1.1730 najlepiej wykonywać przy użyciu elektrod o niskiej zawartości wodoru.

ALTERNATYWA

Szukasz alternatywnego gatunku stali?

Dzięki ABRAMS poradnik stali® możesz znaleźć odpowiednik lub alternatywę w zaledwie kilka kliknięć.

Karta techniczna

Jako dostawca stali oferujemy kartę techniczną w formacie PDF.

Messe.png

SERWIS

Potrzebują Państwo niestandardowych wymiarów?

Nasze usługi dla Państwa: cięcie strumieniem wody, piłowanie, frezowanie i szlifowanie.
70 GATUNKÓW STALI W 32.895 WYMIARACH

BEZPOŚREDNIO Z MAGAZYNU W OSNABRÜCK

DOSTAWA W 3-5 DNI ROBOCZYCH (DOT. MATERIAŁU W MAGAZYNIE)

BEZ MINIMALNEJ WARTOŚCI I WIELKOŚCI ZAMÓWIENIA

Z NAJWIĘKSZEGO ASORTYMENTU PÓŁPRODUKTÓW W EUROPIE

TAKŻE NA INDYWIDUALNY WYMIAR CIĘCIE - FREZOWANIE - SZLIFOWANIE

Select Your Country / Language

Czy mają Państwo pytania?

Jeśli nie mogą Państwo znaleźć tego, czego szukają lub potrzebują indywidualnych wymiarów, zapraszamy do bezpośredniego zapytania o konkretne potrzeby – nasz zespół chętnie Państwu pomoże.
Proszę do nas zadzwonić w dowolnym momencie:
+48 32 700 88 10

lub wysłać maila na adres:

[email protected]

Jeśli nie mogą Państwo znaleźć tego, czego szukają lub potrzebują indywidualnych wymiarów, zapraszamy do bezpośredniego zapytania o konkretne potrzeby – nasz zespół chętnie Państwu pomoże.