PREMIUM 1.7131 Stal
16MnCr5, (EC80)

PN 16HG

PREMIUM 1.7131 Stal
16MnCr5, (EC80)

16MnCr5, (EC80)
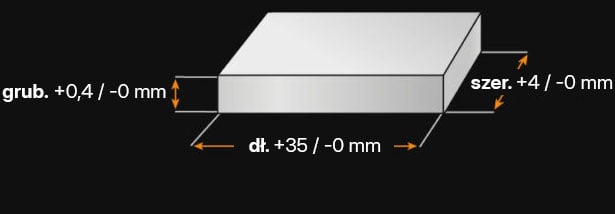
Stal precyzyjna płaska z naddatkiem [PFS / BA]

- płaska -
Toleranzen.png
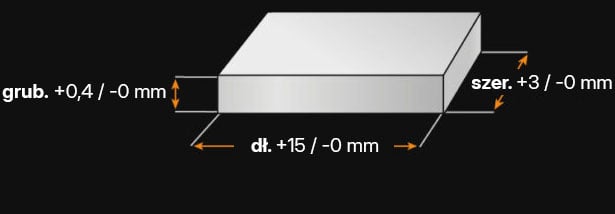
€co-Präz® z naddatkiem [€co / BA]

- płaska -
Toleranzen.png
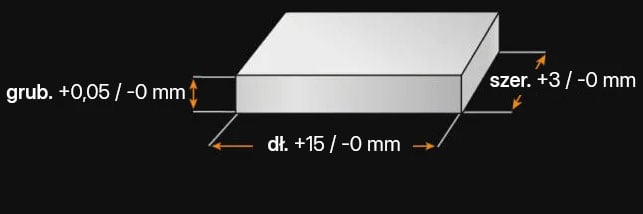
€co-Präz® bez naddatku [€co]

- płaska -
Toleranzen.png
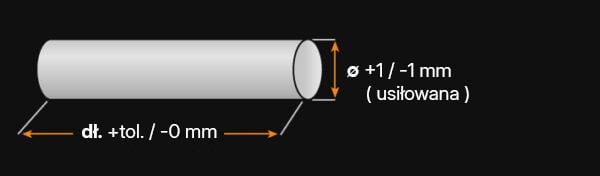
Stal okrągła [RS]


- okrągła -
Toleranzen.png

1.7131 - W SKRÓCIE

Jakim rodzajem stali jest 1.7131?

1.7131, znana również jako 16MnCr5 lub EC80, to wszechstronna stal utwardzana wydzieleniowo. Połączenie twardości, wytrzymałości i odporności na zużycie sprawia, że jest to dobry gatunek do zastosowań wymagających twardej powierzchni i wytrzymałego rdzenia.

Właściwości

1.7131 to stal do pracy na zimno i formowania plastycznego, która należy do grupy stali utwardzanych wydzieleniowo. Jest często używana jako utwardzacz powierzchniowy do części poddawanych obciążeniom mechanicznym, ale może być również hartowana na wskroś.

  • Stal do utwardzania powierzchniowego
  • Stal do form plastycznych
  • Stal do pracy na zimno
  • Dobra skrawalność
  • Dobra zatapialność na zimno
  • Dobra polerowalność
  • Hartowność powierzchniowa
  • Hartowność na wskroś
  • Twarda powierzchnia, twardy rdzeń → dobra strukturalna wytrzymałość na rozciąganie
  • Żarowytrzymała
  • Azotowalna
  • Żrąca

Możliwości zastosowania

Dzięki dobremu połączeniu twardości i wytrzymałości, stal 1.7131 może być wykorzystywana w różnych gałęziach przemysłu do wielu różnych zastosowań. Stal 1.7131 może być hartowana rdzeniowo i powierzchniowo, co jest ważne w przypadku elementów narażonych na naprężenia mechaniczne.

  • Ogólna budowa maszyn
  • Budowa osprzętu
  • Inżynieria instalacji
  • Inżynieria aparatury
  • Przetwórstwo tworzyw sztucznych
  • Formy do tworzyw sztucznych
  • Formy do tworzyw sztucznych
  • Formy żywiczne
  • Płyty bazowe
  • Belki gnące
  • Słupy prowadzące
  • Części przekładni
  • Części przegubowe
  • Wały
  • Koła zębate
  • Korbowody
  • Koła zębate stożkowe
  • Koła zębate pierścieniowe
  • Sworznie tłokowe
  • Wałki rozrządu
  • Sworznie
  • Czopy
  • Przeguby Cardana

1.7131 Wartości orientacyjne

Analiza chemiczna:

C Si Mn P S Cr
0,14 - 0,19 0,0 - 0,4 1,0 - 1,3 0,0 - 0,025 0,0 - 0,035 0,8 - 1,1

Nazwa wg składu chemicznego:
16MnCr5, (EC80)

Twardość robocza:
58-60 HRC

Dostarczalna twardość: 
max. 217 HB

WŁAŚCIWOŚCI FIZYCZNE 1.7131

  • Stal do nawęglania

  • Stal na formy do tworzyw sztucznych

  • Stal do obróbki plastycznej na zimno

  • Stal konstrukcyjna

Gatunek 1.7131 nie jest stalą szlachetną w tradycyjnym rozumieniu. Aby zostać zaklasyfikowanym jako stal szlachetna, stal musi mieć zawartość chromu co najmniej 10,5% masy; ten gatunek ma zawartość chromu na poziomie 0,8–1,1% masy.

Stal 1.7131 jest odporna na korozję tylko warunkowo. Aby była odporna na korozję, stal musi zawierać 10,5% chromu (masowo); stal 1.7131 ma zawartość chromu na poziomie 0,8–1,1% (masowo).
Jako materiał ferromagnetyczny, 1.7131 jest magnesowalny i można go obrabiać na uchwycie magnetycznym.
W skali, gdzie 1 oznacza niską wartość, a 6 wysoką, 1.7131 otrzymuje ocenę 5 za odporność na zużycie.

1.7131 WŁAŚCIWOŚCI TECHNICZNE

1.7131 charakteryzuje się umiarkowaną zawartością węgla, wynoszącą 0,14–0,19%, a zatem umiarkowaną twardością. Stal na noże wymaga wysokiej twardości i dobrego trzymania ostrości, a także dobrej odporności na korozję. 1.7131 jest stosowana głównie jako stal do nawęglania.
Twardość robocza materiału 1.7131 mieści się w zakresie 58–60 HRC.
Gęstość stali 1.7131 wynosi 7,85 g/cm³ w temperaturze pokojowej.
Stal 1.7131 ma wytrzymałość na rozciąganie wynoszącą około 720 N/mm². Aby to określić, przeprowadza się próbę rozciągania, która pokazuje, ile siły potrzeba do rozciągnięcia lub wydłużenia próbki, zanim ulegnie ona pęknięciu.
W skali, gdzie 1 oznacza niską, a 6 wysoką skrawalność, DIN 1.7131 otrzymuje ocenę 5 za skrawalność.
Przewodność cieplna stali 1.7131 wynosi 44,0 W/(m*K) w temperaturze pokojowej.
Współczynnik rozszerzalności cieplnej wskazuje, o ile materiał rozszerza się lub kurczy pod wpływem zmiany temperatury. Jest to bardzo ważna informacja, szczególnie podczas pracy w wysokich temperaturach lub w przypadku narażenia na znaczne wahania temperatury podczas użytkowania.
Średni współczynnik rozszerzalności cieplnej

10-6m/(m*K)

Przy temperaturze

11,5

20 – 100 °C

12,5

20 – 200 °C

13,3

20 – 300 °C

13,9

20 – 400 °C

Wartość ta wskazuje, ile ciepła jest potrzebne do podniesienia temperatury określonej ilości materiału o 1 kelwin.
Opór elektryczny właściwy można znaleźć w poniższej tabeli. Przewodność elektryczna jest odwrotnością oporu elektrycznego właściwego.
Opór elektryczny właściwy

Wartość (Ohm*mm²)/m

Przy temperaturze

0,16

20  °C

Das Spannungs- und Dehnungsmodul, bzw. das Elastizitätsmodul (Youngscher Modul), für 1.7131 liegt bei 210 kN/mm2.

PASJA I STAL!

1.7131 PROCES

Obróbka cieplna decyduje o właściwościach materiału. Dlatego zawsze należy ją przeprowadzać ostrożnie. Określane są takie właściwości, jak wytrzymałość, udarność, twardość powierzchni i odporność na temperaturę, co z kolei może wydłużyć/poprawić żywotność części, narzędzi i komponentów.

Obróbka cieplna obejmuje wyżarzanie rozpuszczające, wyżarzanie zmiękczające, normalizowanie, wyżarzanie odprężające, a także odpuszczanie, hartowanie, hartowanie i zmiękczanie.

Stal 1.7131 jest równomiernie nagrzewana do temperatury 650–700°C w celu wyżarzania zmiękczającego, a następnie schładzana w piecu.
Aby usunąć naprężenia wewnętrzne, stal 1.7131 jest równomiernie nagrzewana do temperatury 650–680°C, a następnie powoli schładzana.
W celu wyżarzania normalnego stal 1.7131 jest równomiernie podgrzewana do temperatury 850–880°C, a następnie schładzana na powietrzu.
Temperaturę odpuszczania dobiera się w zależności od pożądanej twardości i właściwości.

Odpuszczanie zmniejsza naprężenia wewnętrzne, a także zapewnia odpowiednią równowagę między wytrzymałością a udarnością materiału.

Stal 1.7131 jest równomiernie podgrzewana do temperatury 150–200°C i wygrzewana przez 1 godzinę na każde 20 mm grubości, ale przez co najmniej 2 godziny.

W procesie nawęglania stal 1.7131 jest równomiernie nagrzewana do temperatury 880–980°C, a następnie hartowana.

Podczas nawęglania węgiel dyfunduje w powierzchnię stali, a hartowanie zatrzymuje go w warstwie powierzchniowej. Węgiel używany do nawęglania może być stały, ciekły lub gazowy.

Po procesie nawęglania stal ma twardą powierzchnię i wytrzymały rdzeń dzięki dodatkowi węgla, ponieważ w rdzeniu znajduje się go mniej niż w warstwie powierzchniowej. Takie połączenie zapewnia stali dobrą wytrzymałość na rozciąganie i dłuższą żywotność.

W celu hartowania rdzenia stali 1.7131, jest ona równomiernie podgrzewana do temperatury 850–900°C, a następnie hartowana.
W celu utwardzenia powierzchniowego, stal 1.7131 jest równomiernie podgrzewana do temperatury 780–820°C, a następnie studzona.
Studzenie po hartowaniu rdzenia i powierzchni przeprowadza się w następujących mediach:

  • Olej

  • Kąpiel gorąca (150–250°C)

Ten wykres przedstawia mikrozmiany zachodzące w czasie w różnych temperaturach. Są one istotne w obróbce cieplnej, ponieważ dostarczają informacji o optymalnych warunkach dla procesów takich jak hartowanie, wyżarzanie i normalizowanie.

Ten diagram przedstawia zmiany strukturalne na poziomie mikro w czasie przy stałej temperaturze. Pokazuje, w jakiej temperaturze i po jakim czasie zaczynają się formować różne fazy, np. perlit, martenzyt lub bainit.

OBRÓBKA POWIERZCHNIOWA 1.7131

OBRÓBKA POWIERZCHNIOWA 1.7131

W tym procesie azot jest dyfundowany na powierzchnię stali 1.7131, tworząc twardszą powierzchnię. Poprawia to odporność na zużycie i korozję.

W węgloazotowaniu azot i węgiel są dyfundowane w powierzchnię w celu poprawy odporności na zużycie.
Te dwa procesy nakładają cienką, twardą warstwę na powierzchnię materiału, nadając jej twardszą powierzchnię o zwiększonej odporności na zużycie, zwiększonej odporności na korozję i zmniejszonym tarciu.

  • PVD – fizyczne osadzanie z fazy gazowej

  • CVD – chemiczne osadzanie z fazy gazowej

W tym procesie stal nierdzewna 1.7131 jest elektrolitycznie powlekana warstwą chromu w kąpieli galwanicznej. Zapewnia to lepszą odporność na zużycie i korozję. Chromowanie poprawia również estetykę elementów, ponieważ nakłada dekoracyjną i odporną na matowienie warstwę, którą można polerować na wysoki połysk.

1.7131 OBRÓBKA

Ogólnie rzecz biorąc, materiał poddaje się erozji w celu wytworzenia elementów z jednego kawałka. Erozję można stosować do produkcji matryc lub bardziej skomplikowanych kształtów. Istnieją różne metody erozji różnych materiałów, takie jak erozja drutowa, erozja iskrowa lub erozja wgłębna.
W celu kucia, stal 1.7131 jest podgrzewana do temperatury 850–1050°C i kuta w tym zakresie temperatur.
Stal 1.7131 nadaje się do spawania tylko warunkowo.

ALTERNATYWA

Szukasz alternatywnego gatunku stali?

Dzięki ABRAMS poradnik stali® możesz znaleźć odpowiednik lub alternatywę w zaledwie kilka kliknięć.

Karta techniczna

Jako dostawca stali oferujemy kartę techniczną w formacie PDF.

Messe.png

SERWIS

Potrzebują Państwo niestandardowych wymiarów?

Nasze usługi dla Państwa: cięcie strumieniem wody, piłowanie, frezowanie i szlifowanie.

70 GATUNKÓW STALI W 32.895 WYMIARACH

BEZPOŚREDNIO Z MAGAZYNU W OSNABRÜCK

DOSTAWA W 3-5 DNI ROBOCZYCH (DOT. MATERIAŁU W MAGAZYNIE)

BEZ MINIMALNEJ WARTOŚCI I WIELKOŚCI ZAMÓWIENIA

Z NAJWIĘKSZEGO ASORTYMENTU PÓŁPRODUKTÓW W EUROPIE

TAKŻE NA INDYWIDUALNY WYMIAR CIĘCIE - FREZOWANIE - SZLIFOWANIE

Select Your Country / Language

Czy mają Państwo pytania?

Jeśli nie mogą Państwo znaleźć tego, czego szukają lub potrzebują indywidualnych wymiarów, zapraszamy do bezpośredniego zapytania o konkretne potrzeby – nasz zespół chętnie Państwu pomoże.

Proszę do nas zadzwonić w dowolnym momencie:
+48 32 700 88 10

lub wysłać maila na adres:

[email protected]

Jeśli nie mogą Państwo znaleźć tego, czego szukają lub potrzebują indywidualnych wymiarów, zapraszamy do bezpośredniego zapytania o konkretne potrzeby – nasz zespół chętnie Państwu pomoże.