PREMIUM 1.2067 / 1.3505 Stal
102Cr6 / 100Cr6

PN NC4

PREMIUM 1.2067 / 1.3505 Stal
102Cr6 / 100Cr6

102Cr6 / 100Cr6
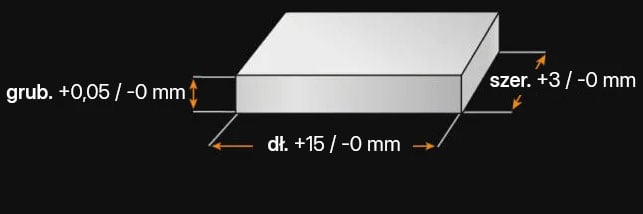
€co-Präz® z naddatkiem [€co / BA]

- płaska -
Toleranzen.png
€co-Präz® bez naddatku [€co]

- płaska -
Toleranzen.png
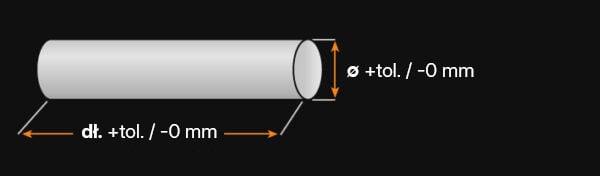
Stal precyzyjna okrągła bez naddatku [PRS]

- okrągła -
Toleranzen.png
Stal precyzyjna okrągła z naddatkiem [PRS / BA]

- okrągła -
Toleranzen.png

1.2067 / 1.3505 - W SKRÓCIE

Jakim rodzajem stali jest 1.2067 / 1.3505?

1.2067 / 1.3505 to hartowana w oleju stal narzędziowa o dobrej odporności na zużycie, uderzenia, zachowaniu krawędzi i wysokiej wytrzymałości. Ten gatunek stali ma dobrą hartowność, ale przy małej głębokości hartowania.

Właściwości

1.2067 / 1.3505 jest stosowany w wielu różnych obszarach, od łożysk kulkowych po noże. Zapewnia dobrą równowagę pomiędzy twardością, odpornością na zużycie i wytrzymałością, zapewniając elastyczność i dobrą trwałość.

  • Uniwersalne zastosowanie
  • Stal średniostopowa do pracy na zimno (założenie wysokiej twardości)
  • Mała głębokość hartowania
  • Dobra odporność na zużycie
  • Dobra wytrzymałość
  • Stal 1.2067 należy do rodziny 1.3505 (stal toczna i łożyskowa)

Możliwości zastosowania

1.2067 / 1.3505 jest stosowany w różnych gałęziach przemysłu. Na przykład w przemyśle drzewnym i papierniczym do przecinarek do papieru i pił tarczowych. Ze względu na dobrą dokładność wymiarową jest również stosowany do narzędzi pomiarowych, takich jak suwmiarki.
  • Wiertarka
  • Narzędzia do cięcia gwintów
  • Wskazówki dotyczące tokarki
    frez
  • Rozwiertaki
  • małe płyty do krojenia
  • Rolki dociskowe
  • Walcowanie na zimno
  • Narzędzia pomiarowe
  • Zimne rolki pielgrzymie
  • Pieczenie pielgrzyma na zimno
  • Mierniki
  • Ciernie
  • Narzędzia do obróbki drewna
  • Narzędzia do wytłaczania na zimno
  • Pękające rolki
  • Nóż nożycowy
  • Obrotowy nóż nożycowy
  • Łożyska toczne
  • Łożyska kulkowe (średnie i duże wymiary)

1.2067 / 1.3505 Wartości orientacyjne

Analiza chemiczna:

C Si Mn P S Cr Mo Ni
0,95 - 1,1 0,15 - 0,35 0,2 - 0,4 0,0 - 0,025 0,0 - 0,025 1,35 - 1,6 0,0 - 0,1 0,0 - 0,4

Nazwa wg składu chemicznego:
102Cr6 / 100Cr6

Twardość robocza:
60-64 HRC

Dostarczalna twardość:
223 HB

1.2067 / 1.3505 WŁAŚCIWOŚCI FIZYCZNE

  • Stal narzędziowa

  • Stal do pracy na zimno

Oba materiały nadają się do produkcji elementów łożyskowych poddawanych dużym obciążeniom, ale także do produkcji narzędzi poddawanych dużym obciążeniom, takich jak narzędzia do gwintowania lub frezy.

Dzięki nieco wyższej zawartości węgla w masie, stal 1.2067 osiąga wyższą twardość w porównaniu ze stalą 1.3505, a dzięki tej wyższej twardości stal 1.2067 jest również nieco bardziej odporna na zużycie. Stal 1.3505 można jednak lepiej obrabiać niż stal 1.2067.

Ostatecznie to obszar zastosowania i wymagane właściwości decydują o tym, która z tych dwóch gatunków stali zostanie zastosowana.

1.2067 / 1.3505 nie jest stalą szlachetną. Aby zostać sklasyfikowaną jako stal szlachetna, stal musi zawierać co najmniej 10,5% chromu. Gatunek ten zawiera 1,35–1,6% chromu, dlatego nie można go uznać za stal szlachetną w klasycznym rozumieniu.

Aby zostać sklasyfikowanym jako odporny na korozję, gatunek stali musi zawierać co najmniej 10,5% chromu. Ponieważ gatunek 1.2067 / 1.3505 zawiera tylko 1,35–1,6% chromu, zawartość ta nie jest wystarczająca, aby nadać mu odporność na korozję.

Stop 1.2067 / 1.3505 wykazuje pewną odporność na korozję i ulega korozji pod wpływem środowiska korozyjnego lub wilgoci. Aby chronić ten gatunek przed korozją, można go pokryć powłoką lub dodatkowo zabezpieczyć powierzchnię przed korozją, jak opisano w sekcji Obróbka powierzchniowa.

Stal narzędziowa 1.2067 / 1.3505 jest ferromagnetyczna i dlatego nadaje się do techniki mocowania magnetycznego.
Stal narzędziowa 1.2067 / 1.3505 otrzymuje 4 punkty za odporność na zużycie w skali, w której 1 oznacza niską, a 6 wysoką odporność.

1.2067 / 1.3505 WŁAŚCIWOŚCI TECHNICZNE

Stal narzędziowa 1.2067 / 1.3505 charakteryzuje się dobrą równowagą między odpornością na zużycie, twardością i wytrzymałością. Noże wykonane z tego materiału wykazują dobrą trwałość cięcia oraz odporność na pękanie i odpryskiwanie podczas normalnego użytkowania. Ponieważ odporność na korozję stali 1.2067 / 1.3505 nie jest wystarczająco wysoka, aby zapobiec rdzewieniu, zaleca się minimalne narażanie stali na działanie wilgoci i środowisk korozyjnych. Regularna konserwacja może zapobiec rdzewieniu i stępieniu ostrzy.

Twardość robocza materiału 1.2067 / 1.3505 wynosi 60–64 HRC.
Typowa gęstość stali narzędziowej 1.2067 / 1.3505 wynosi 7,85 g/cm3 w temperaturze pokojowej.
Wytrzymałość na rozciąganie stali narzędziowej 1.2067 / 1.3505 wynosi około 750 N/mm2. Wartość ta jest wynikiem próby rozciągania, która pokazuje, ile siły jest potrzebne, aby materiał zaczął się rozciągać lub odkształcać, zanim ulegnie złamaniu.
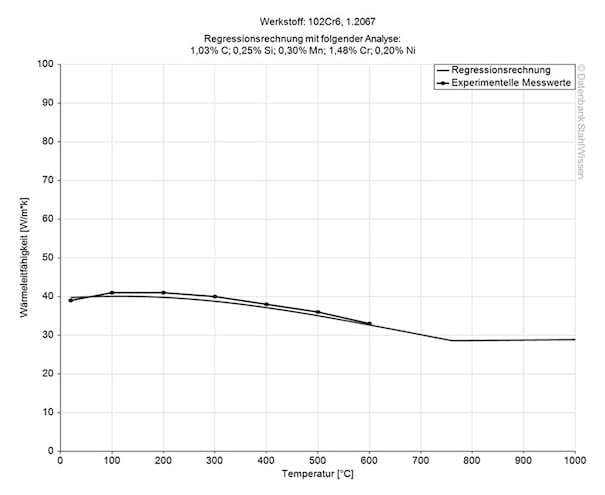
Przewodność cieplna stali narzędziowej 1.2067/1.3505 wynosi 33,0 W/(m*K) w temperaturze pokojowej.
Przewodność cieplna

Wartość W/(m*K)

Przy temperaturze

33,0

20 °C

32,2

350 °C

31,4

700 °C

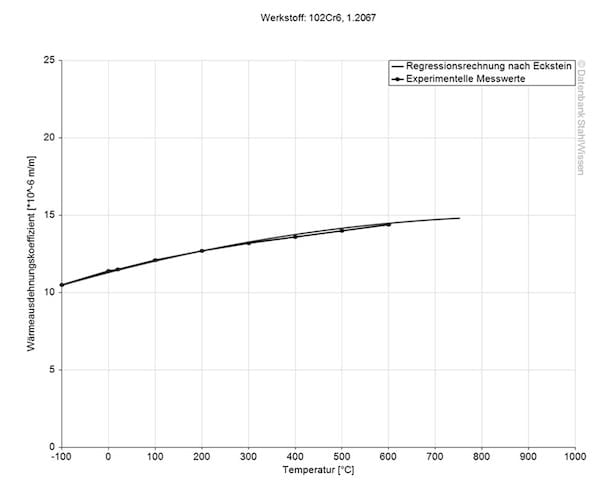
Poniższa tabela przedstawia rozszerzalność lub kurczliwość w różnych temperaturach, co może mieć duże znaczenie podczas pracy w wysokich temperaturach lub przy dużych wahaniach temperatury.
Średni współczynnik rozszerzalności cieplnej

10-6m/(m*K)

Przy temperaturze

12,3

20 – 100 °C

13,4

20 – 200 °C

13,7

20 – 300 °C

14,1

20 – 400 °C

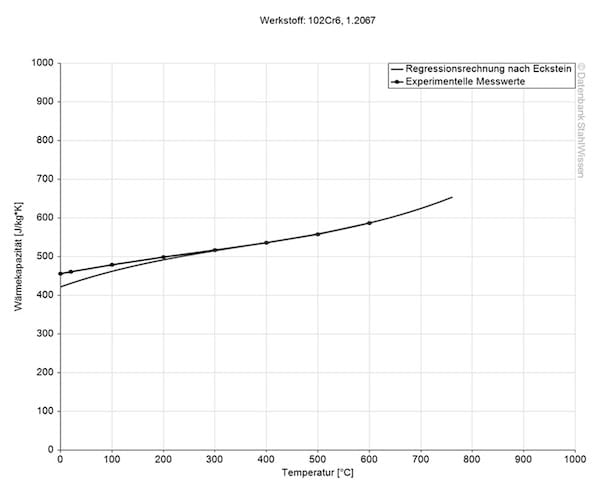
Ciepło właściwe stopu 1.2067 / 1.3505 w temperaturze pokojowej wynosi 0,439 J/g • K. Wartość ta określa, ile ciepła potrzeba, aby podgrzać określoną ilość materiału o 1 kelwin.

NAJWYŻSZA PRECYZJA!

1.2067 / 1.3505 PROCES

Materiał 1.2067 / 1.3505 jest równomiernie podgrzewany do temperatury 710–750°C, a następnie utrzymywany w tej temperaturze przez co najmniej 2 godziny lub 1 godzinę na każde 25 mm grubości. Aby zakończyć ten proces, materiał jest schładzany w piecu o 10°C na godzinę do temperatury 540°C, a następnie może dalej schładzać się na powietrzu.

Aby poprawić skrawalność, należy pozostawić materiał w piecu do ostygnięcia do temperatury 675°C, utrzymać tę temperaturę przez kolejne 8 godzin, a następnie pozostawić do ostygnięcia na powietrzu.

Aby uwolnić materiał od naprężeń wewnętrznych, jest on równomiernie podgrzewany do temperatury 600–650°C i utrzymywany w tej temperaturze przez 1–2 godziny. Na koniec materiał jest schładzany w piecu do temperatury 480°C, a następnie może być dalej schładzany na powietrzu, aż osiągnie temperaturę otoczenia.
Aby znormalizować 1.2067 / 1.3505, materiał należy równomiernie podgrzać do temperatury 870–900°C. Proces kończy się schładzaniem na powietrzu.
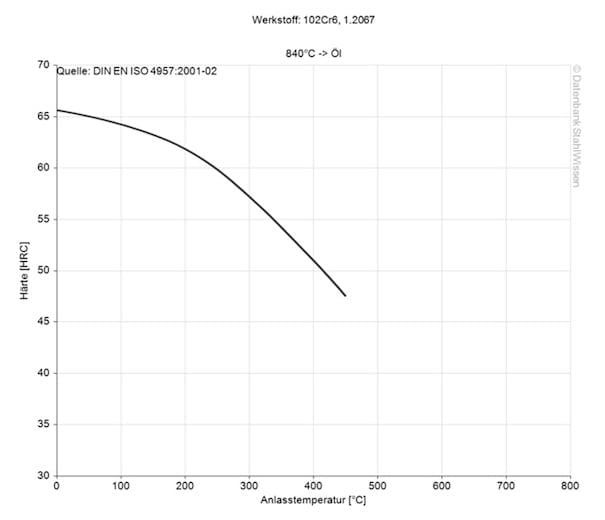
Po odpuszczaniu materiał 1.2067 / 1.3505 może być bardzo twardy i kruchy. Aby przywrócić równowagę między twardością a wytrzymałością, materiał należy poddać odpuszczaniu. W tym celu materiał ogrzewa się do żądanej temperatury i utrzymuje w niej przez 1 godzinę na każde 25 mm grubości, a następnie schładza do temperatury pokojowej.

W zakresie temperatur od 230 do 430°C materiał 1.2067 / 1.3505 można poddawać odpuszczaniu bez ryzyka kruchości. Aby zminimalizować naprężenia wewnętrzne w elementach o przekroju większym niż 150 mm lub poprawić stabilność narzędzi po erozji, zaleca się utrzymywanie materiału w temperaturze przez 8-10 godzin.

Materiał 1.2067 / 1.3505 jest równomiernie podgrzewany do temperatury 830–850°C i utrzymywany w tej temperaturze przez 65 minut na każdy 25 mm grubości. Aby zapobiec utracie twardości, materiał jest szybko przenoszony z pieca do przygotowanego oleju.
Wybór środka odpuszczającego oraz prędkości odpuszczania może mieć decydujące znaczenie. Nierównomierne odpuszczanie może prowadzić do odkształceń lub pęknięć. Poniżej wymieniono środki odpuszczjące dla stali narzędziowej 1.2067 / 1.3505.

  • Woda dla temperatury do 830 °C i powyżej z następującymi środkami:

  • Olej, 180–220 °C

  • Kąpiel cieplna, 180–220 °C

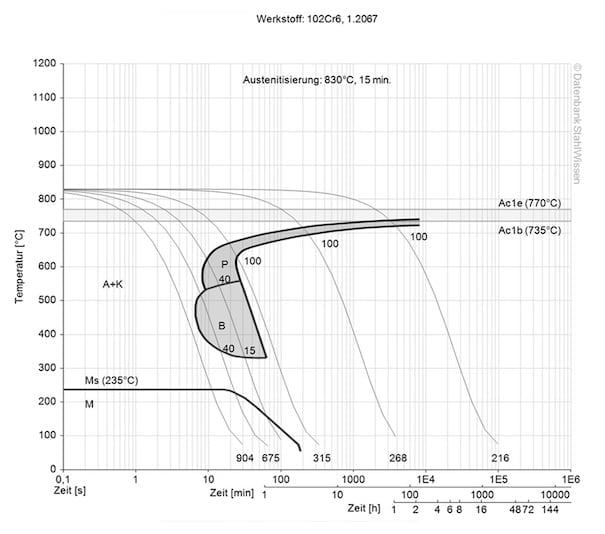
Wykres ten pokazuje mikrozmiany w czasie w różnych temperaturach. Są one ważne podczas obróbki cieplnej, ponieważ dostarczają informacji na temat optymalnych warunków dla procesów takich jak hartowanie, wyżarzanie i normalizacja.
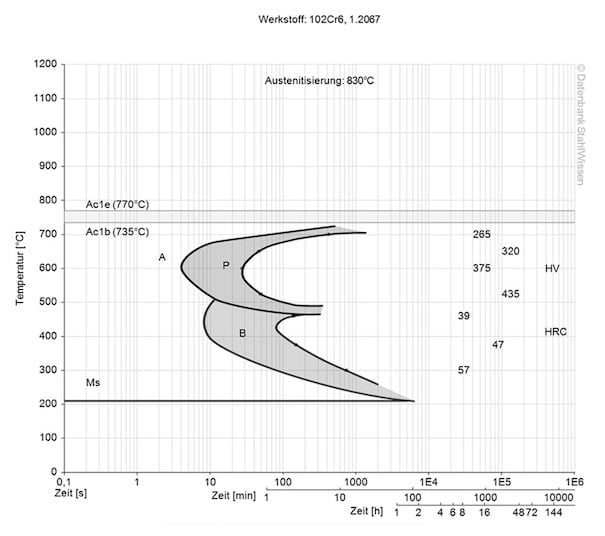
Wykres ten przedstawia zmiany strukturalne na poziomie mikro w czasie przy stałej temperaturze. Pokazuje on, w jakiej temperaturze i po jakim czasie zaczynają się tworzyć różne fazy, np. perlit, martenzyt lub bainit.

1.2067 / 1.3505 OBRÓBKA POWIERZCHNI

1.2067 / 1.3505 OBRÓBKA POWIERZCHNI

Wybór obróbki powierzchni zależy od wymagań, środowiska, w którym będą używane elementy/narzędzia, wymaganych właściwości i spodziewanych obciążeń. Poniżej przedstawiono kilka przykładów możliwych obróbek powierzchni.

Podczas azotowania azot dyfunduje w powierzchnię materiału, aby nadać mu twardszą powierzchnię. Proces ten może również poprawić odporność materiału na korozję. Ponieważ proces ten odbywa się w niskich temperaturach, ryzyko odkształcenia jest niewielkie. Należy zachować ostrożność podczas stosowania tej metody, ponieważ nieprawidłowe jej wykonanie może spowodować kruchość materiału.

W procesie tym węgiel jest wprowadzany do powierzchni w celu zwiększenia odporności na zużycie i twardości powierzchni. Ponieważ jest to proces wysokotemperaturowy, należy zachować ostrożność, ponieważ zmienia on ogólne właściwości materiału i może powodować jego odkształcenie.
Niebieszczenie stosuje się często ze względów estetycznych, ponieważ proces ten nadaje np. narzędziom lub broni matowy niebiesko-czarny kolor i zmniejsza odbicie światła.

Śrutowanie kulkowe to obróbka udarowa, w której na powierzchnię materiału wystrzeliwanych jest wiele pocisków z dużą prędkością, pozostawiając niewielkie wgłębienia, które zastępują naprężenia rozciągające na powierzchni warstwą ściskaną. Powoduje to utwardzenie materiału i zwiększenie odporności powierzchni, co zapobiega zmęczeniu materiału i pozwala zoptymalizować kształt i masę części.
Procesy PVD (fizyczne osadzanie z fazy gazowej) i CVD (chemiczne osadzanie z fazy gazowej) polegają na nakładaniu cienkiej warstwy na materiał w celu poprawy odporności na zużycie i zmniejszenia tarcia.

  • PVD – fizyczne osadzanie z fazy gazowej

  • CVD – chemiczne osadzanie z fazy gazowej

1.2067 / 1.3505 OBRÓBKA

Erozja materiału służy do uzyskania skomplikowanych i filigranowych kształtów lub osiągnięcia bardzo wąskich tolerancji. Przy użyciu odpowiednich parametrów i elektrod możliwe jest uzyskanie takich kształtów. Mikrostruktura materiału 1.2067 / 1.3505 może ulec zmianie pod wpływem ciepła powstającego podczas erozji. Po erozji należy usunąć warstwę recast, cienką białą warstwę, poprzez szlifowanie i polerowanie, w przeciwnym razie może ona wpłynąć negatywnie na żywotność i wydajność elementów.

Należy rozważyć obróbkę cieplną w celu zmniejszenia naprężeń wewnętrznych i przywrócenia pożądanych właściwości.

Podobnie jak wszystkie materiały, również materiał 1.2067 / 1.3505 rozszerza się pod wpływem ciepła i kurczy się podczas ochładzania. Nierównomierne ogrzewanie lub chłodzenie może prowadzić do wypaczenia lub deformacji.

Zmiany wymiarów mogą wystąpić podczas zmiany fazy, redukcji naprężeń, wzrostu ziarna lub odwęglania. Aby uniknąć zmian wymiarów, ważne jest stosowanie precyzyjnych temperatur i metod chłodzenia, a także precyzyjnej procedury redukcji naprężeń, bez wpływu na właściwości i powodowania zmian wymiarów. Sprzęt/maszyny powinny być regularnie konserwowane, aby mogły działać zgodnie z najwyższymi możliwymi standardami.

Materiał 1.2067 / 1.3505 nie nadaje się do spawania.
Logo_Abrams_Ausrufezeichen.png
NAJWYŻSZA PRECYZJA!
richtwerte-2.png

Wartości orientacyjne

(1.2067)
Nazwa wg składu chemicznego: 102Cr6/100Cr6
Twardość robocza: 60-64 HRC
Dostarczalna twardość: 223 HB
Analiza chemiczna:
C Si Mn P S Cr Mo Ni
0,95

1,1
0,15

0,35
0,2

0,4
0

0,025
0

0,025
1,35

1,6
0

0,1
0

0,4
technical-info.png

Właściwości techniczne

Uniwersalnie stosowana stal do pracy na zimno z przyjęciem wysokiej twardości, jednakże z małą głębokością utwardzenia, o dobrej odporności na ścieranie i dobrej wiązkości. Materiał ten należy do rodziny ŁH15 (stal do łożysk tocznych i kulkowych).

anwendungen.png

Możliwości zastosowania

Wiertarki, narzędzia do cięcia gwintów, części do maszyn tokarskich, frezarki, rozwiertaki, małe cięte płyty, rolki dociskowe / krążniki (przenośnik taśmowy), walcarki do walcowania na zimno, narzędzia pomiarowe, walcarki pielgrzymowe do walcowania na zimno, sprawdziany, trzpienie (maszyny) / przebijaki (narzędzia), narzędzia do obróbki drewna, narzędzia tłoczne do ekstruzji z tłoczywem płynnym metodą na zimno, krążki do krawędziarek, ostrza nożyc tnących, obrotowe ostrza nożyc tnących, łożyska toczne, łożyska kulkowe (od średnich do dużych wymiarów).

70 GATUNKÓW STALI W 32.895 WYMIARACH

BEZPOŚREDNIO Z MAGAZYNU W OSNABRÜCK

DOSTAWA W 3-5 DNI ROBOCZYCH (DOT. MATERIAŁU W MAGAZYNIE)

BEZ MINIMALNEJ WARTOŚCI I WIELKOŚCI ZAMÓWIENIA

Z NAJWIĘKSZEGO ASORTYMENTU PÓŁPRODUKTÓW W EUROPIE

TAKŻE NA INDYWIDUALNY WYMIAR CIĘCIE - FREZOWANIE - SZLIFOWANIE

Select Your Country / Language

Czy mają Państwo pytania?

Jeśli nie mogą Państwo znaleźć tego, czego szukają lub potrzebują indywidualnych wymiarów, zapraszamy do bezpośredniego zapytania o konkretne potrzeby – nasz zespół chętnie Państwu pomoże.

Proszę do nas zadzwonić w dowolnym momencie:
+48 32 700 88 10

lub wysłać maila na adres:

[email protected]

Jeśli nie mogą Państwo znaleźć tego, czego szukają lub potrzebują indywidualnych wymiarów, zapraszamy do bezpośredniego zapytania o konkretne potrzeby – nasz zespół chętnie Państwu pomoże.