PREMIUM 1.2083 Stal
X40Cr14

PN ~4H13

PREMIUM 1.2083 Stal
X40Cr14

X40Cr14
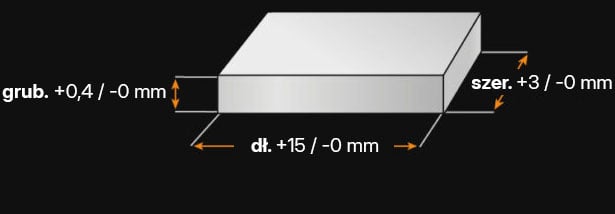
Stal precyzyjna płaska
[PFS]


- płaska -
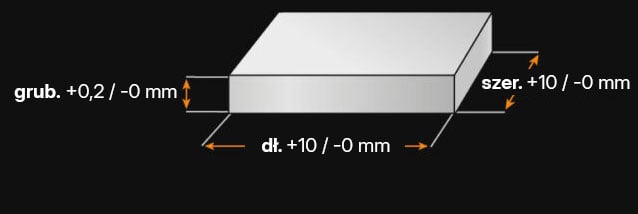
Toleranzen.png
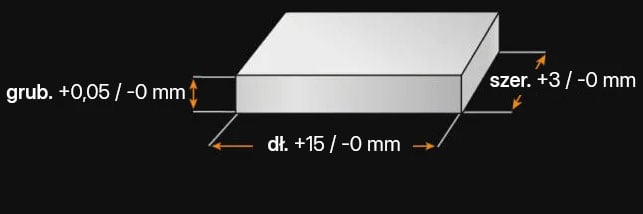
Stal precyzyjna płaska z naddatkiem [PFS / BA]

- płaska -
Toleranzen.png
Hart-Präz® [Hart]

- płaska -
Toleranzen.png
€co-Präz® z naddatkiem [€co / BA]

- płaska -
Toleranzen.png
€co-Präz® bez naddatku [€co]

- płaska -
Toleranzen.png
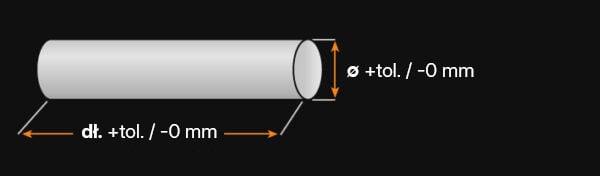
Stal precyzyjna okrągła bez naddatku [PRS]

- okrągła -
Toleranzen.png
Stal precyzyjna okrągła z naddatkiem [PRS / BA]

- okrągła -
Toleranzen.png

1.2083 - W SKRÓCIE

Jakim rodzajem stali jest 1.2083?

Stal 1.2083 to odporna na korozję stal narzędziowa do pracy na zimno, która należy do stali do form plastycznych. Dzięki wysokiej zawartości chromu charakteryzuje się bardzo dobrą odpornością na korozję (w stanie zahartowanym) i dobrą odpornością na zużycie.
Jest łatwa w obróbce i można ją łatwo polerować. Dzięki wysokiej wytrzymałości na ściskanie i wysokiej odporności na zużycie, stal o niskim odkształceniu przelotowym nadaje się do wszelkiego rodzaju form wtryskowych, w których wymagana jest dobra odporność na agresywne chemicznie materiały do formowania wtryskowego.

Właściwości

1.2083 to materiał o dobrej odporności na korozję, twardości i wytrzymałości, który jest łatwy w obróbce i dobrze reaguje na obróbkę cieplną, dzięki czemu idealnie nadaje się do szerokiego zakresu zastosowań, takich jak narzędzia przemysłowe i instrumenty medyczne. Wysoko polerowany, znajduje nawet zastosowanie w naszych domach, na przykład do produkcji sztućców.

  • Wysoka akceptowalna twardość
  • Dobra odporność na zużycie
  • Dobra obrabialność
  • Dobra podatność na erozję
  • Może być trawiony
  • Bardzo dobra polerowalność
  • Niskie zniekształcenia przez utwardzacz
  • Azotowanie nie jest powszechne
  • Ograniczona odporność na kwasy
  • Wersja ESU powinna być stosowana w przypadku najwyższych wymagań dotyczących polerowalności.

Możliwości zastosowania

Spoiwo 1.2083 może być używane do zastosowań wymagających ochrony przed korozją, np. do formowania materiałów korozyjnych, takich jak PVC, octany, do form narażonych na wilgotne warunki pracy, a także do instrumentów i narzędzi chirurgicznych i dentystycznych.

Zastosowania, w których wymagana jest dobra odporność na zużycie, np. do formowania materiałów ściernych.
Zastosowania wymagające wysokiego wykończenia powierzchni, np. do produkcji części optycznych, takich jak soczewki do aparatów fotograficznych i okularów przeciwsłonecznych, a także do pojemników medycznych.
  • Ogólna budowa maszyn
  • Technologia medyczna
  • Formy z tworzyw sztucznych
  • Formy żywiczne
  • Formy do odlewania ciśnieniowego
  • Odlewanie ciśnieniowe metali lekkich
  • Narzędzia skrawające
  • Noże maszynowe
  • Noże kuchenne
  • Noże do golenia
  • Nożyczki
  • Ostrza do skrobaków
  • Narzędzia chirurgiczne
  • Narzędzia pomiarowe
  • Łożyska toczne
  • Łożyska kulkowe
  • Łyżwy
  • Części pomp
  • Zawory

1.2083 Wartości orientacyjne

Analiza chemiczna:

C Si Mn P S Cr
0,36 - 0,42 0,0 - 1,0 0,0 - 1,0 0,0 - 0,03 0,0 - 0,03 12,5 - 14,5

Nazwa wg składu chemicznego:
X40Cr14

Twardość robocza:
50-55 HRC

Dostarczalna twardość:
max. 241 HB

WŁAŚCIWOŚCI FIZYCZNE 1.2083

  • Stal narzędziowa
  • Stal szlachetna odporna na korozję
  • Stal szlachetna kwasoodporna
  • Stal do obróbki na zimno
  • Stal na formy do tworzyw sztucznych
Tak, 1.2083 to stal szlachetna. Aby materiał mógł zostać zaklasyfikowany jako stal szlachetna, musi zawierać co najmniej 10,5% chromu; 1.2083 zawiera 12,5–14,5% chromu.
Z zawartością chromu wynoszącą 12,5–14,5% masy, stal narzędziowa 1.2083 jest odporna na korozję.
1.2083 jest odporna na korozję w wodzie, parze wodnej, łagodnych kwasach organicznych, rozcieńczonych roztworach azotanów, węglanów i innych soli.
Tak, stal 1.2083 jest generalnie magnetyczna, a w stanie utwardzonym nawet bardziej niż w stanie wyżarzonym. Ten gatunek stali nadaje się do technologii mocowania magnetycznego.
Obróbkę na zimno stali 1.2083 należy przeprowadzać ostrożnie, aby uniknąć powstawania pęknięć. Obróbka na zimno tego materiału może zwiększyć jego twardość i wytrzymałość.
W skali, gdzie 1 oznacza niską, a 6 wysoką odporność na zużycie, 1.2083 otrzymuje ocenę 4 za odporność na zużycie.

1.2083 WŁAŚCIWOŚCI TECHNICZNE

Tak, materiał 1.2083 może być wykorzystywany do produkcji noży. Ze względu na swoją wytrzymałość, odporność na korozję i trwałość ostrza stal 1.2083 nadaje się do produkcji noży. Chociaż ten gatunek stali charakteryzuje się dobrą odpornością na korozję, regularna konserwacja, czyszczenie i suszenie przedłużają żywotność i wydajność noży wykonanych z tego gatunku.

Twardość robocza stali narzędziowej 1.2083 mieści się w przedziale 50–55 HRC.
Gęstość stali narzędziowej 1.2083 wynosi 7,8 g/cm³ w temperaturze 20°C.
Stal narzędziowa 1.2083 ma wytrzymałość na rozciąganie wynoszącą około 815 N/mm² w momencie dostawy. Aby uzyskać tę wartość, przeprowadza się próbę rozciągania, która pokazuje, ile siły potrzeba do rozciągnięcia lub wydłużenia próbki, zanim ulegnie ona zerwaniu.
Granica plastyczności określa, jakie obciążenie jest konieczne do wywołania odkształcenia plastycznego oraz kiedy osiąga się punkt, w którym materiał nie powraca już do swojego pierwotnego kształtu po usunięciu obciążenia. Pozostaje on wówczas albo w odkształconym kształcie, albo ulega złamaniu.

Granica plastyczności tej stali narzędziowej wynosi 1600 N/mm².

Przewodność cieplna materiału 1.2083 w temperaturze 23 °C wynosi 22,6 W/(m*K).
Przewodność cieplna

Wartość W/(m*K)

Temperatura

22,6

23 °C

24,0

150 °C

24,6

300 °C

24,9

350 °C

24,4

400 °C

23,7

500 °C

Poniższa tabela przedstawia rozszerzalność lub kurczliwość w różnych temperaturach, co może mieć duże znaczenie podczas pracy w wysokich temperaturach lub przy silnych wahaniach temperatury.
Średni współczynnik rozszerzalności cieplnej

10-6m/(m*K)

Przy temperaturze

11,1

20 – 100 °C

11,6

20 – 200 °C

12,0

20 – 300 °C

12,3

20 – 350 °C

12,4

20 – 400 °C

12,5

20 – 450 °C

12,6

20 – 500 °C

Ciepło właściwe wynoszące 1.2083 wynosi 0,46 J/g*K w temperaturze pokojowej. Wartość ta wskazuje, ile ciepła potrzeba, aby podgrzać określoną ilość materiału o 1 kelwin.

Poniższa tabela przedstawia opór elektryczny właściwy dla 1.2083.
Opór elektryczny właściwy

Wartość (Ohm*mm2)/m

Przy temperaturze

0,6

20 °C

HART-PRÄZ® – JUŻ ZAHARTOWANE WYMIARY W DŁUGOŚCI 250 MM ORAZ 500 MM!

PROCES 1.2083

Obróbka cieplna decyduje o właściwościach materiału. Dlatego zawsze należy ją przeprowadzać ostrożnie. Określane są takie właściwości, jak wytrzymałość, udarność, twardość powierzchni i odporność na temperaturę, co z kolei może wydłużyć/poprawić żywotność części, narzędzi i komponentów.

Obróbka cieplna obejmuje wyżarzanie rozpuszczające, wyżarzanie zmiękczające, normalizowanie, wyżarzanie odprężające, a także odpuszczanie, hartowanie, studzenie lub ulepszanie.

Materiał należy równomiernie podgrzać do temperatury 890 °C. Następnie należy go powoli schłodzić w piecu do temperatury 650 °C, a potem pozostawić do ostygnięcia na powietrzu do temperatury pokojowej.

Po obróbce materiał 1.2083 jest równomiernie podgrzewany do temperatury 650°C i utrzymywany w tej temperaturze przez 2 godziny. Następnie jest schładzany w piecu do temperatury 500°C, a następnie dalej schładzany w powietrzu.
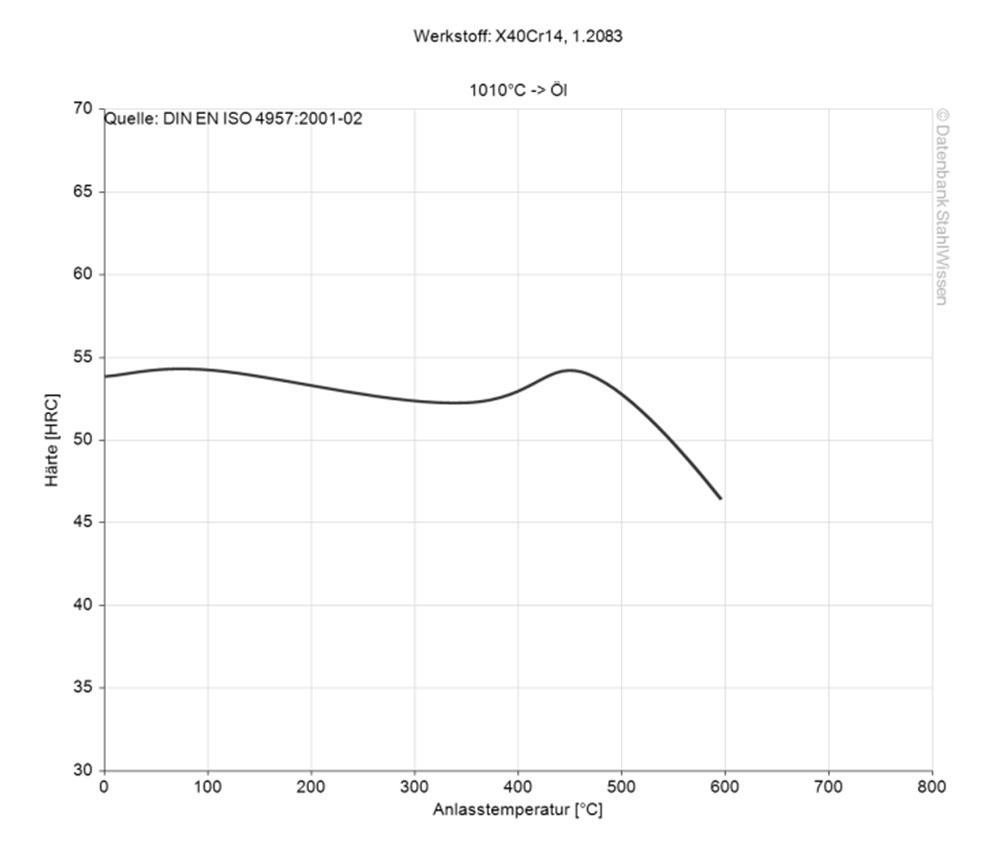
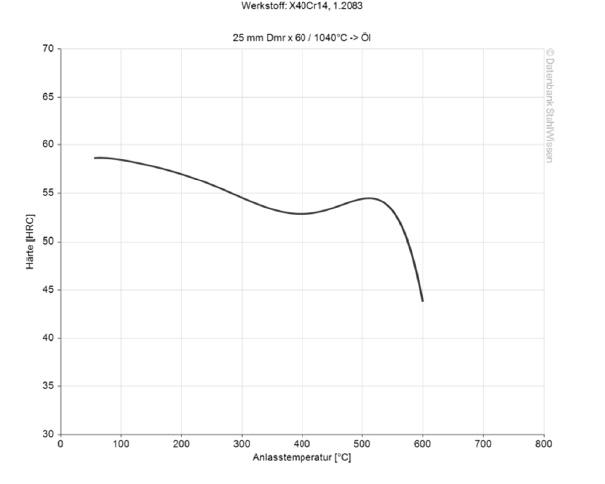
Wybierz żądaną temperaturę odpuszczania, odpuść materiał dwukrotnie i pozostaw go do ostygnięcia do temperatury pokojowej między pierwszym a drugim odpuszczaniem.

Temperatura odpuszczania nie powinna spaść poniżej 250°C i powinna być utrzymywana w wybranej temperaturze przez co najmniej 2 godziny. Zaleca się temperaturę 250°C, aby uzyskać najlepszą kombinację twardości, wytrzymałości i odporności na korozję.

Nagrzać materiał do temperatury 600–850°C.

W celu austenityzacji nagrzać materiał 1.2083 do temperatury 1010–1067°C.

Należy szybko schłodzić materiał, aby uzyskać najlepsze właściwości narzędzi, ale należy zadbać o to, by prędkość schładzania nie była zbyt duża, aby materiał nie uległ odkształceniu ani nie pękł.

Następnie elementy należy natychmiast poddać odpuszczaniu, gdy osiągną temperaturę 50–70 °C.

  • Łóżko fluidalne lub kąpiel solna w temperaturze 250–550 °C, a następnie schładzanie w strumieniu powietrza

  • Próżnia z odpowiednim nadciśnieniem

  • Ciepły olej, ok. 80 °C

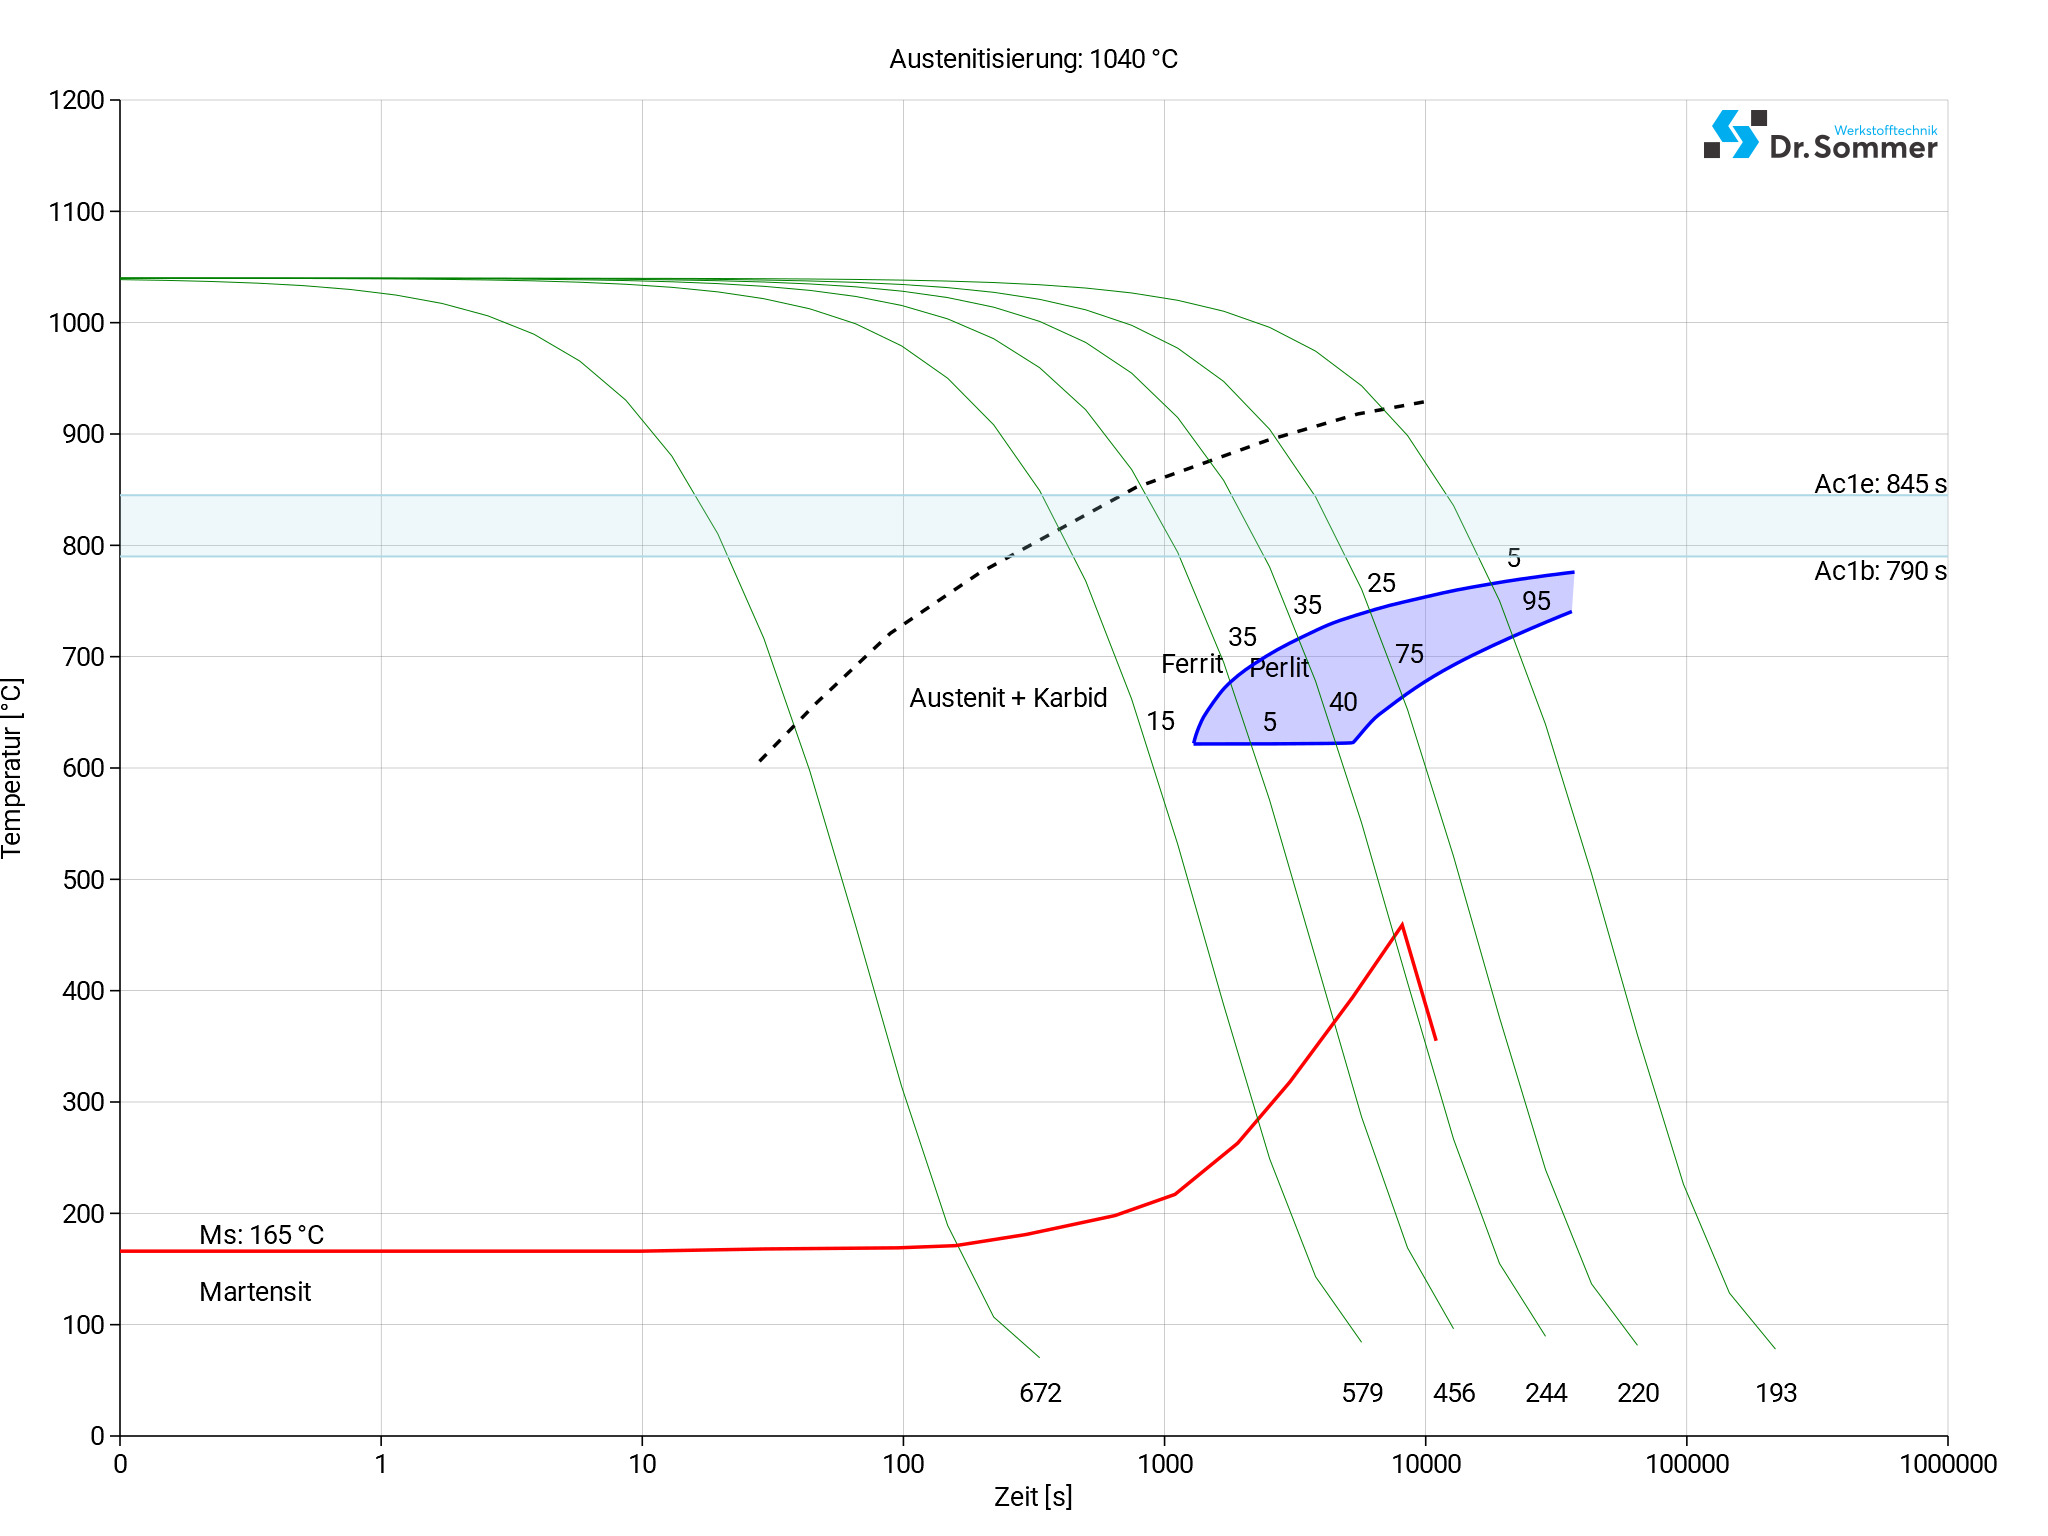
Wykres ten przedstawia mikrozmiany w funkcji czasu przy różnych temperaturach. Mają one duże znaczenie w obróbce cieplnej, ponieważ dostarczają informacji na temat optymalnych warunków dla procesów takich jak hartowanie, wyżarzanie i normalizowanie.
1.2083 OBRÓBKA POWIERZCHNI

1.2083 OBRÓBKA POWIERZCHNI

Podczas pasywacji wolne żelazo jest usuwane z powierzchni poprzez obróbkę powierzchni roztworem kwasu, np. kwasu cytrynowego lub azotowego. W wyniku pasywacji powstaje ochronna warstwa tlenku, która zwiększa odporność tego materiału na korozję.
Stal narzędziową 1.2083 można wypolerować do uzyskania doskonałej jakości powierzchni. Polerowanie zmniejsza tarcie, poprawia jakość powierzchni i podnosi walory estetyczne.
W przypadku powlekania metodami PVD i CVD nakłada się twardą warstwę, np. TiN (azotek tytanu), w celu poprawy odporności na zużycie i twardości materiału.

  • PVD – fizyczne osadzanie z fazy gazowej

  • CVD – chemiczne osadzanie z fazy gazowej

W tej metodzie na powierzchnię metalu nakłada się warstwę metalu, np. niklu lub chromu, w celu zwiększenia jej odporności na korozję, zmniejszenia tarcia lub uzyskania efektu dekoracyjnego.
Teksturowanie polega na tworzeniu wzoru na powierzchni materiału, który służy celom estetycznym, ale może również pełnić funkcję użytkową, np. zatrzymywać smary, poprawiać przyczepność obrabianego elementu lub zwiększać przewodność elektryczną i cieplną.

1.2083 OBRÓBKA

Ponieważ mamy tu do czynienia z twardym materiałem, konwencjonalne metody obróbki mogą stanowić wyzwanie i prowadzić do nadmiernego zużycia narzędzi. Ponieważ podczas erozji nie dochodzi do bezpośredniego kontaktu z materiałem, zużycie narzędzia nie stanowi samo w sobie problemu, chociaż elektrody muszą być regularnie wymieniane. Erozja jest często stosowana w przypadku twardych materiałów, skomplikowanych kształtów, wąskich tolerancji oraz w celu uzyskania dobrej jakości powierzchni elementów.
Podobnie jak w przypadku wszystkich metali, również stop 1.2083 może się rozszerzać podczas ogrzewania i kurczyć podczas chłodzenia. Również przemiany fazowe mogą powodować zmiany wymiarów, a w zależności od temperatury, rodzaju maszyn i środków chłodzących stosowanych podczas hartowania i odpuszczania zmiany te mogą mieć różny charakter.
Obróbka metodą głębokiego mrożenia stali 1.2083 pozwala na przekształcenie austenitu szczątkowego w martenzyt i poprawę właściwości, takich jak stabilność wymiarowa tego materiału.
Spawania należy unikać, gdy tylko jest to możliwe, ze względu na wysokie ryzyko pęknięć.

Jeśli spawanie jest nieuniknione, należy podgrzać materiał do temperatury 200–250°C i utrzymywać ją, aby zapobiec pęknięciom. Po spawaniu należy odpuścić utwardzony materiał do temperatury o 10–20°C niższej od pierwotnej temperatury odpuszczania. Materiał zmiękczony należy równomiernie podgrzać do temperatury 890°C w atmosferze ochronnej. Następnie należy go schłodzić w piecu z szybkością 20°C na godzinę do 850°C, a następnie z szybkością 10°C na godzinę do 700°C. Następnie materiał można dalej schłodzić w powietrzu.

Należy stosować materiały spawalnicze o takim samym składzie jak materiał podstawowy.

Logo_Abrams_Ausrufezeichen.png
HART-PRÄZ® – JUŻ ZAHARTOWANE WYMIARY W DŁUGOŚCI 250 MM ORAZ 500 MM!
richtwerte-2.png

Wartości orientacyjne

Nazwa wg składu chemicznego: X40Cr14
Twardość robocza: 50-55 HRC
Dostarczalna twardość: max. 241 HB
Analiza chemiczna:
C Si Mn P S Cr
0,36

0,42
0

1,0
0

1,0
0

0,03
0

0,03
12,5

14,5
technical-info.png

Właściwości techniczne

Odporna na korozję stal do pracy na zimno i stal na formy do tworzyw sztucznych, dobrze skrawalna, utwardzalna i polerowalna. Stal utwardzalna w głąb przekroju, o znikomej możliwości jej rozciągnięcia, spaczenia czy wykrzywienia, z przyjęciem wysokiej twardości i dużej odporności na ścieranie.

anwendungen.png

Możliwości zastosowania

Ogólna budowa maszyn, technika medyczna, formy do tworzyw sztucznych, narzędzia tłoczne do żywicy syntetycznej, narzędzia do odlewania ciśnieniowego, odlewnictwo metali lekkich, narzędzia do cięcia, noże maszynowe, noże kuchenne, brzytwy, nożyce, ostrza do skrobaków, instrumenty chirurgiczne, narzędzia pomiarowe, łożyska toczne, łożyska kulkowe, łyżwy, części do pomp, wentyle.

70 GATUNKÓW STALI W 32.895 WYMIARACH

BEZPOŚREDNIO Z MAGAZYNU W OSNABRÜCK

DOSTAWA W 3-5 DNI ROBOCZYCH (DOT. MATERIAŁU W MAGAZYNIE)

BEZ MINIMALNEJ WARTOŚCI I WIELKOŚCI ZAMÓWIENIA

Z NAJWIĘKSZEGO ASORTYMENTU PÓŁPRODUKTÓW W EUROPIE

TAKŻE NA INDYWIDUALNY WYMIAR CIĘCIE - FREZOWANIE - SZLIFOWANIE

Select Your Country / Language

Czy mają Państwo pytania?

Jeśli nie mogą Państwo znaleźć tego, czego szukają lub potrzebują indywidualnych wymiarów, zapraszamy do bezpośredniego zapytania o konkretne potrzeby – nasz zespół chętnie Państwu pomoże.

Proszę do nas zadzwonić w dowolnym momencie:
+48 32 700 88 10

lub wysłać maila na adres:

[email protected]

Jeśli nie mogą Państwo znaleźć tego, czego szukają lub potrzebują indywidualnych wymiarów, zapraszamy do bezpośredniego zapytania o konkretne potrzeby – nasz zespół chętnie Państwu pomoże.