PREMIUM 1.2312 Stal
40CrMnMoS8-6

PN ~40H

PREMIUM 1.2312 Stal
40CrMnMoS8-6

40CrMnMoS8-6
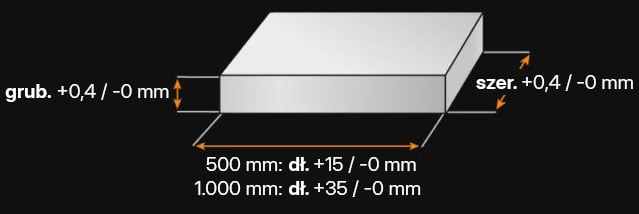
Stal precyzyjna płaska
[PFS]


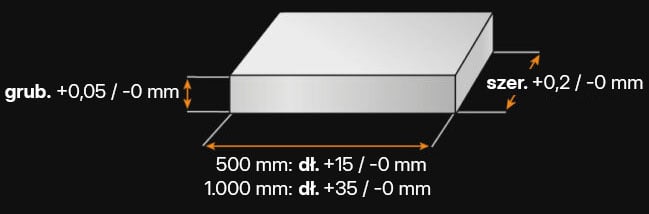
- płaska -
Toleranzen.png
Stal precyzyjna płaska z naddatkiem [PFS/BA]

- płaska -
Toleranzen.png
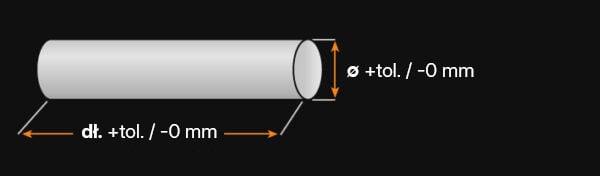
Stal precyzyjna okrągła bez naddatku [PRS]

- okrągła -
Toleranzen.png
Stal precyzyjna okrągła z naddatkiem [PRS / BA]

- okrągła -
Toleranzen.png
Premium P-Płyty [PPP]


- płaska -
Toleranzen.png

1.2312 - W SKRÓCIE

Jakim rodzajem stali jest 1.2312?

1.2312 to stal do pracy na zimno i formowania tworzyw sztucznych, która jest łatwa w obróbce dzięki dodatkowi siarki, nawet po hartowaniu i odpuszczaniu. Ten gatunek materiału może być polerowany. W przypadku wyższych wymagań dotyczących powierzchni należy użyć 1.2311, ponieważ materiał ten jest hartowany i odpuszczany i może być używany w stanie dostarczonym.

Właściwości

Stal 1.2312 charakteryzuje się dobrym połączeniem wytrzymałości, twardości i skrawalności. Ta kombinacja sprawia, że jest to materiał, który może być używany w szerokim zakresie zastosowań.

  • Hartowana i odpuszczana stal narzędziowa
  • Stal do pracy na zimno
  • Stal na formy do tworzyw sztucznych
  • Dobra skrawalność dzięki dodatkowi siarki
  • Warunkowo polerowalna
  • Możliwość wytrawiania
  • Wysoka hartowność, a tym samym jednolita wytrzymałość komponentów
  • Niestandardowa obróbka cieplna, stan dostawy hartowany i odpuszczany
  • Azotowalność
  • Podatne na erozję

Możliwości zastosowania

Stal narzędziowa 1.2312 może być używana w szerokim zakresie zastosowań, a także może być dobrze obrabiana w stanie zahartowanym i odpuszczonym ze względu na zawartość siarki. 

  • Ogólna budowa maszyn
  • Przyrządy i uchwyty
  • Płyty bazowe
  • Części karoserii
  • Ramy form
  • Formy do tworzyw sztucznych
  • Przetwórstwo tworzyw sztucznych
  • Formy do odlewania ciśnieniowego
  • Forma do hydroformowania
  • Skorupy odbiorcze
  • Formy składane
  • uchwyty narzędziowe

1.2312 Wartości orientacyjne

Analiza chemiczna:

C Si Mn P S Cr Mo
0,35 - 0,45 0,3 - 0,5 1,4 - 1,6 0,0 - 0,03 0,05 - 0,1 1,8 - 2,0 0,15 - 0,25

Nazwa wg składu chemicznego:
40CrMnMoS8-6

Twardość robocza: 
ok. 32 HRC (stan dostawy) do 50 HRC

Dostarczalna twardość:
325 HB

WŁAŚCIWOŚCI FIZYCZNE 1.2312

  • Stal narzędziowa

  • Stal na formy do tworzyw sztucznych

  • Stal do obróbki plastycznej na zimno

Gatunek 1.2312 ma zawartość chromu wynoszącą 1,8–2%. Stal można sklasyfikować jako stal szlachetną w klasycznym rozumieniu tego słowa tylko wtedy, gdy zawartość chromu wynosi co najmniej 10,5% masy. Dlatego gatunek 1.2312 nie jest stalą szlachetną.

Aby zapewnić pełną odporność na korozję, stal musi mieć minimalną zawartość chromu wynoszącą 10,5%. Przy udziale masowym wynoszącym 1,8–2%, stal 1.2312 może rdzewieć w środowiskach korozyjnych.
1.2312 to metal ferromagnetyczny, magnesowalny i odpowiedni do technologii zaciskania magnetycznego.
Ta stal do obróbki na zimno charakteryzuje się dobrą odpornością na zużycie i otrzymuje ocenę 3 w skali, gdzie 1 oznacza niską, a 6 wysoką odporność.

1.2312 WŁAŚCIWOŚCI TECHNICZNE

Materiał 1.2312 osiąga twardość roboczą od około 32 HRC do 50 HRC (w stanie dostawy).
Typowa gęstość stali narzędziowej 1.2312 wynosi 7,85 g/cm³ w temperaturze pokojowej.
Stal 1.2312 charakteryzuje się wytrzymałością na rozciąganie wynoszącą około 1100 N/mm². Aby określić tę wartość, przeprowadza się próbę rozciągania, aby pokazać, jaka siła jest potrzebna do rozciągnięcia lub wydłużenia próbki przed jej pęknięciem.
Granica plastyczności wskazuje, jakie naprężenie jest potrzebne do wywołania odkształcenia plastycznego oraz moment, w którym materiał nie powraca już do swojego pierwotnego kształtu po ustąpieniu naprężenia. Pozostaje wówczas w odkształconym kształcie lub pęka.

Granica plastyczności dla tej stali narzędziowej wynosi od 950 do 1100 N/mm².

W skali, gdzie 1 oznacza niską, a 6 wysoką skrawalność, stal 1.2312 otrzymuje ocenę 5 za skrawalność.
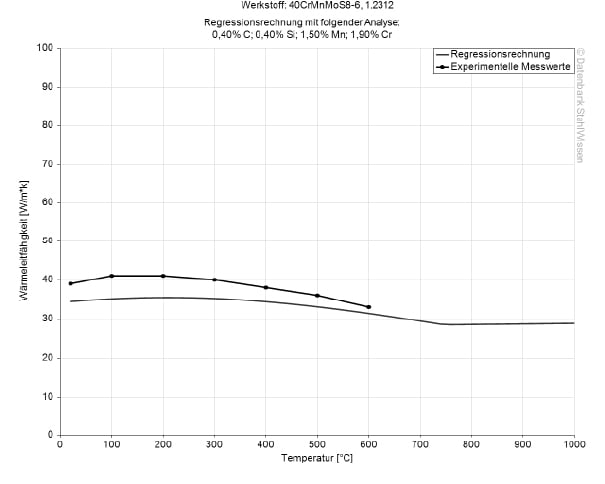
Poniższa tabela przedstawia przewodność cieplną stali narzędziowej 1.2312 w różnych temperaturach.
Przewodność cieplna

Wartość wyżarzona (W/m*K)

Wartość ulepszona (W/m*K)

Przy temperaturze

40,2

39,8

100 °C

40,9

40,4

150 °C

40,3

40,4

200 °C

40,0

39,9

250 °C

39,0

39,0

300 °C

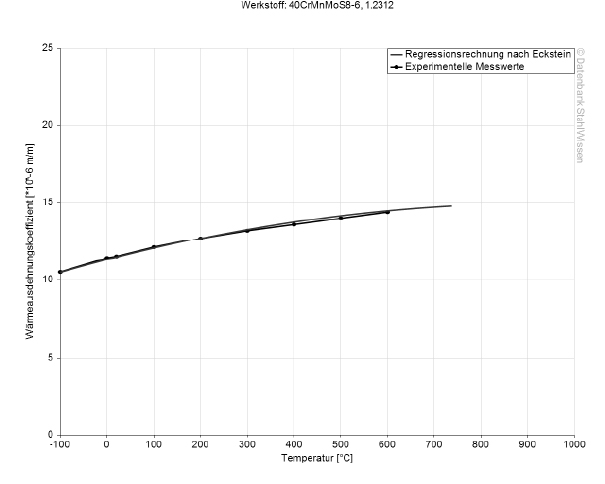
Poniższa tabela przedstawia rozszerzalność i kurczenie w różnych temperaturach, co może być bardzo istotne w przypadku pracy w wysokich temperaturach lub przy dużych wahaniach temperatury.
Średni współczynnik rozszerzalności cieplnej

wyżarzony
10-6m/(m*K)

ulepszony
10-6m/(m*K)

Przy temperaturze

12,5

12,3

20 – 100  °C

13,4

13,0

20 – 200 °C

13,9

13,7

20 – 300 °C

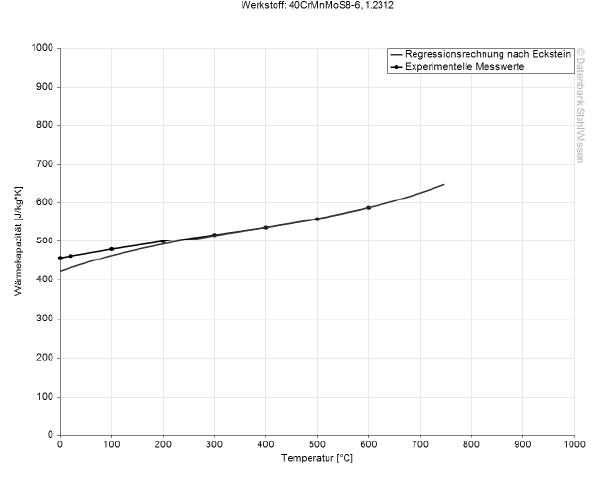
Ciepło właściwe stali narzędziowej 1.2312 wynosi 0,46 J/kg*K w temperaturze pokojowej. Wartość ta wskazuje, ile ciepła potrzeba do podniesienia temperatury określonej ilości materiału o 1 kelwin.
Opór elektryczny właściwy można znaleźć w poniższej tabeli. Przewodność elektryczna jest odwrotnością oporu elektrycznego właściwego.
Opór elektryczny właściwy

Wartość (Ohm*mm²)/m

Przy temperaturze

0,19

20  °C

Das Verhältnis zwischen Spannung und Dehnung von Stahl wird durch das Elastizitätsmodul (Youngscher Modul) beschrieben und liegt für 1.2312 Werkzeugstahl bei 210 kN/mm2.

JAKOŚĆ PREMIUM – TO NASZ STANDARD!

PROCES 1.2312

Nie zaleca się obróbki cieplnej tego materiału. Stal 1.2312 jest dostarczana w stanie wstępnie obrobionym i może być używana w stanie dostawy. Jeśli obróbka cieplna okaże się konieczna, instrukcję jej wykonania można znaleźć tutaj.

Obróbka cieplna decyduje o właściwościach materiału. Dlatego zawsze należy ją przeprowadzać ostrożnie. Określane są takie właściwości, jak wytrzymałość, udarność, twardość powierzchni i odporność na temperaturę, co z kolei może wydłużyć/poprawić żywotność części, narzędzi i komponentów.

Obróbka cieplna obejmuje wyżarzanie rozpuszczające, wyżarzanie zmiękczające, normalizowanie, wyżarzanie odprężające, a także odpuszczanie, hartowanienie i studzenie lub ulepszanie.

W przypadku wyżarzania zmiękczającego materiał jest podgrzewany do temperatury 710–740°C, wygrzewany przez około 4–6 godzin, a następnie powoli schładzany w piecu.
Aby odprężyć materiał, nagrzewa się go równomiernie do temperatury 580–620°C, utrzymuje w tej temperaturze przez około 2–3 godziny, a następnie schładza w piecu.

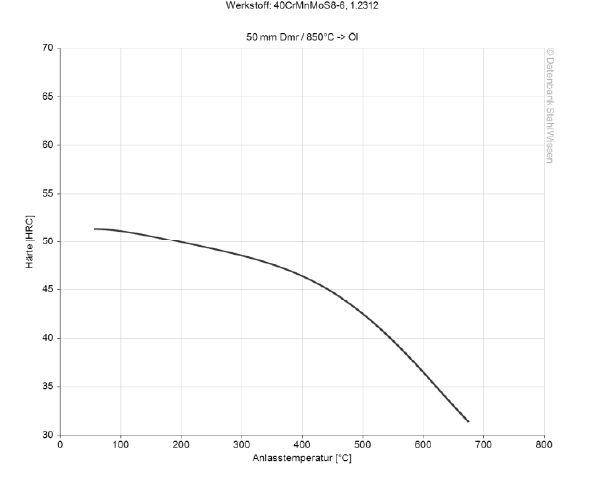
Temperaturę odpuszczania dobiera się w zależności od pożądanej twardości i właściwości.

Odpuszczanie zmniejsza naprężenia wewnętrzne, a także zapewnia równowagę między wytrzymałością a udarnością materiału.

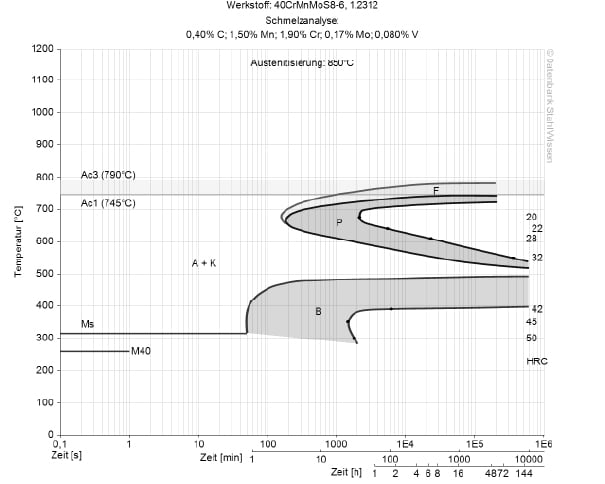
Więcej informacji można znaleźć na poniższej grafice:

W celu hartowania, stal 1.2312 jest równomiernie nagrzewana do temperatury 840–870°C, a następnie hartowana.
Po hartowaniu stal 1.2312 jest studzona w następujących mediach:

  • Olej

  • Kąpiel gorąca (180–220°C)

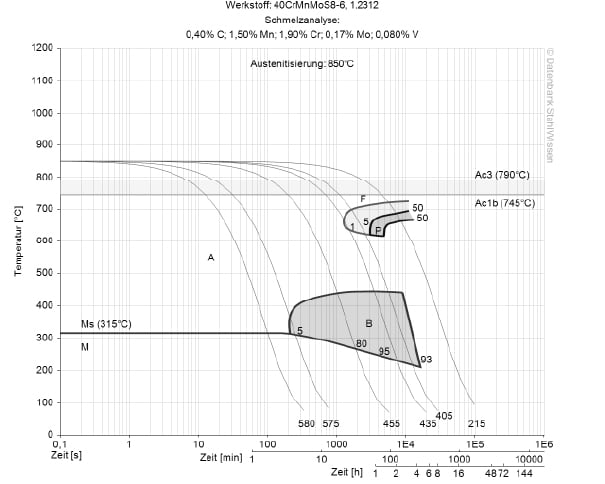
Ten wykres przedstawia mikrozmiany zachodzące w czasie w różnych temperaturach. Są one istotne w obróbce cieplnej, ponieważ dostarczają informacji o optymalnych warunkach dla procesów takich jak hartowanie, wyżarzanie i normalizowanie.
Ten diagram przedstawia zmiany strukturalne na poziomie mikro w czasie przy stałej temperaturze. Pokazuje, w jakiej temperaturze i po jakim czasie zaczynają się formować różne fazy, np. perlit, martenzyt lub bainit.

OBRÓBKA POWIERZCHNIOWA 1.2312

OBRÓBKA POWIERZCHNIOWA 1.2312

Azotowanie polega na wprowadzeniu azotu do powierzchni stali 1.2312, co tworzy twardą powierzchnię, która zapewnia lepszą odporność na zużycie i dłuższą żywotność.

OBRÓBKA 1.2312

Erodowanie jest stosowane do obróbki elementów wykonanych z jednego kawałka, do produkcji matryc lub do produkcji skomplikowanych kształtów. Istnieją różne metody obróbki elektroerozyjnej różnych materiałów, takie jak elektroerozyjne drutowe, elektroerozyjne elektroiskrowe lub elektroerozyjne wgłębne.
Do kucia tę stal narzędziową podgrzewa się do temperatury 1050–1080°C. Procesu kucia nie należy kontynuować w temperaturze poniżej 930°C; w razie potrzeby elementy obrabiane należy ponownie podgrzać. Po kuciu stal 1.2312 należy poddać obróbce cieplnej.
Nagrzać wstępnie stal 1.2312 do temperatury 300–400°C, a następnie do temperatury spawania 400–500°C. Po spawaniu materiał jest powoli schładzany w piecu, aby zapobiec pęknięciom i naprężeniom. Na koniec elementy spawane powinny zostać poddane obróbce cieplnej w celu usunięcia wszelkich pozostałych naprężeń i przywrócenia właściwości mechanicznych spoiny, odpowiadających właściwościom reszty materiału.

Należy sprawdzić spoinę pod kątem pęknięć lub wtrąceń, aby zapewnić integralność strukturalną obrabianych elementów.

Logo_Abrams_Ausrufezeichen.png
JAKOŚĆ PREMIUM – TO NASZ STANDARD!
richtwerte-2.png

Wartości orientacyjne

Nazwa wg składu chemicznego: 40CrMnMoS8-6
Twardość robocza: ok. 32 HRC (stan dostawy) do 50 HRC
Dostarczalna twardość: 325 HB
Analiza chemiczna:
C Si Mn P S Cr Mo
0,35

0,45
0,3

0,5
1,4

1,6
0

0,03
0,05

0,1
1,8

2,0
0,15

0,25
technical-info.png

Właściwości techniczne

Ulepszona stal do pracy na zimno i stal na formy do tworzyw sztucznych z dodatkiem siarki, który powoduje dobrą skrawalność, ale tylko warunkową polerowalność i możliwość wytrawiania. Stal ta posiada wysoki stopień ulepszenia na wskroś i niniejszym równomierną wytrzymałość wytwarzanych części. Często nie jest ona poddawana dalszej obróbce cieplnej, konsekwencją jest brak zniekształceń wymiarowych.

anwendungen.png

Możliwości zastosowania

Ogólna budowa maszyn, urządzenia, płyty nośne, części do (nad)budowy / montażu, obudowy do form, formy do tworzyw sztucznych, obróbka tworzyw sztucznych, formy do odlewania ciśnieniowego, narzędzia do kształtowania metalicznych rur poprzez wytwarzanie ciśnienia wewnętrznego za pomocą emulsji wodno-olejowej (Hydroforming), powłoki do przetworników blokowych / komór prożniowych/odbiorników, listwy krawędziowe, stojaki / uchwyty do narzędzi.

70 GATUNKÓW STALI W 32.895 WYMIARACH

BEZPOŚREDNIO Z MAGAZYNU W OSNABRÜCK

DOSTAWA W 3-5 DNI ROBOCZYCH (DOT. MATERIAŁU W MAGAZYNIE)

BEZ MINIMALNEJ WARTOŚCI I WIELKOŚCI ZAMÓWIENIA

Z NAJWIĘKSZEGO ASORTYMENTU PÓŁPRODUKTÓW W EUROPIE

TAKŻE NA INDYWIDUALNY WYMIAR CIĘCIE - FREZOWANIE - SZLIFOWANIE

Select Your Country / Language

Czy mają Państwo pytania?

Jeśli nie mogą Państwo znaleźć tego, czego szukają lub potrzebują indywidualnych wymiarów, zapraszamy do bezpośredniego zapytania o konkretne potrzeby – nasz zespół chętnie Państwu pomoże.
Proszę do nas zadzwonić w dowolnym momencie:
+48 32 700 88 10

lub wysłać maila na adres:

[email protected]

Jeśli nie mogą Państwo znaleźć tego, czego szukają lub potrzebują indywidualnych wymiarów, zapraszamy do bezpośredniego zapytania o konkretne potrzeby – nasz zespół chętnie Państwu pomoże.