PREMIUM 1.2714 Stal
55NiCrMoV7

PN WNLV

PREMIUM 1.2714 Stal
55NiCrMoV7

55NiCrMoV7
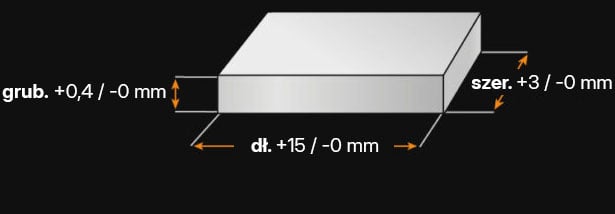
€co-Präz® z naddatkiem [€co / BA]

- płaska -
Toleranzen.png
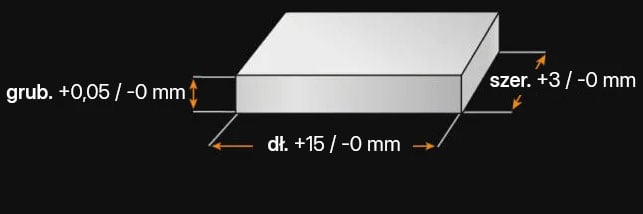
€co-Präz® bez naddatku [€co]

- płaska -
Toleranzen.png
Stal precyzyjna okrągła z naddatkiem [PRS / BA]

- okrągła -
Toleranzen.png

1.2714 - W SKRÓCIE

Jakim rodzajem stali jest 1.2714?

Stal 1.2714 (55NiCrMoV7) to hartowana w oleju chromowo-niklowa stal narzędziowa, często wykorzystywana w zastosowaniach wymagających wysokiej wytrzymałości. Ten gatunek stali charakteryzuje się lepszą ciągliwością dzięki zawartości niklu, przy jednoczesnym zachowaniu dobrej twardości i odporności na zużycie.

Dzięki niskiej zawartości węgla ma nieco lepszą odporność na uderzenia w porównaniu do stali wysokostopowych i może być stosowana, gdy odporność na zużycie jest drugorzędna w stosunku do zwiększonej ciągliwości.

Właściwości

Stal narzędziowa 1.2714 posiada unikalną kombinację właściwości.

Wybierając materiał, stal 1.2714 powinna być zabezpieczona przed korozją, ale należy również wybrać odpowiednią obróbkę cieplną. Jeśli stal 1.2714 nie zostanie poddana prawidłowej obróbce cieplnej, wiele właściwości tego gatunku może ulec pogorszeniu.

W szczególności oznacza to

  • Wysoka zawartość węgla
  • Do zastosowań wymagających wysokiej odporności na zużycie
  • Wyjątkowa wytrzymałość sprawia, że jest odporny na uderzenia
  • Mniejsza podatność na wykruszanie i pękanie
  • Wysoka odporność na odpuszczanie
  • Możliwość azotowania i erodowania
  • Twardość robocza w zakresie 40 – 54 HRC
  • Wysoka wytrzymałość na ściskanie
  • Możliwość chłodzenia wodą
  • Wysoka udarność
  • Dobra hartowność na wskroś

Możliwości zastosowania

Stal narzędziowa 1.2714 wytrzymuje obciążenia i uderzenia, ma dobrą wytrzymałość i odporność na zużycie, a także odpowiednią twardość.

  • Matryce kuźnicze
  • Stemple do pras
  • Głowice stempli
  • Matryce do wytłaczania
  • Matryce do formowania
  • Noże do cięcia na gorąco
  • Matryce do wykrawania na gorąco
  • Matryce do wytłaczania
  • Siodełka kuźnicze
  • Uchwyty matryc
  • Narzędzia pomocnicze
  • Uchwyty trzpieni
  • Uchwyty narzędziowe
  • Płyty dociskowe
  • Opancerzone płyty tnące
  • Krzywki
  • Sprężyny
  • Wrzeciona
  • Narzędzia do formowania na zimno
  • Łożyska kulkowe
  • Tuleje
  • Narzędzia do obróbki drewna

1.2714 Wartości orientacyjne

Analiza chemiczna:

C Si Mn P S Cr Mo Ni V
0,5 - 0,6 0,1 - 0,4 0,6 - 0,9 0,0 - 0,03 0,0 - 0,03 0,8 - 1,2 0,35 - 0,55 1,5 - 1,8 0,05 - 0,15

Nazwa wg składu chemicznego:
55NiCrMoV7

Twardość robocza:
ok. 40-54 HRC

Dostarczalna twardość:
250 HB

1.2714 WŁAŚCIWOŚCI FIZYCZNE

  • Stal narzędziowa

  • Stal do pracy na gorąco

Nie, 1.2714 nie jest stalą szlachetną. Jest to stal narzędziowa. Stal szlachetna ma zawartość chromu 10,5% masy, podczas gdy 1.2714 ma zawartość chromu 0,8–1,2% masy.

1.2714 nie jest stalą odporną na korozję. Aby stal była odporna na korozję, musi zawierać co najmniej 10,5% chromu, co czyni ją tak odporną na korozję jak stal nierdzewna.

Chociaż stal 1.2714 wykazuje pewną odporność na korozję, będzie korodować w środowisku korozyjnym lub pod wpływem wilgoci. Aby chronić ten gatunek stali, można ją powlekać lub zabezpieczyć jej powierzchnię dodatkową powłoką antykorozyjną.

Jako materiał zawierający żelazo, 1,2714 można magnesować, zwłaszcza materiały w stanie martenzytycznym.
W przeciwieństwie do obróbki na zimno, procesy obróbki na gorąco, takie jak walcowanie na gorąco, kucie i wytłaczanie, nie powodują utwardzenia stali narzędziowej 1.2714. Zmniejsza to porowatość, poprawia ogólną strukturę i umożliwia formowanie materiału na dużych powierzchniach.

Podczas obróbki na gorąco należy zachować ostrożność, aby uniknąć tworzenia się zgorzeliny, potencjalnych odkształceń i nadmiernego rozrostu ziaren.

Obróbka na zimno, ciągnienie na zimno, walcowanie i kucie na zimno mogą powodować utwardzenie na zimno, pozwalając uzyskać węższe tolerancje i gładką powierzchnię bez konieczności dalszej obróbki.

Zwiększona twardość może z kolei sprzyjać powstawaniu pęknięć, ale także prowadzić do zwiększonego zużycia narzędzi. Napięcia wewnętrzne powstające podczas tego procesu powinny być w idealnym przypadku wyrównane poprzez wyżarzanie odprężające.

Odporność na zużycie stopu 1.2714 wynosi 2 w skali, w której 1 oznacza niski poziom, a 6 – wysoki.

1.2714 WŁAŚCIWOŚCI TECHNICZNE

Połączenie wysokiej zawartości węgla, wytrzymałości, odpowiedniej odporności na zużycie oraz faktu, że stal 1.2714 łatwo się ostrzy i charakteryzuje się dość dobrą trwałością ostrza, sprawia, że ten gatunek stali nadaje się do produkcji noży.

Ponieważ stal 1.2714 nie jest stalą nierdzewną, noże należy przechowywać w suchym i czystym miejscu, aby zapobiec korozji.

Twardość robocza stali 1.2714 mieści się w zakresie od 40 do 54 HRC.
Typowa gęstość stali narzędziowej 1.2714 wynosi 7,8 g/cm³ w temperaturze pokojowej.
Stal narzędziowa 1.2714 charakteryzuje się wytrzymałością na rozciąganie wynoszącą około 850 N/mm². Wytrzymałość na rozciąganie określa maksymalną nośność. Aby ją określić, przeprowadza się próbę rozciągania, która pokazuje, ile siły potrzeba do rozciągnięcia lub wydłużenia próbki, zanim ulegnie ona zerwaniu.
W skali, gdzie 1 oznacza niską, a 6 wysoką skrawalność, materiał 1.2714 otrzymuje ocenę 4 za skrawalność.
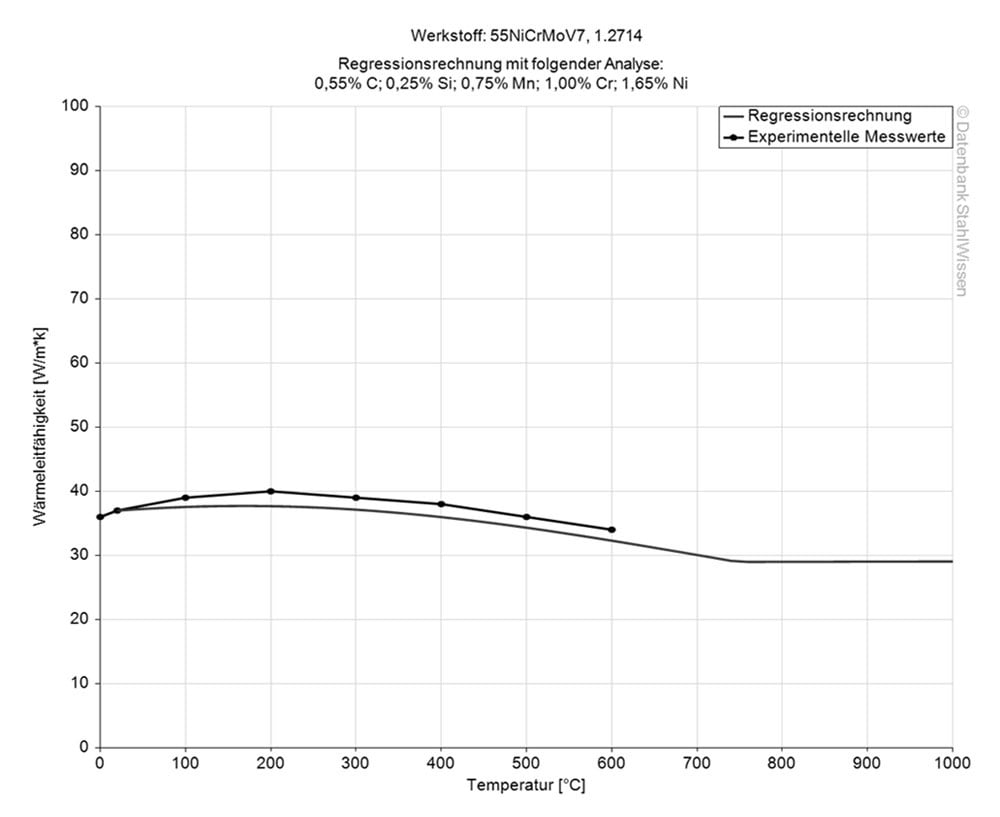
Poniższa tabela przedstawia przewodność cieplną stali narzędziowej 1.2714 w różnych temperaturach.
Przewodność cieplna

Wartość (W/m*K)

Przy temperaturze

36,0

20 °C

38,0

350 °C

35,0

700 °C

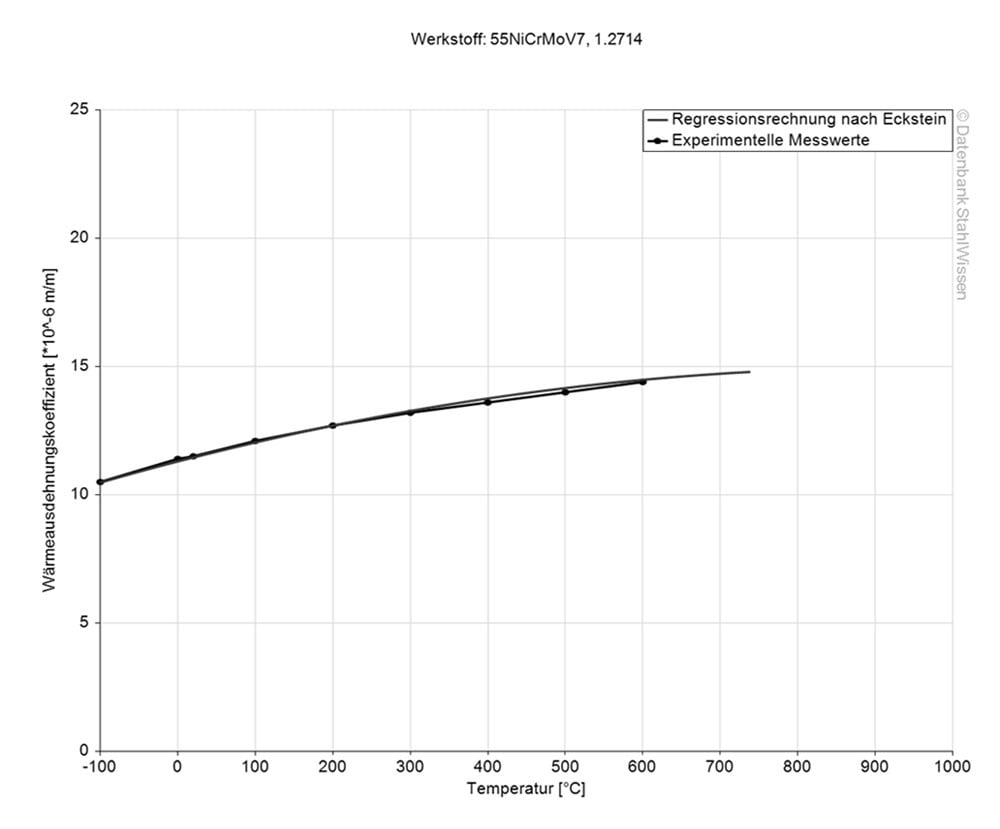
Współczynnik rozszerzalności cieplnej wskazuje, o ile materiał może się rozszerzyć lub skurczyć pod wpływem zmiany temperatury. Jest to bardzo ważna informacja, szczególnie podczas pracy w wysokich temperaturach lub w przypadku narażenia na znaczne wahania temperatury podczas użytkowania.
Średni współczynnik rozszerzalności cieplnej

10-6m/(m*K)

Przy temperaturze

12,2

20 – 100 °C

13,0

20 – 200 °C

13,3

20 – 300 °C

13,7

20 – 400 °C

14,2

20 – 500 °C

14,4

20 – 600 °C

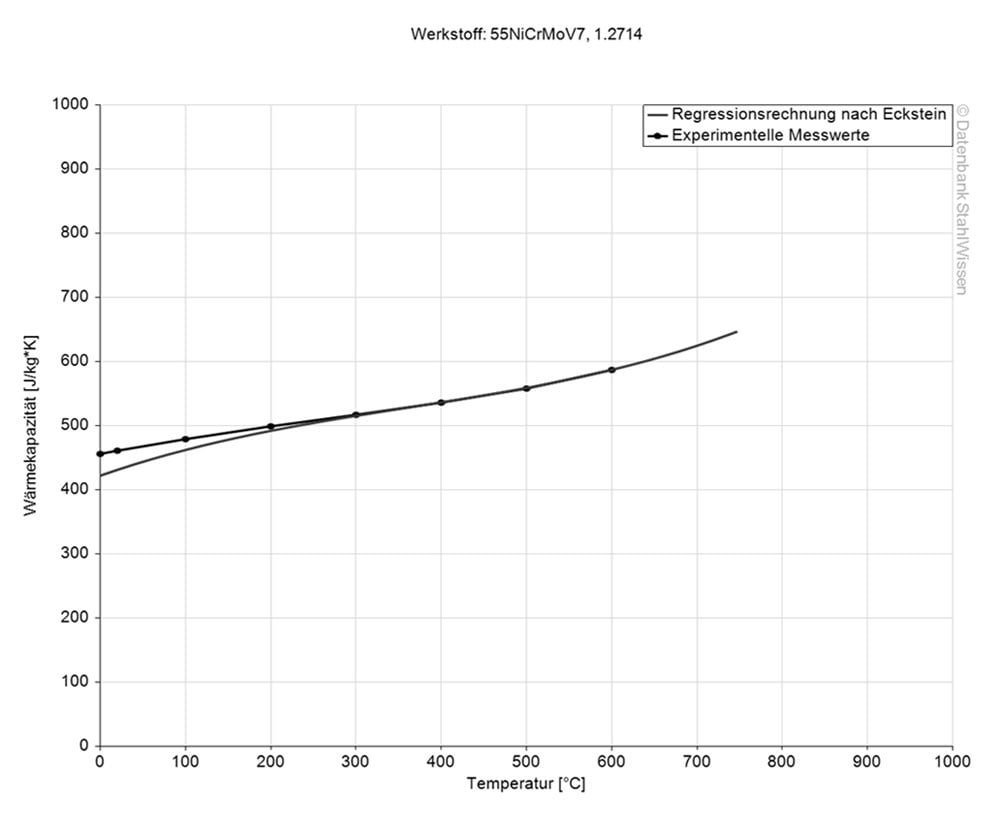
Ciepło właściwe 1.2714 wynosi 0,46 J/g*K w temperaturze pokojowej. Wartość ta wskazuje, ile ciepła potrzeba do podniesienia temperatury określonej ilości materiału 1.2714 o 1 kelwin.
Opór elektryczny właściwy można znaleźć w poniższej tabeli. Przewodność elektryczna jest odwrotnością oporu elektrycznego właściwego.
Opór elektryczny właściwy

Wartość (Ohm*mm2)/m)

Przy temperaturze

0,3

20 °C

Das Spannungs- und Dehnungsmodul oder das Elastizitätsmodul (Youngscher Modul) für Werkzeugstahl 1.2714 liegt bei 190 – 210 kN/mm2.

PASJA I STAL!

1.2714 PROCES

Obróbka cieplna decyduje o właściwościach materiału. Dlatego zawsze należy ją przeprowadzać ostrożnie. Określane są takie właściwości, jak wytrzymałość, udarność, twardość powierzchni i odporność na temperaturę, co z kolei może wydłużyć/poprawić żywotność części, narzędzi i komponentów.

Obróbka cieplna obejmuje wyżarzanie rozpuszczające, wyżarzanie zmiękczające, normalizowanie, wyżarzanie odprężające, a także odpuszczanie, hartowanie, hartowanie i zmiękczanie.

Nagrzać materiał 1.2714 powoli i równomiernie do temperatury 650–700°C i utrzymywać tę temperaturę przez 1 godzinę na każde 25 mm grubości, ale przez co najmniej 2 godziny. Następnie powoli schłodzić w piecu z szybkością 10°C na godzinę do 538°C, a następnie pozwolić mu dalej stygnąć w powietrzu.

Aby poprawić obrabialność, powoli schłodzić przedmiot obrabiany w piecu do temperatury 677°C, wygrzać go w tej temperaturze przez 8 godzin, a następnie schłodzić do temperatury pokojowej w powietrzu.

Równomiernie nagrzać elementy obrabiane do temperatury 566–677°C i wygrzać przez dwie godziny. Zakończyć proces, schładzając elementy w piecu do 482°C, a następnie pozwalając im ostygnąć do temperatury otoczenia w powietrzu.
Normalizacja stali 1.2714 może poprawić skrawalność i właściwości mechaniczne, a także zmniejszyć naprężenia wewnętrzne, ponieważ normalizowanie nadaje jej drobniejszą i bardziej jednorodną strukturę perlityczną.

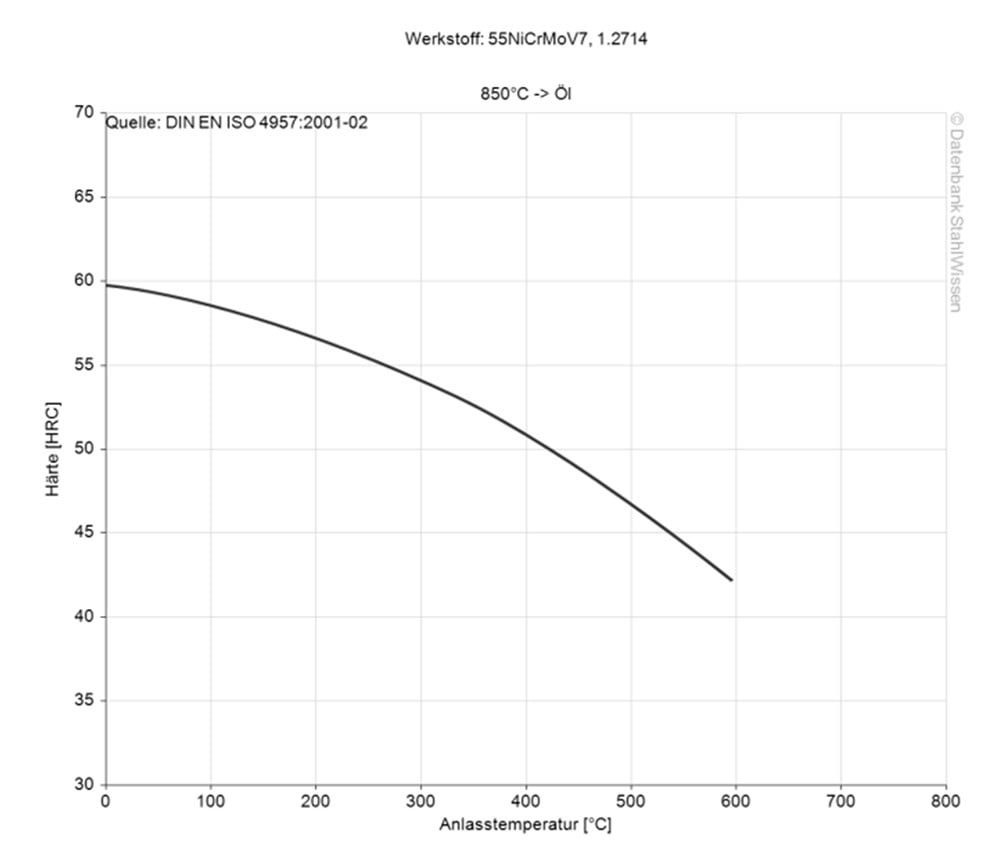
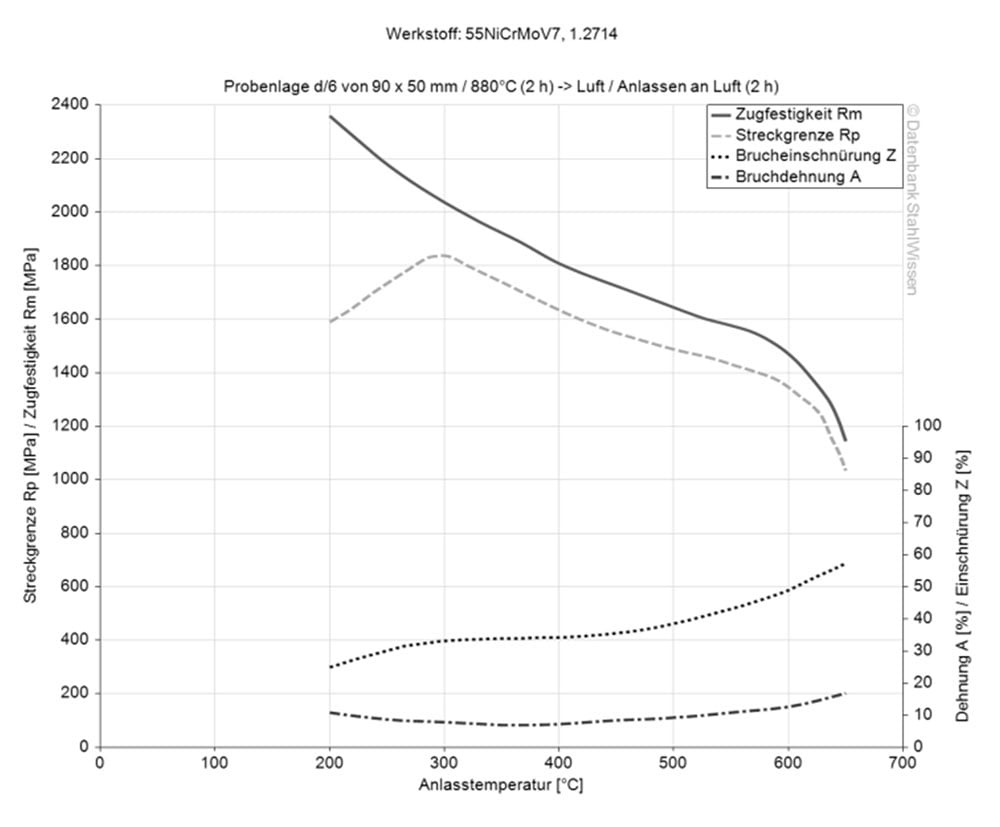
Aby uniknąć pęknięć, należy poddać stop 1.2714 odpuszczaniu natychmiast po hartowaniu. Należy utrzymać wybraną temperaturę odpuszczania przez 1 godzinę na każde 25 mm grubości, jednak nie krócej niż 4 godziny, a następnie schłodzić materiał do temperatury pokojowej. Stal 1.2714 można poddawać odpuszczaniu w zakresie temperatur od 232 do 427 °C bez ryzyka kruchości. Aby zminimalizować naprężenia wewnętrzne w elementach o przekroju większym niż 150 mm i/lub poprawić stabilność narzędzi poddawanych obróbce skrawaniem po obróbce cieplnej, zaleca się utrzymywanie materiału w temperaturze odpuszczania przez 8 do 10 godzin.

Nagrzać równomiernie elementy do temperatury 677–732°C, a następnie przejść do temperatury austenityzacji 816–843°C i utrzymać ją przez 10–30 minut. Aby zabezpieczyć materiał przed nadmiernym tworzeniem się zgorzeliny lub odwęgleniem, elementy obrabiane należy nagrzać w soli obojętnej, zapakować w wióry żeliwne lub zużyty koks, albo wygrzać w atmosferze ochronnej lub piecu próżniowym.
  • Olej, podgrzany – elementy należy schłodzić do temperatury 50–65°C lub do momentu, gdy będzie można je bez problemu trzymać w dłoni, a następnie natychmiast poddać materiał odpuszczaniu.

  • Powietrze – tę metodę studzenia stosuje się w przypadku narzędzi do obróbki elementów o wymiarach mniejszych niż 25 mm. Studzenie na powietrzu jest bezpieczniejszą opcją dla małych i filigranowych elementów, ponieważ w porównaniu ze studzeniem w oleju ulegają one mniejszym odkształceniom.

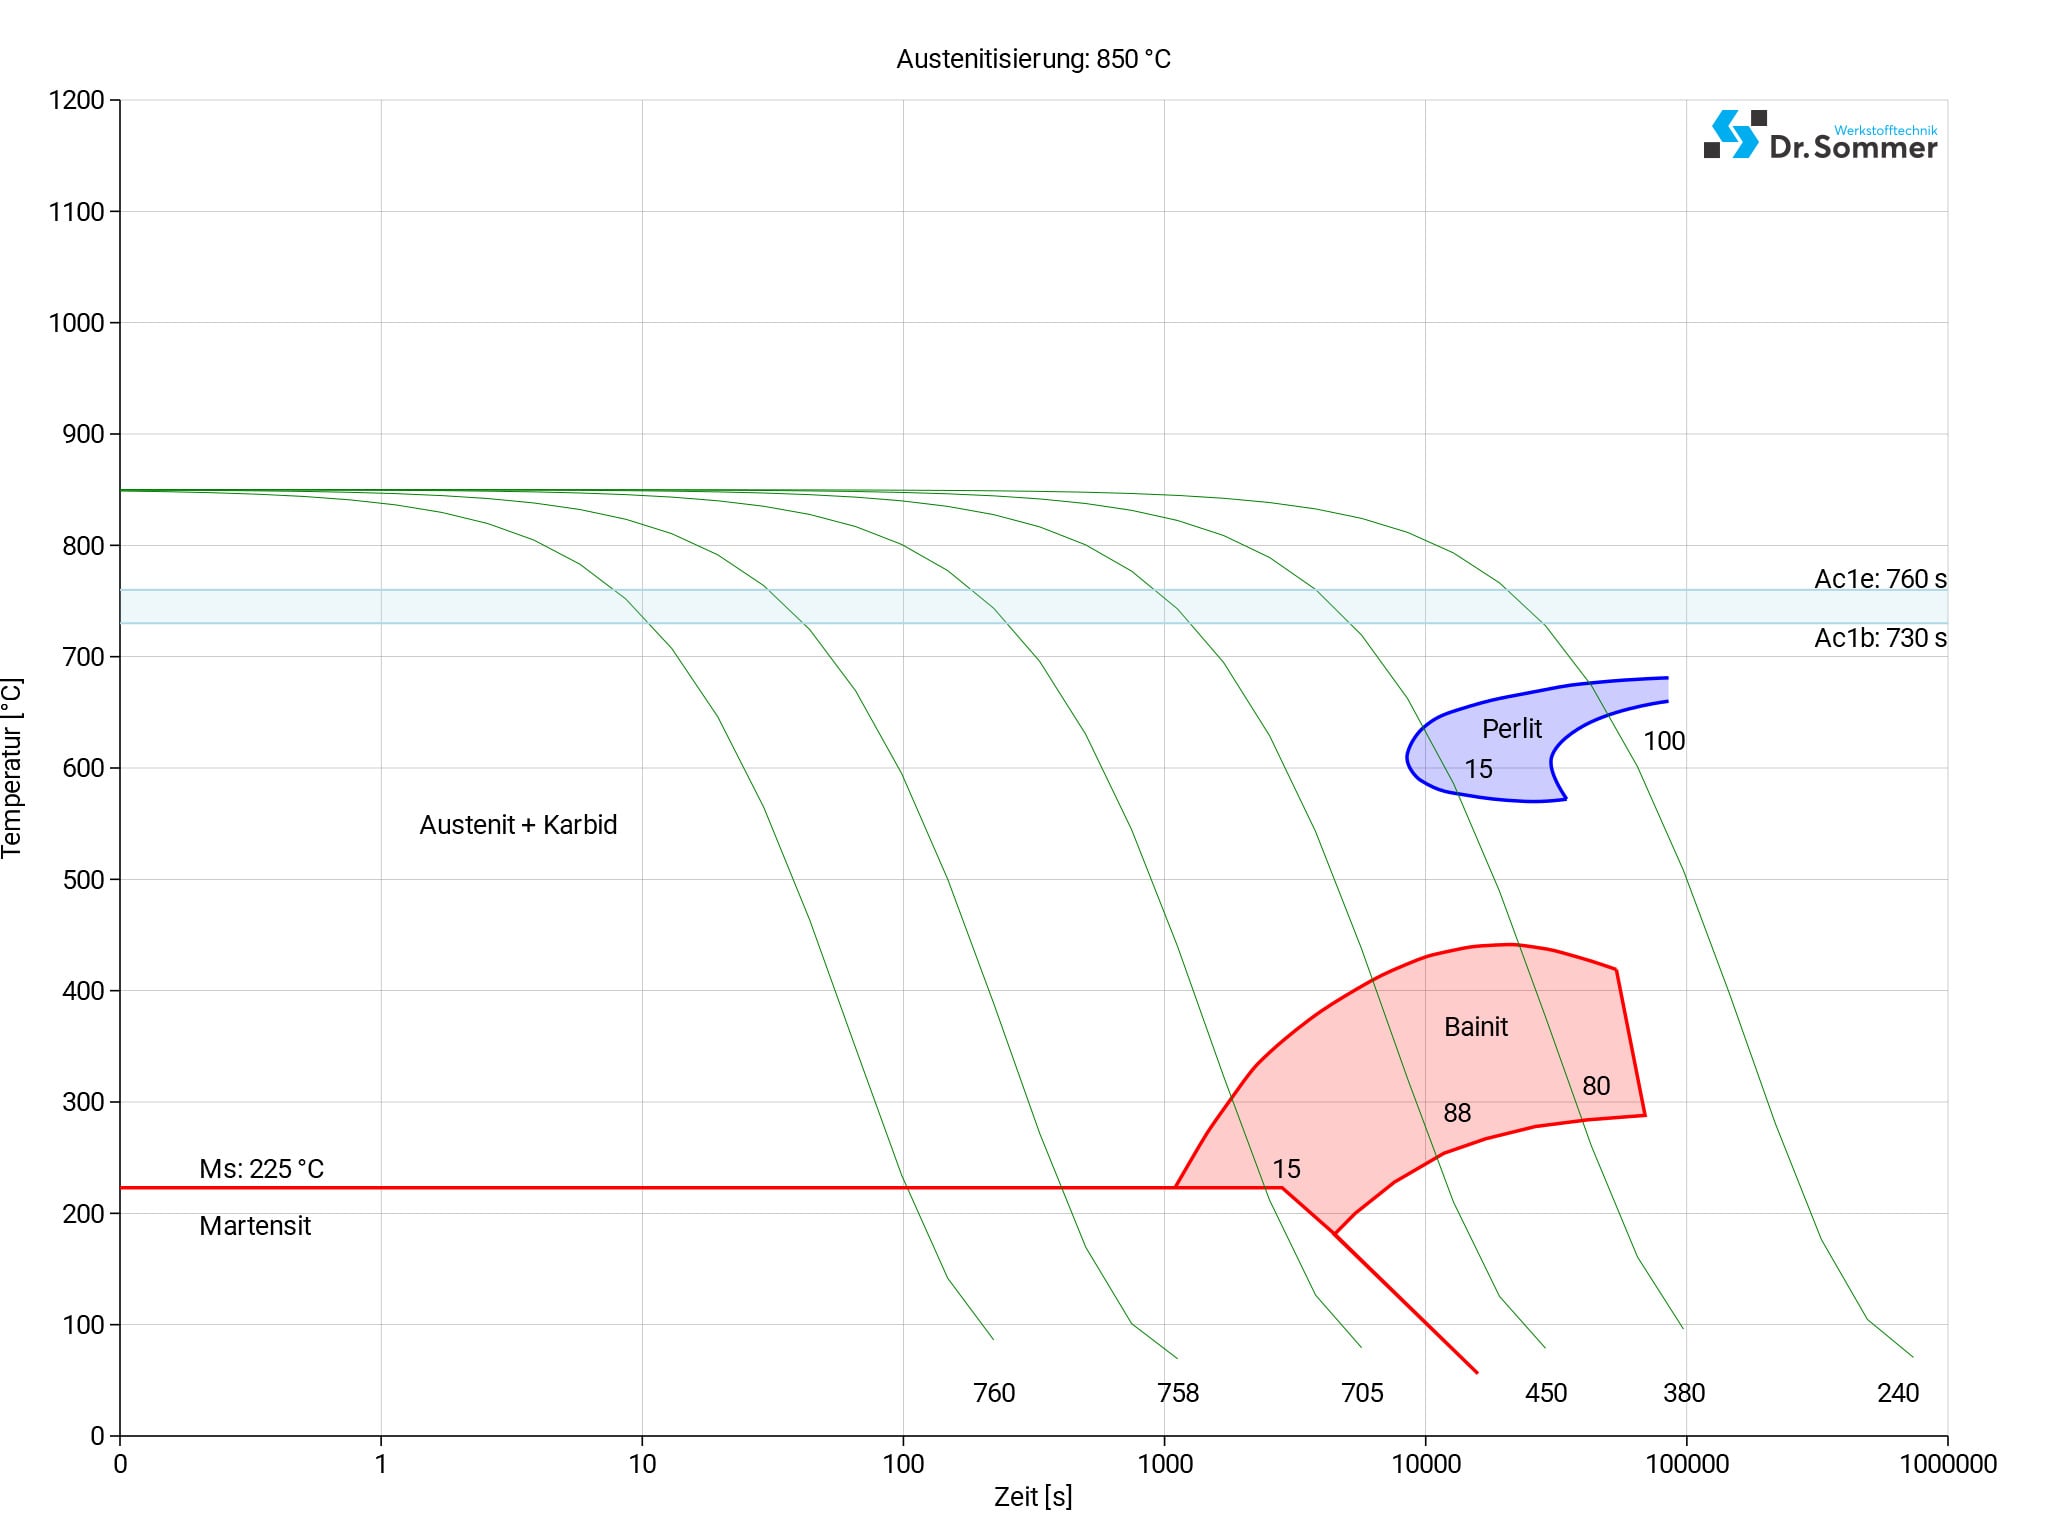
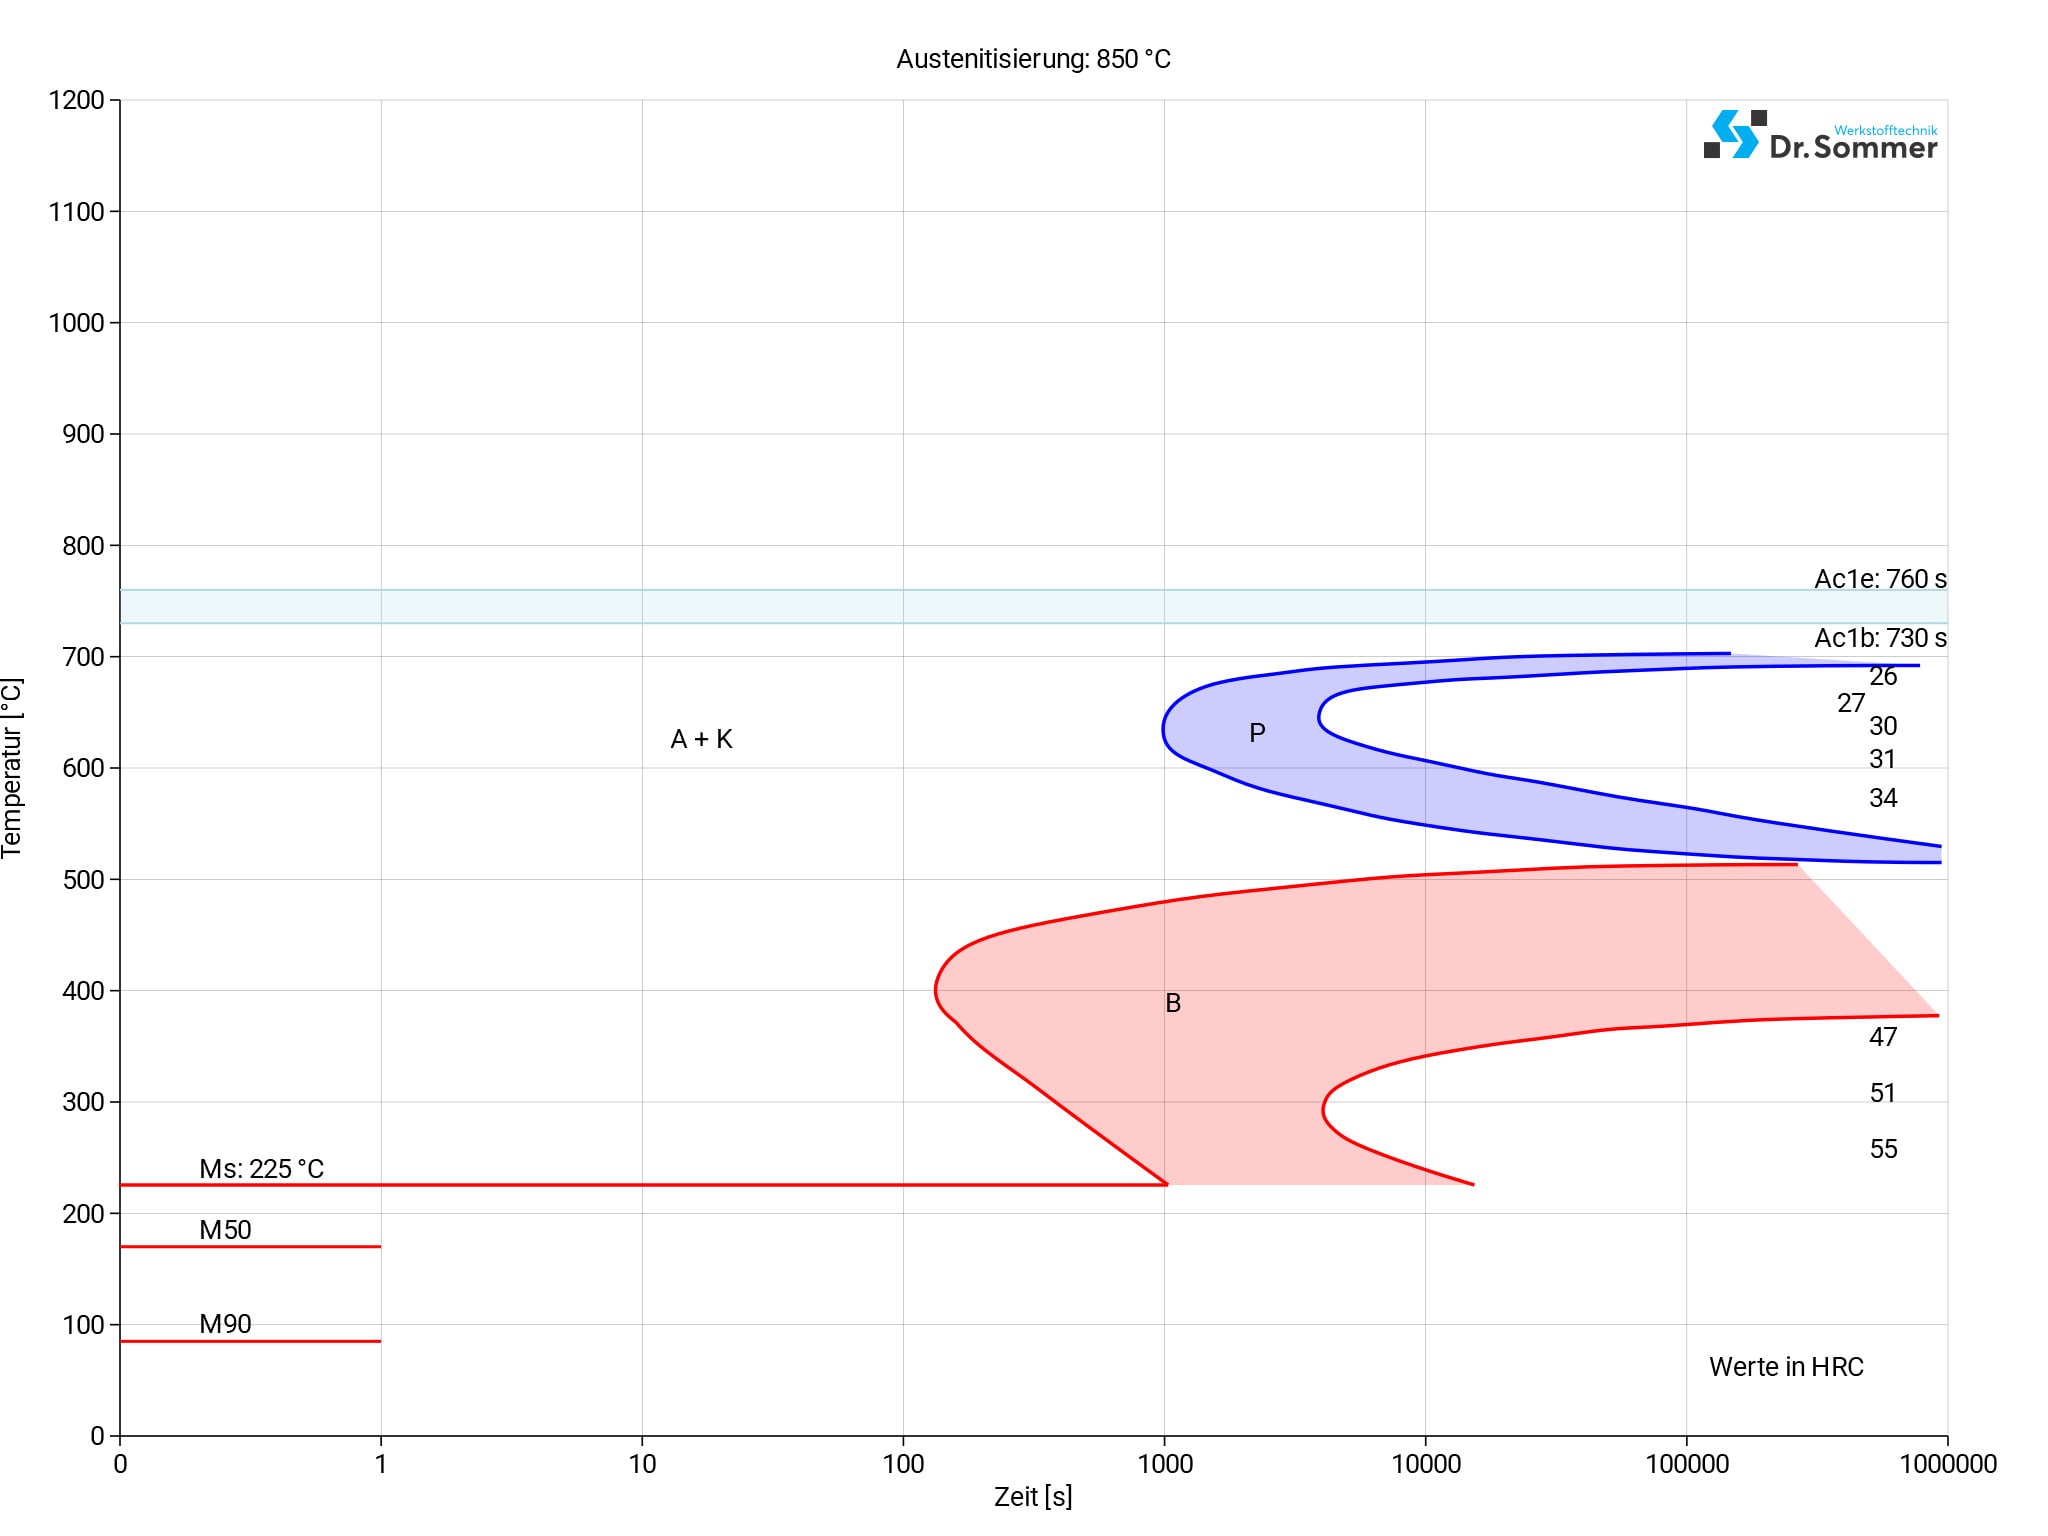
Wykres ten przedstawia mikrozmiany w funkcji czasu w różnych temperaturach. Mają one duże znaczenie w obróbce cieplnej, ponieważ dostarczają informacji na temat optymalnych warunków dla procesów takich jak hartowanie, wyżarzanie i normalizowanie.
Wykres ten przedstawia zmiany strukturalne na poziomie mikroskopowym w funkcji czasu przy stałej temperaturze. Pokazuje, w jakiej temperaturze i po upływie jakiego czasu zaczynają się tworzyć różne fazy, np. perlit, martenzyt lub bainit.

1.2714 OBRÓBKA POWIERZCHNIOWA

Wybór obróbki powierzchniowej zależy od wymagań, środowiska, w którym będą eksploatowane elementy/narzędzia, wymaganych właściwości oraz przewidywanych obciążeń.

W celu poprawy wydajności i trwałości stali 1.2714 można zastosować następujące rodzaje obróbki powierzchniowej.

Podczas azotowania azot dyfunduje do powierzchni w celu zwiększenia jej twardości oraz poprawy odporności na korozję. Ponieważ w procesie tym stosuje się niskie temperatury, prawdopodobieństwo odkształcenia jest tutaj niewielkie. W przypadku nieprawidłowego azotowania materiał może stać się kruchy.
W procesie tym do powierzchni wprowadzany jest węgiel w celu poprawy odporności na zużycie i twardości powierzchniowej. Ponieważ jest to proces przebiegający w wysokich temperaturach, należy zachować ostrożność, ponieważ może to spowodować zmianę właściwości materiału i jego wypaczenie.
Czernienie stosuje się często ze względów estetycznych, ponieważ nadaje powierzchni czarno-niebieski wykończenie, które jest często wykorzystywane w przypadku narzędzi lub broni palnej, ponieważ ogranicza odbicie światła od powierzchni.
Zarówno powlekanie metodą PVD (Physical Vapor Deposition, pol. fizyczne osadzanie z fazy gazowej), jak i metodą CVD (Chemical Vapor Deposition, pol. chemiczne osadzanie z fazy gazowej) polega na nakładaniu cienkiej warstwy na powierzchnię materiału, co może zwiększyć odporność na zużycie lub zmniejszyć tarcie.
Podczas śrutowania drobne kuliste cząstki ze szkła, ceramiki lub stali są wyrzucane z dużą prędkością na powierzchnię materiału, pozostawiając niewielkie wgłębienia, które zastępują naprężenia rozciągające na powierzchni warstwą naprężeń ściskających. Śrutowanie utwardza materiał i zwiększa odporność powierzchni, co zapobiega zjawiskom zmęczenia materiału i korozji naprężeniowej.

1.2714 OBRÓBKA

Dzięki dobrej przewodności elektrycznej i twardości stop 1.2714 nadaje się do erodowania. Erodowanie jest często stosowane w celu uzyskania wąskich tolerancji lub wyodrębnienia skomplikowanych detali z utwardzonego materiału.
Stal 1.2714, podobnie jak większość metali, może kurczyć się i rozszerzać podczas ogrzewania lub chłodzenia. Również podczas przemian fazowych, w wyniku naprężeń wewnętrznych oraz podczas odwęglenia mogą wystąpić zmiany wymiarów, które mogą wpływać na właściwości tego gatunku stali. Aby temu zapobiec, zalecane jest wstępne podgrzanie obrabianych elementów.

Kontrolowane ogrzewanie i chłodzenie, rozprężanie naprężeń oraz unikanie przegrzania, a także zastosowanie odpowiedniego medium do hartowania mogą zmniejszyć ryzyko wystąpienia szoków termicznych i niepożądanych zmian wymiarów, takich jak wypaczenie lub odkształcenie, a także pękanie, co może potencjalnie spowodować konieczność rozpoczęcia projektu od nowa.

Obróbka w głębokim zamrożeniu może być stosowana jako kontynuacja hartowania po austenityzacji i przed odpuszczaniem.

Obróbka w głębokim zamrożeniu może poprawić twardość i udarność stali 1.2714, zwiększyć jej odporność na zużycie i stabilność — wszystkie te zalety mogą wydłużyć żywotność narzędzi i komponentów. Należy jednak wziąć pod uwagę czas trwania obróbki i szybkość chłodzenia, decydując, czy obróbka w temperaturze poniżej zera jest korzystna dla tego gatunku materiału.

Należy powoli i równomiernie podgrzać obrabiany element do temperatury 982–1038 °C. Nie należy dopuścić do spadku temperatury poniżej 871 °C i należy podgrzewać materiał tyle razy, ile to konieczne. Po zakończeniu procesu kucia należy powoli schłodzić elementy w wapnie, suchym popiele lub w piecu.
Stal 1.2714 zasadniczo nadaje się do spawania. Powierzchnie powinny być wolne od tłuszczu i zanieczyszczeń, a także pozbawione rdzy i lakieru. Aby uniknąć powstawania pęknięć, nadmiernego utwardzenia i utraty właściwości, materiał należy powoli podgrzewać. Do materiału podstawowego można dodawać podobne spoiwa, a metodę spawania należy dobrać zgodnie z konkretnymi wymaganiami.

Przegrzanie może prowadzić do wzrostu ziarna, co z kolei osłabia spoinę; można temu zapobiec poprzez odpowiednie dobranie kombinacji prądu, napięcia i prędkości przesuwu. Aby zredukować naprężenia powstające podczas spawania, po zakończeniu spawania materiał można poddać odpuszczaniu.

ALTERNATYWA

Szukasz alternatywnego gatunku stali?

Dzięki ABRAMS poradnik stali® możesz znaleźć odpowiednik lub alternatywę w zaledwie kilka kliknięć.

Karta techniczna

Jako dostawca stali oferujemy kartę techniczną w formacie PDF.

Messe.png

SERWIS

Potrzebują Państwo niestandardowych wymiarów?

Nasze usługi dla Państwa: cięcie strumieniem wody, piłowanie, frezowanie i szlifowanie.

70 GATUNKÓW STALI W 32.895 WYMIARACH

BEZPOŚREDNIO Z MAGAZYNU W OSNABRÜCK

DOSTAWA W 3-5 DNI ROBOCZYCH (DOT. MATERIAŁU W MAGAZYNIE)

BEZ MINIMALNEJ WARTOŚCI I WIELKOŚCI ZAMÓWIENIA

Z NAJWIĘKSZEGO ASORTYMENTU PÓŁPRODUKTÓW W EUROPIE

TAKŻE NA INDYWIDUALNY WYMIAR CIĘCIE - FREZOWANIE - SZLIFOWANIE

Select Your Country / Language

Czy mają Państwo pytania?

Jeśli nie mogą Państwo znaleźć tego, czego szukają lub potrzebują indywidualnych wymiarów, zapraszamy do bezpośredniego zapytania o konkretne potrzeby – nasz zespół chętnie Państwu pomoże.

Proszę do nas zadzwonić w dowolnym momencie:
+48 32 700 88 10

lub wysłać maila na adres:

[email protected]

Jeśli nie mogą Państwo znaleźć tego, czego szukają lub potrzebują indywidualnych wymiarów, zapraszamy do bezpośredniego zapytania o konkretne potrzeby – nasz zespół chętnie Państwu pomoże.