PREMIUM 1.2826 Stal
60MnSiCr4

PN 1.2826

PREMIUM 1.2826 Stal
60MnSiCr4

60MnSiCr4
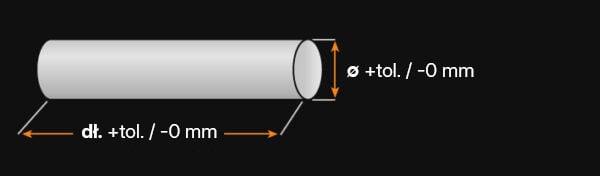
Stal precyzyjna okrągła bez naddatku [PRS]

- okrągła -
Toleranzen.png
Stal precyzyjna okrągła z naddatkiem [PRS / BA]

- okrągła -
Toleranzen.png

1.2862 - W SKRÓCIE

Jakim rodzajem stali jest 1.2862?

Stal 1.2826 to stal narzędziowa (60MnSiCr4), która ma bardzo dobre właściwości sprężyste w stanie wyżarzonym i dlatego może być również stosowana do elementów sprężystych w produkcji narzędzi lub inżynierii mechanicznej. Charakteryzuje się wysoką ciągliwością w stanie zahartowanym i odpuszczonym. 1.2826 to stal do pracy na zimno o dobrej odporności na zużycie, która może być wykorzystywana w szerokim zakresie zastosowań.

Właściwości

Stal narzędziowa 1.2826 / 60MnSiCr4 może być stosowana w wielu różnych gałęziach przemysłu ze względu na swoje dobre właściwości. Twardość, odporność na ścieranie i wytrzymałość są wymagane do wykorzystania tego gatunku stali do produkcji narzędzi, części konstrukcyjnych lub innych komponentów. Odpowiednia obróbka powierzchni może poprawić wydajność i żywotność, a także odporność na korozję.

  • Odporność na zużycie
  • Właściwości sprężyste

Możliwości zastosowania

Stal 1.2826 może być wykorzystywana w szerokim zakresie zastosowań, oferując wysoką odporność na zużycie, dobrą wytrzymałość i twardość, które są korzystne dla branż takich jak produkcja narzędzi i form, przemysł motoryzacyjny, lotniczy lub energetyczny. Jednak jej twardość może być również wadą, ponieważ obróbka jest wymagająca, a do obróbki tego gatunku stali potrzebne są specjalne narzędzia. Odporność na korozję w wilgotnym lub agresywnym środowisku również może być problematyczna. Odporność na korozję można jednak zwiększyć poprzez odpowiednią obróbkę powierzchni.

  • Tuleje zaciskowe
  • Wkłady mocujące
  • Matryce
  • Matryce (małe ilości)
  • Narzędzia do cięcia na gorąco
  • Siodełka do młotków
  • Siodełka do pras
  • Narzędzia do przycinania
  • Wypychacze
  • Płyty prasujące
  • Narzędzia do gięcia na zimno
  • Ostrza ścinające
  • Dziurkacze
  • Wkrętaki
  • stemple
  • trzpienie
  • Dziurkacz centralny
  • Wbijaki do gwoździ

1.2826 Wartości orientacyjne

Analiza chemiczna:

C Si Mn P S Cr
0,58 - 0,65 0,8 - 1,0 0,8 - 1,2 0,0 - 0,03 0,0 - 0,03 0,2 - 0,4

Nazwa wg składu chemicznego:
60MnSiCr4

Twardość robocza:
57-60 HRC

Dostarczalna twardość:
220 HB

WŁAŚCIWOŚCI FIZYCZNE 1.2826

  • Stal narzędziowa

  • Stal do obróbki na zimno

Ze względu na zawartość chromu wynoszącą 0,2–0,4 % w ujęciu klasycznym stal 1.2826 nie jest stalą szlachetną.

Nie, stal narzędziowa 1.2826 nie jest odporna na korozję. Aby stal była odporna na korozję, musi zawierać co najmniej 10,5% chromu. Stal 1.2826 zawiera 0,2–0,4% chromu, co nie wystarcza, aby została zaklasyfikowana jako stal odporna na korozję.
Głównym składnikiem materiału 1.2826 jest żelazo (Fe), które jest materiałem ferromagnetycznym, co oznacza, że materiał ten wykazuje właściwości magnetyczne i można go obrabiać również na magnetycznych płytach mocujących.
Stal narzędziowa 1.2826 otrzymuje ocenę 3 za swoją odporność na zużycie w skali, w której 1 oznacza niski poziom, a 6 – wysoki.

1.2826 WŁAŚCIWOŚCI TECHNICZNE

Stal narzędziowa 1.2826 osiąga maksymalną twardość roboczą 60 HRC.
Typowa gęstość stali narzędziowej 1.2826 wynosi 7,86 g/cm³ w temperaturze pokojowej.
W skali, gdzie 1 oznacza niską, a 6 wysoką jakość, stal narzędziowa 1.2826 otrzymuje ocenę 3 za skrawalność.
Stal 1.2826 w momencie dostawy charakteryzuje się wytrzymałością na rozciąganie wynoszącą około 750 N/mm². Aby uzyskać tę wartość, przeprowadza się próbę rozciągania, która pokazuje, ile siły potrzeba do rozciągnięcia lub wydłużenia próbki przed jej pęknięciem.
Przewodność cieplna 1.2826 wynosi 34,2 W/(m*K) w temperaturze pokojowej.
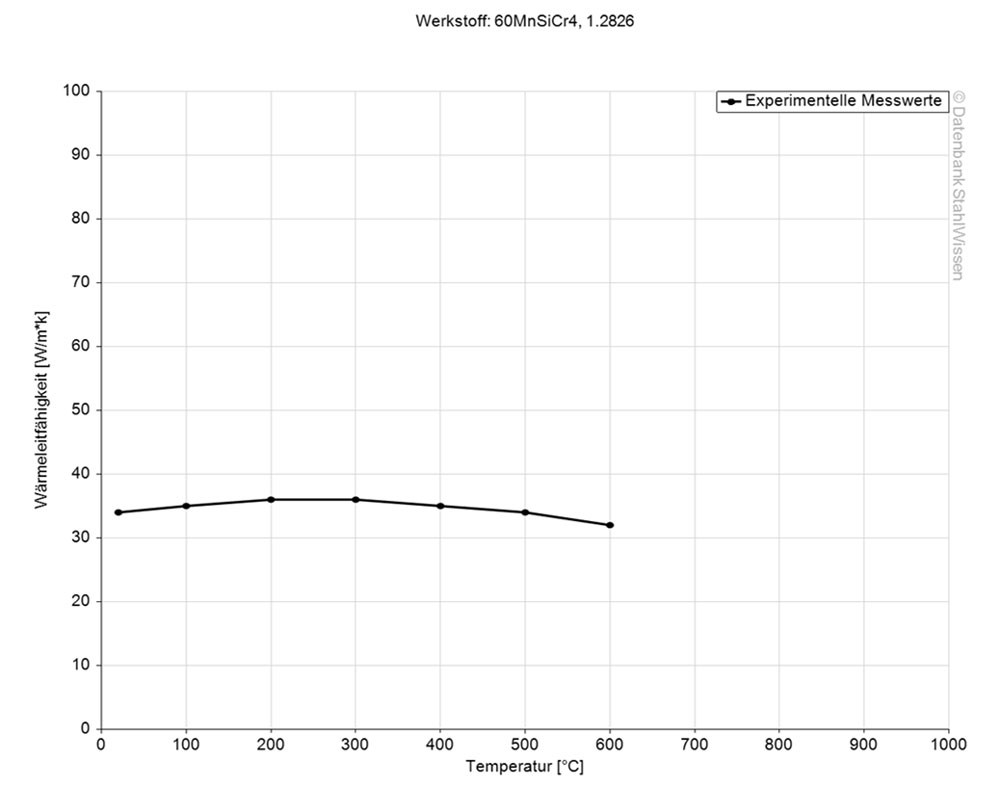
Przewodność cieplna

Wartość W/(m*K)

Przy temperaturze

34,2

20 °C

32,6

350 °C

31,0

700 °C

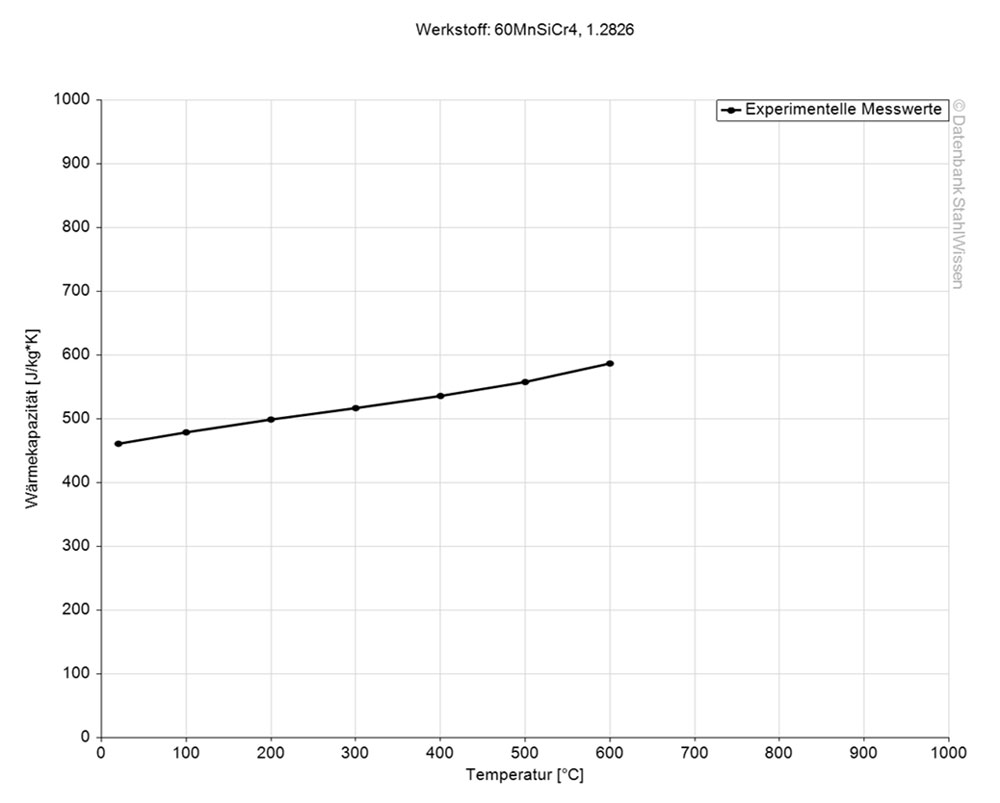
Wartość ta wskazuje, ile ciepła jest potrzebne do podniesienia temperatury określonej ilości materiału o 1 kelwin.
Ten wykres pokazuje, o ile współczynnik rozszerzalności cieplnej 1.2826 może się rozszerzać lub kurczyć pod wpływem zmian temperatury, co może być bardzo istotne podczas pracy w wysokich temperaturach lub przy dużych wahaniach temperatury.
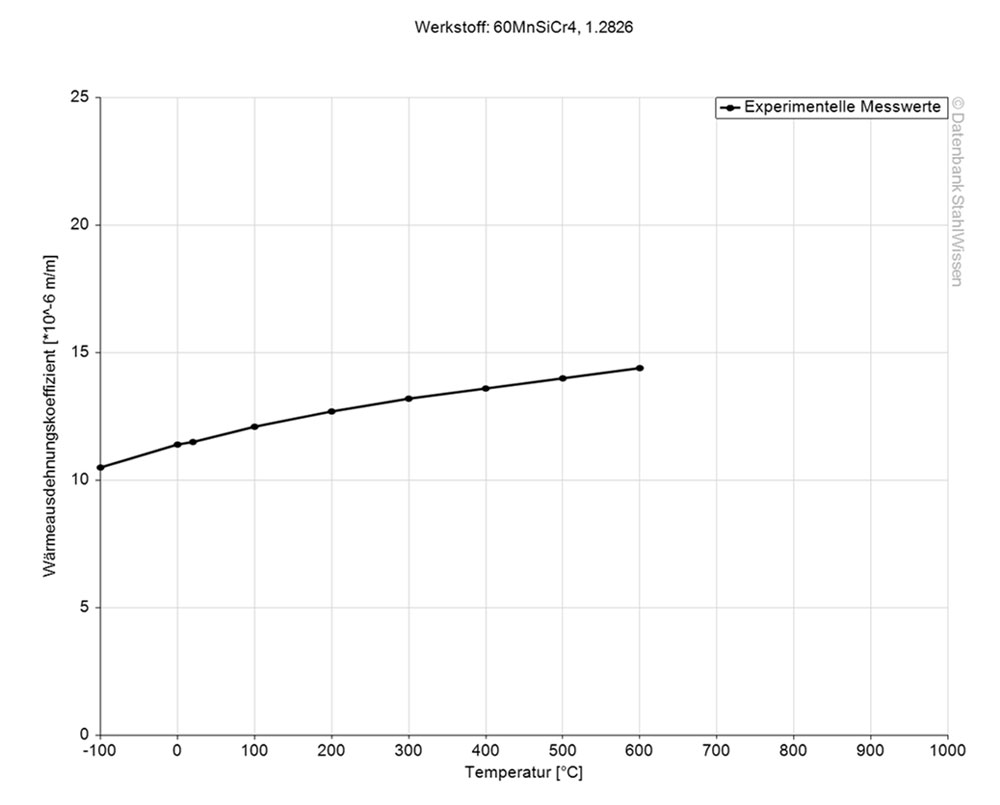
Średni współczynnik rozszerzalności cieplnej

10-6m/(m*K)

Przy temperaturze

12,1

20 – 100 °C

12,8

20 – 200 °C

13,3

20 – 300 °C

13,5

20 – 400 °C

Das Spannungs- und Dehnungsmodul, oder Elastizitätsmodul (Youngscher Modul), für Werkzeugstahl 1.2826 liegt bei 210 kN/mm2.

Dzięki połączeniu dobrej twardości, odporności na zużycie i wytrzymałości materiał 1.2826 nadaje się również do produkcji ostrzy noży. Ze względu na wysoką twardość do ostrzenia tego materiału mogą być potrzebne specjalne narzędzia. Ostrza wykonane z tego materiału należy przechowywać w suchym miejscu i ewentualnie smarować olejem, aby chronić je przed korozją.

PRECYZYJNE PRĘTY OKRĄGŁE BEZ NADDATKU – ISO h8, h9, h11

PROCES 1.2826

Obróbka cieplna decyduje o właściwościach materiału. Dlatego zawsze należy ją przeprowadzać ostrożnie. Określane są takie właściwości, jak wytrzymałość, udarność, twardość powierzchni i odporność na temperaturę, co z kolei może wydłużyć/poprawić żywotność części, narzędzi i komponentów.

Obróbka cieplna obejmuje wyżarzanie rozpuszczające, wyżarzanie zmiękczające, normalizowanie, wyżarzanie odprężające, a także odpuszczanie, hartowanie, studzenie lub ulepszanie.

Aby wyżarzać stal narzędziową 1.2826, materiał jest podgrzewany do temperatury 680–710°C w piecu i utrzymywany w niej przez 2–4 godziny. Następnie materiał jest schładzany w piecu. Proces ten pozwala uzyskać maksymalną twardość po wyżarzeniu wynoszącą 220 HB dla tego materiału.
Wyżarzanie odprężające służy do eliminacji naprężeń wewnętrznych w elementach obrabianych. Może ono poprawić dokładność wymiarową lub stabilność elementu obrabianego, co jest niezbędne w niektórych zastosowaniach. Wyżarzanie odprężające jest najczęściej wykonywane po obróbce skrawaniem lub formowaniu.

Stal 1.2826 można podgrzać w piecu do temperatury około 650°C, aby ją odprężyć. Następnie należy ją pozostawić w piecu do ostygnięcia na 2-4 godziny.

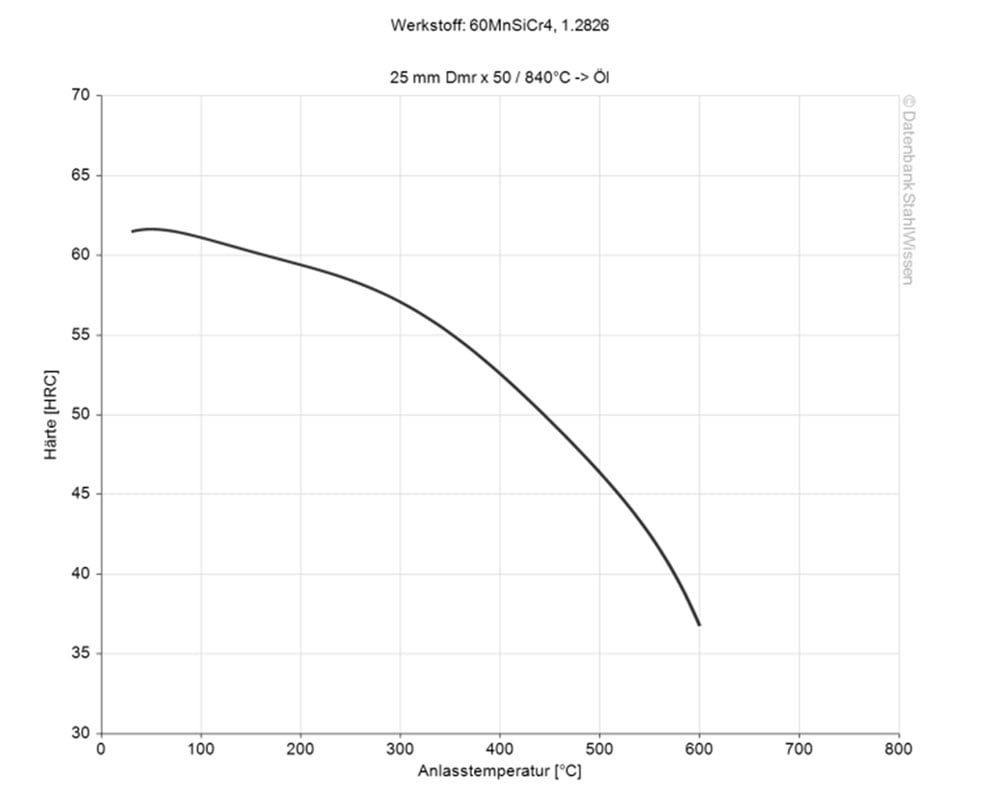
Odpuszczanie zmniejsza naprężenia wewnętrzne w stali 1.2826, a także zapewnia równowagę między wytrzymałością a udarnością materiału.

Więcej informacji można znaleźć na poniższej grafice:

Podczas hartowania materiał 1.2826 jest równomiernie podgrzewany do temperatury 820–860 °C.
Stal narzędziowa 1.2826 może być studzona w następujący sposób:

  • Olej

  • Kąpiel cieplna (180–220 °C)

W wyniku tego procesu osiąga ona twardość około 61 HRC.

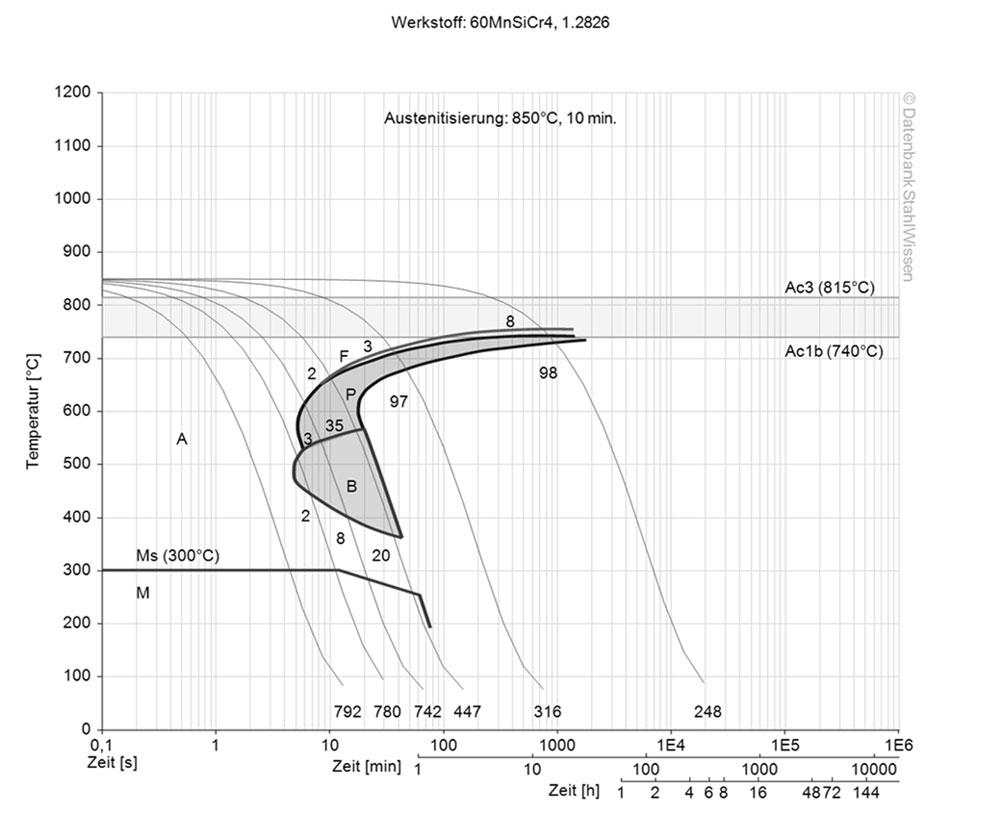
Poniższy wykres przedstawia mikrozmiany w funkcji czasu w różnych temperaturach, które mają znaczenie w obróbce cieplnej. Pokazują one optymalne warunki dla procesów takich jak hartowanie, wyżarzanie i normalizowanie.
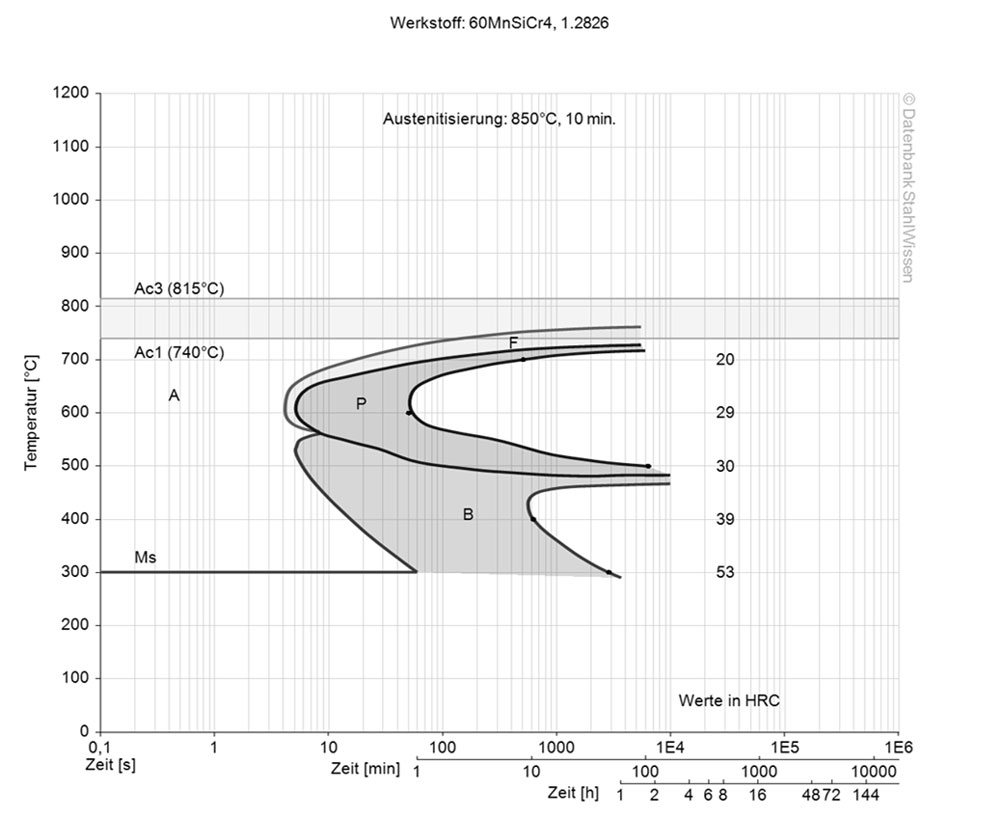
Poniższy wykres przedstawia zmiany strukturalne na poziomie mikroskopowym w funkcji czasu przy stałej temperaturze. Pokazuje on, w jakich temperaturach zaczynają się tworzyć różne fazy, np. perlit, martenzyt i bainit.

1.2826 OBRÓBKA POWIERZCHNIOWA

1.2826 OBRÓBKA POWIERZCHNIOWA

Oprócz hartowania i odpuszczania, które nadają materiałowi większą twardość i odporność na zużycie, istnieją również inne metody obróbki powierzchniowej stopu 1.2826, które poprawiają jego twardość i odporność na zużycie:

Wprowadzenie azotu do powierzchni materiału powoduje powstanie twardej i odpornej na zużycie warstwy, która zwiększa odporność na zużycie i wydłuża żywotność. Aby dostosować się do konkretnego zastosowania, należy dokładnie przemyśleć grubość warstwy azotowanej.
W procesie tym na materiał nakłada się cienką powłokę, np. z TiN lub TiAlN, w celu poprawy odporności na zużycie lub korozję albo zmniejszenia tarcia.
  • PVD – fizyczne osadzanie z fazy gazowej
  • CVD – chemiczne osadzanie z fazy gazowej
W tej metodzie na powierzchnię materiału wystrzeliwuje się wiele pocisków z dużą prędkością, pozostawiając niewielkie wgłębienia w celu wyeliminowania skoków naprężeń. Dzięki temu powierzchnia staje się bardziej wytrzymała, co może zapobiegać uszkodzeniom zmęczeniowym i korozji naprężeniowej.

1.2826 OBRÓBKA

Podobnie jak w przypadku wszystkich metali, stop 1.2826 rozszerza się pod wpływem ogrzewania, a podczas stygnięcia kurczy się. Dzięki kontrolowanemu ogrzewaniu podczas procesu hartowania i odpuszczania, a także podczas fazy chłodzenia, można zminimalizować odkształcenia i inne zmiany wymiarów. Ponadto należy rozważyć zmniejszenie naprężeń i/lub zmian wymiarów poprzez dodanie tolerancji do wymiarów.

ALTERNATYWA

Szukasz alternatywnego gatunku stali?

Dzięki ABRAMS poradnik stali® możesz znaleźć odpowiednik lub alternatywę w zaledwie kilka kliknięć.

Karta techniczna

Jako dostawca stali oferujemy kartę techniczną w formacie PDF.

Messe.png

SERWIS

Potrzebują Państwo niestandardowych wymiarów?

Nasze usługi dla Państwa: cięcie strumieniem wody, piłowanie, frezowanie i szlifowanie.

70 GATUNKÓW STALI W 32.895 WYMIARACH

BEZPOŚREDNIO Z MAGAZYNU W OSNABRÜCK

DOSTAWA W 3-5 DNI ROBOCZYCH (DOT. MATERIAŁU W MAGAZYNIE)

BEZ MINIMALNEJ WARTOŚCI I WIELKOŚCI ZAMÓWIENIA

Z NAJWIĘKSZEGO ASORTYMENTU PÓŁPRODUKTÓW W EUROPIE

TAKŻE NA INDYWIDUALNY WYMIAR CIĘCIE - FREZOWANIE - SZLIFOWANIE

Select Your Country / Language

Czy mają Państwo pytania?

Jeśli nie mogą Państwo znaleźć tego, czego szukają lub potrzebują indywidualnych wymiarów, zapraszamy do bezpośredniego zapytania o konkretne potrzeby – nasz zespół chętnie Państwu pomoże.

Proszę do nas zadzwonić w dowolnym momencie:
+48 32 700 88 10

lub wysłać maila na adres:

[email protected]

Jeśli nie mogą Państwo znaleźć tego, czego szukają lub potrzebują indywidualnych wymiarów, zapraszamy do bezpośredniego zapytania o konkretne potrzeby – nasz zespół chętnie Państwu pomoże.