PREMIUM 1.4006 Stal
X12Cr13

PN 1H13

PREMIUM 1.4006 Stal
X12Cr13

X12Cr13
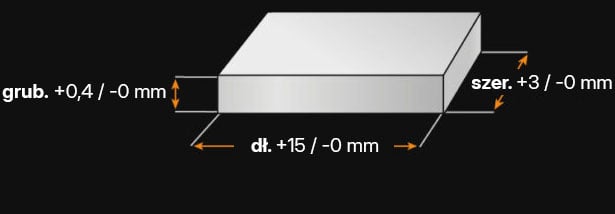
€co-Präz® z naddatkiem [€co / BA]

- płaska -
Toleranzen.png
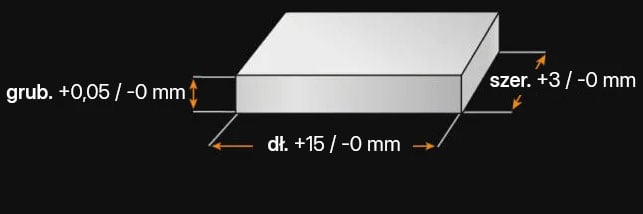
€co-Präz® bez naddatku [€co]

- płaska -
Toleranzen.png

1.4006 - W SKRÓCIE

Jakim rodzajem stali jest 1.4006?

Stal 1.4006, pokazana tutaj w stanie hartowanym i odpuszczonym, jest obrabialna i może być używana do zastosowań wymagających wysokiej wytrzymałości oraz średniej odporności na ciepło i korozję. Jako martenzytyczna stal nierdzewna ma niższą odporność na korozję niż austenityczna stal nierdzewna.

Jej zakres temperatur pracy jest ograniczony przez utratę plastyczności w temperaturach poniżej zera i utratę wytrzymałości z powodu przehartowania w wyższych temperaturach, a także dalsze zmniejszenie odporności na korozję. Jej odporność na korozję można poprawić poprzez polerowanie powierzchni, hartowanie i odpuszczanie.

Właściwości

Stal nierdzewna 1.4006 charakteryzuje się zrównoważonym stosunkiem twardości, odporności na korozję i wysokiej wytrzymałości mechanicznej. 

Konkretnie oznacza to

  • Stal martenzytyczna
  • Hartowalna, może osiągnąć wysoką twardość
  • Wysoka wytrzymałość
  • Średnia odporność na ciepło i korozję
  • Może być magentyzowana
  • Nierdzewna
  • Wysoka polerowalność
  • Ograniczona odporność na kwasy
  • Azotowalna
  • Podatne na erozję
  • Twardość robocza 25 – 31 HRC

Możliwości zastosowania

Inżynieria hydrauliczna, inżynieria mechaniczna, przemysł pompowy, przemysł naftowy / petrochemiczny, cele dekoracyjne, sprzęt kuchenny, przemysł spożywczy, technologia ochrony środowiska, technologia energetyczna (energia wodna). Jako martenzytyczna stal nierdzewna, nie jest tak odporna na korozję jak stal austenityczna, ale ma dobrą odporność na korozję i jest często używana do:
  • Sztućce
  • Narzędzia chirurgiczne
  • Części zaworów
  • Elementy mocujące
  • Wały pomp
  • Łożyska kulkowe
  • Części maszyn
  • Szczeble do drabin szybowych
  • Śruby
  • Tuleje
  • Śruby i wkręty
  • Nakrętki

1.4006 Wartości orientacyjne

Analiza chemiczna:

C Si Mn P S Cr Ni
0,08 - 0,15 0,0 - 1,0 0,0 - 1,5 0,0 - 0,04 0,0 - 0,03 11,5 - 13,5 0,0 - 0,75

Nazwa wg składu chemicznego:
X12Cr13

Twardość robocza:
ok. 25 HRC (stan dostawy) do 31 HRC

Dostarczalna twardość: 
max. 252 HB

WŁAŚCIWOŚCI FIZYCZNE 1.4006

  • Stal nierdzewna martenzytyczna

  • Stal nierdzewna odporna na korozję

  • Stal nierdzewna kwasoodporna

  • Stal nierdzewna

  • Stal do pracy na gorąco

Tak, przy zawartości chromu od 11,5 do 13,5%, 1.4006 jest stalą szlachetną.
Stal szlachetna 1.4006 charakteryzuje się dobrą odpornością na warunki atmosferyczne, słodką wodę, produkty spożywcze, łagodne zasady i kwasy, gorące gazy oraz suchą i utleniającą atmosferę do temperatur około 600°C. Gładka, polerowana powierzchnia może dodatkowo zwiększyć tę odporność.
Stal szlachetna 1.4006 jest magnesowalna i magnetyczna zarówno w stanie wyżarzonym, jak i poddanym obróbce cieplnej, co czyni ją odpowiednią do technologii mocowania magnetycznego.
Proces ten przeprowadza się w temperaturze 750–1150°C, a następnie schładza w powietrzu. W przypadku formowania mniejszych arkuszy, materiał należy podgrzać do temperatury 100–300°C. Większe odkształcenia należy poddać ponownemu wyżarzeniu lub odprężeniu w temperaturze 650°C.
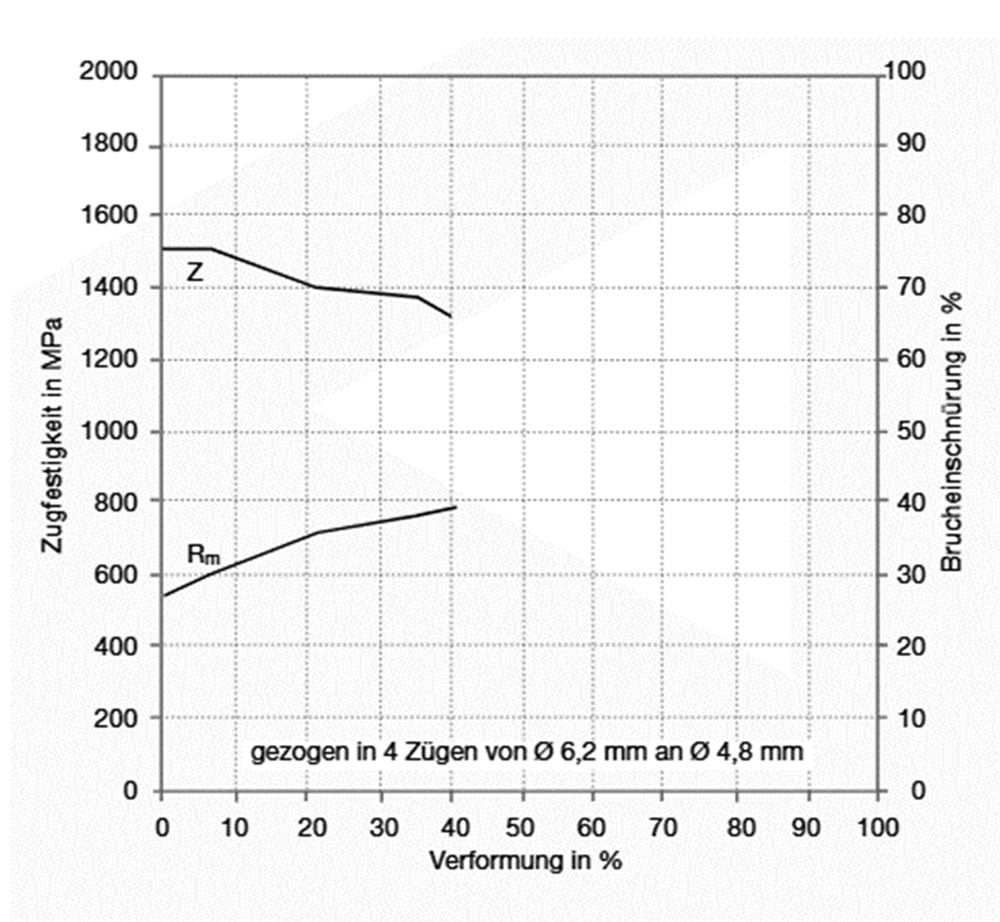
W stanie wyżarzonym stal 1.4006 może ulegać umiarkowanemu odkształceniu poprzez obróbkę plastyczną na zimno.
Ta stal nierdzewna uzyskała ocenę 2 za odporność na zużycie w skali, gdzie 1 oznacza niską, a 6 wysoką odporność.

1.4006 WŁAŚCIWOŚCI TECHNICZNE

Stal nierdzewna 1.4006 może być używana do produkcji noży. Chociaż charakteryzuje się dobrą odpornością na korozję, niska zawartość węgla sprawia, że ​​nie trzyma dobrze ostrości. Stal 1.4006 charakteryzuje się dobrą wytrzymałością, co jest ważne w zapobieganiu odpryskom i pęknięciom. Zasadniczo stal 1.4006 może być stosowana do tańszych noży, w których odporność na korozję i wytrzymałość są istotne, a wydajność cięcia mniej istotna.
Twardość robocza stali nierdzewnej 1.4006 mieści się w zakresie 25–31 HRC.
Typowa gęstość stali nierdzewnej 1.4006 wynosi 7,8 g/cm³ w temperaturze pokojowej.
Stal 1.4006 charakteryzuje się wytrzymałością na rozciąganie wynoszącą około 850 N/mm². Aby osiągnąć tę wartość, przeprowadza się próbę rozciągania, aby wykazać, jaka siła jest potrzebna do rozciągnięcia lub wydłużenia próbki przed jej zerwaniem.
Ten gatunek jest łatwy w obróbce skrawaniem w stanie wyżarzonym lub odpuszczonym. Nie zaleca się obróbki skrawaniem tego materiału, gdy jest on utwardzony do twardości powyżej 30 HRC, ponieważ staje się to trudne.
Granica plastyczności wskazuje, jakie naprężenie można przyłożyć, zanim materiał ulegnie odkształceniu plastycznemu. Powyżej tej granicy materiał nie powraca do pierwotnego kształtu po ustąpieniu naprężenia, lecz pozostaje odkształcony, a nawet pęka. Granica plastyczności dla stali nierdzewnej 1.4006 wynosi 178 N/mm².
Przewodność cieplna stali nierdzewnej 1.4006 wynosi 30 W/(m*K) w temperaturze pokojowej.
Poniższa tabela przedstawia rozszerzalność i kurczenie się w różnych temperaturach, co może być bardzo istotne w przypadku pracy w wysokich temperaturach lub przy dużych wahaniach temperatury.
Średni współczynnik rozszerzalności cieplnej
Wartość 10-6m/(m*K)
Przy temperaturze

10,5

20 – 100 °C

11,0

20 – 200 °C

11,5

20 – 300 °C

12,0

20 – 400 °C

Ciepło właściwe stali nierdzewnej 1.4006 w temperaturze pokojowej wynosi 0,46 J/kg*K. Wartość ta wskazuje, ile ciepła jest potrzebne do podniesienia temperatury danej ilości materiału o 1 kelwin.
Poniższa tabela przedstawia opór elektryczny właściwy stali nierdzewnej 1.4006. Przewodność elektryczna jest odwrotnością oporu właściwego.
Opór elektryczny właściwy
Wartość (Ohm*mm²)/m
Przy temperaturze

0,60

20 °C

Das Spannungs- und Dehnungsmodul oder das Elastizitätsmodul (Youngscher Modul) für Edelstahl 1.4006 ist bei 200 kN/mm2.

NIEWIELKIE ILOŚCI – BEZ MINIMALNEJ WARTOŚCI ZAMÓWIENIA!

1.4006 PROCES

Stal nierdzewna 1.4006 charakteryzuje się dobrą odpornością na tworzenie się zgorzeliny w ciągłej temperaturze pracy 649°C i przy sporadycznym nagrzewaniu do temperatury 816°C.
Stal 1.4006 należy wyżarzać w temperaturze 816–899°C. Materiał jest następnie powoli schładzany w piecu do temperatury 593°C, a proces kończy się dalszym schładzaniem w powietrzu.
Nagrzać przedmiot obrabiany do temperatury 732–788°C, a następnie pozostawić do ostygnięcia na powietrzu.
Nagrzać przedmiot obrabiany do temperatury 149–427°C i wygrzewać przez 1–2 godziny przed zakończeniem procesu chłodzeniem na powietrzu.
Nagrzać materiał do temperatury 593–760°C i wygrzewać przez 1–4 godziny przed schłodzeniem na powietrzu. Dokładne temperatury i czasy wygrzewania zależą od pożądanych właściwości mechanicznych.

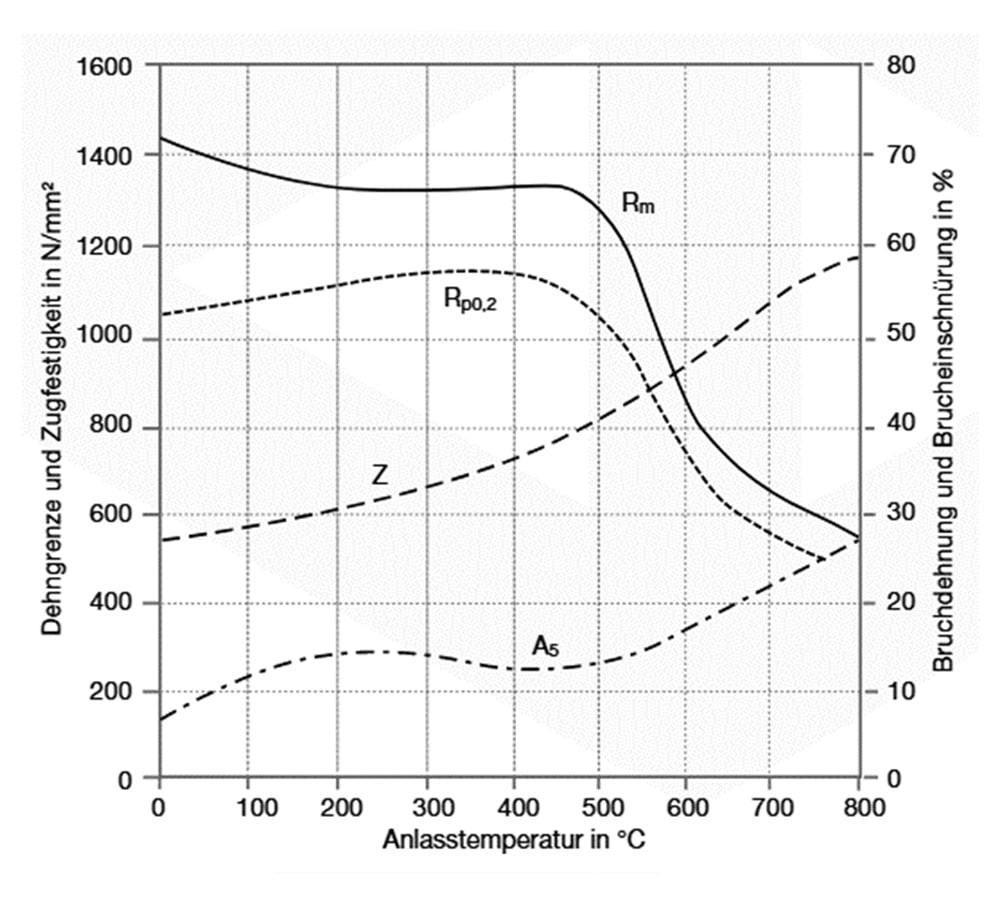
Odpuszczanie 1.4006 poprawia jego wytrzymałość i zmniejsza kruchość powstającą podczas hartowania.

Nagrzać równomiernie stal 1.4006 do temperatury 927–1010°C, a następnie schłodzić na powietrzu lub hartować w oleju. Następnie materiał należy odprężyć poprzez wyżarzanie lub odpuszczanie.
Aby uzyskać hartowanie, ten gatunek stali musi być szybko ostudzony.

  • Powietrze: Wymuszony obieg powietrza jest stosowany w przypadku bardziej złożonych lub cieńszych elementów, a także gdy szybkość hartowania nie jest krytyczna.

  • Olej: Powszechna metoda hartowania stali martenzytycznej. Olej odprowadza ciepło z obrabianych elementów i chłodzi je. Można go podgrzać, co pozwala na bardziej równomierne hartowanie.

  • Mieszanka wody/wody i polimeru: Te media hartownicze są stosowane, gdy wymagana jest wyższa twardość. Zaleca się ostrożność, ponieważ media te mogą prowadzić do większych naprężeń, a tym samym do pękania.

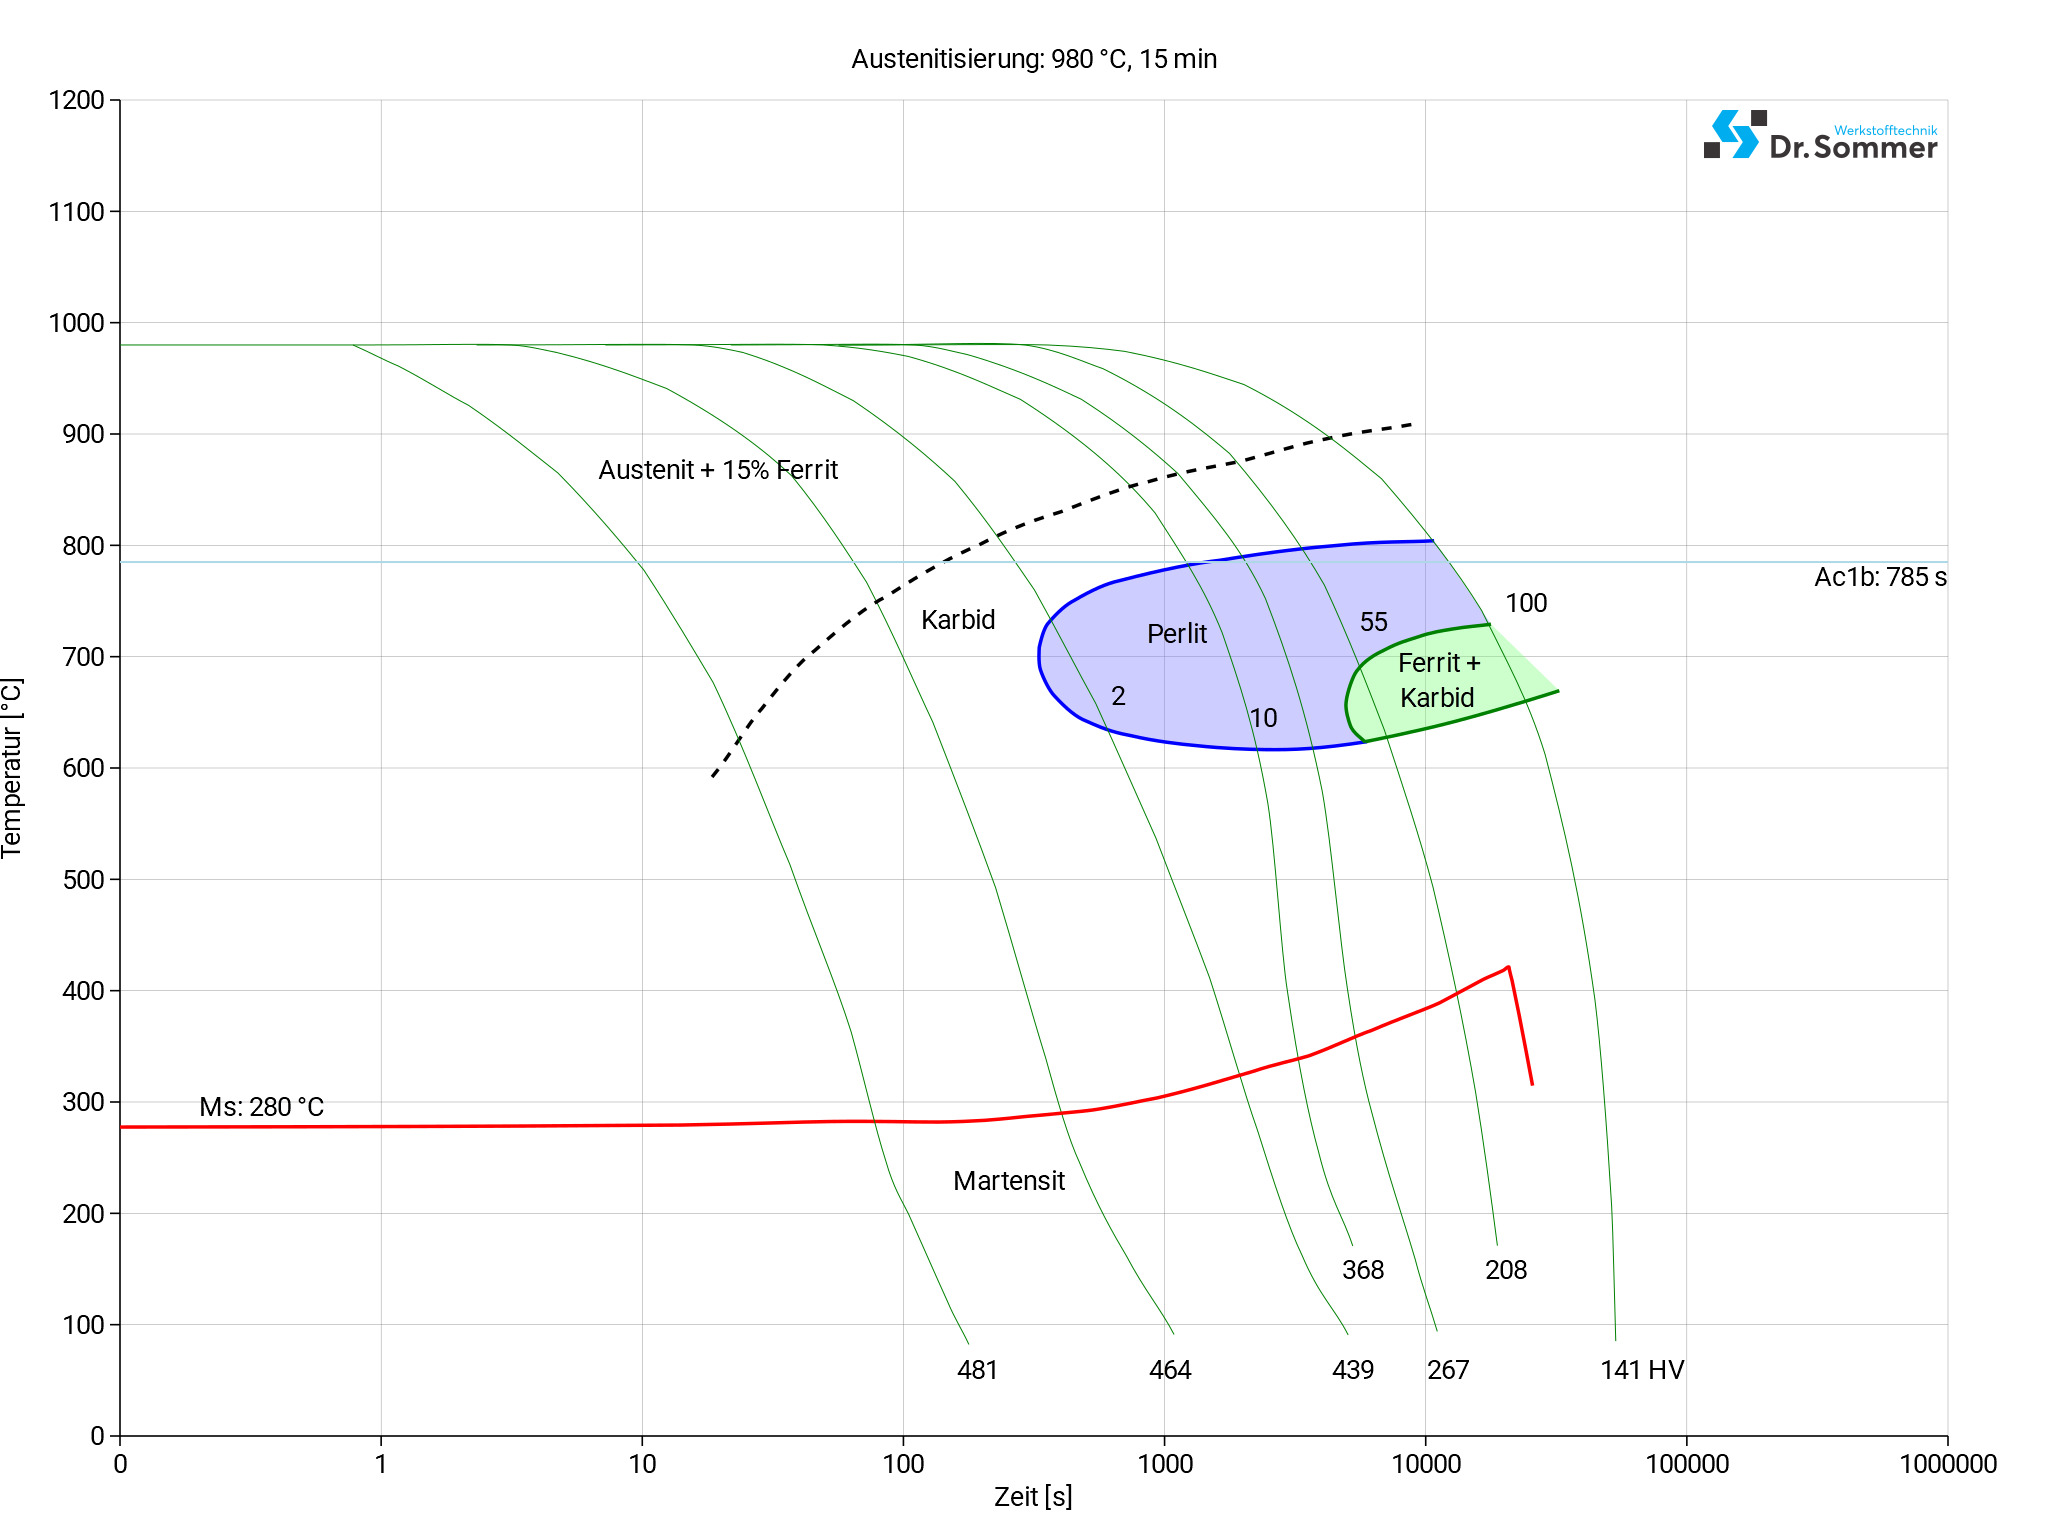
Ten wykres przedstawia mikrozmiany zachodzące w czasie w różnych temperaturach. Są one istotne w obróbce cieplnej, ponieważ dostarczają informacji o optymalnych warunkach dla procesów takich jak hartowanie, wyżarzanie i normalizowanie.

1.4006 OBRÓBKA POWIERZCHNI

1.4006 OBRÓBKA POWIERZCHNI

Azotowanie może zwiększyć naturalną odporność na korozję poprzez wprowadzenie azotu do powierzchni. Proces ten może również poprawić odporność na zużycie.
Pasywacja polega na usunięciu wolnego żelaza z powierzchni poprzez poddanie jej działaniu roztworu kwasu, takiego jak kwas cytrynowy lub azotowy. W ten sposób powstaje ochronna warstwa tlenku, która zwiększa odporność materiału na korozję.
Elektropolerowanie to niemechaniczny proces chemiczny, w którym prąd elektryczny usuwa cienką warstwę materiału, nadając mu gładką i błyszczącą powierzchnię oraz minimalizując przyleganie bakterii, co może być korzystne w urządzeniach medycznych i/lub sprzęcie do przetwarzania żywności.
Cząsteczki ścierne, takie jak szklane lub ceramiczne kulki, są rozpylane na powierzchnię w celu usunięcia zanieczyszczeń, takich jak rdza, farba lub zgorzelina, i uzyskania jednolitego, matowego wykończenia.
Oba procesy, PVD (fizyczne osadzanie z fazy gazowej) i CVD (chemiczne osadzanie z fazy gazowej), osadzają cienką warstwę na powierzchni materiału. Ta cienka, twarda warstwa zapewnia materiałowi ochronę przed zużyciem.

1.4006 OBRÓBKA

Ten gatunek jest łatwy w obróbce skrawaniem w stanie wyżarzonym lub odpuszczonym. Nie zaleca się obróbki skrawaniem tego materiału po zahartowaniu do twardości powyżej 30 HRC, ponieważ staje się on trudny w obróbce.

Erodowanie jest stosowane do obróbki elementów wytwarzanych z jednego elementu, do wykrojników lub do produkcji skomplikowanych kształtów. Istnieją różne metody obróbki elektroerozyjnej różnych materiałów, w tym elektroerozyjne drutowe, elektroerozyjne elektroiskrowe i elektroerozyjne wgłębne.
Wymiary mogą zmieniać się naturalnie podczas nagrzewania, gdy stal się rozszerza, oraz chłodzenia, gdy się kurczy, a także podczas odprężania lub w wyniku nierównomiernego nagrzewania lub chłodzenia, co może powodować odkształcenia. Stal 1.4006 ulega przemianom fazowym podczas obróbki cieplnej, przekształcając się z ferrytu w austenit po nagrzaniu oraz z austenitu w martenzyt po hartowaniu. Te zmiany mikrostrukturalne mogą również prowadzić do zmian wymiarowych.

Zmianom wymiarowym można zapobiegać lub je ograniczać poprzez kontrolowane nagrzewanie i chłodzenie, wstępną obróbkę mającą na celu zmniejszenie naprężeń przed obróbką cieplną, staranny dobór medium hartującego oraz, jeśli to możliwe, wytwarzanie części z naddatkiem na obróbkę skrawaniem przed obróbką cieplną i późniejszą obróbkę do ostatecznych wymiarów po obróbce cieplnej.

Aby wykuć ten gatunek stali, jest on powoli i równomiernie podgrzewany do temperatury 800°C, a następnie szybko nagrzewany do temperatury 1150–1180°C. Przedmiot obrabiany należy wykuć w temperaturze 1180–950°C, a następnie zakończyć proces powolnym chłodzeniem w piecu lub w suchym popiele lub innym materiale sprzyjającym powolnemu chłodzeniu.
Przedmiot spawany należy podgrzać do temperatury 150–260°C i wyżarzić po spawaniu, aby zminimalizować ryzyko pękania. Ponieważ w strefie wpływu ciepła można spodziewać się tworzenia ziaren, spawanie należy wykonywać przy użyciu jak najniższej energii spawania. Ze względu na wysoką wytrzymałość możliwą do uzyskania przy tej stali i możliwość wystąpienia kruchości, należy unikać stosowania gazów zawierających wodór i azot podczas spawania.

ALTERNATYWA

Szukasz alternatywnego gatunku stali?

Dzięki ABRAMS poradnik stali® możesz znaleźć odpowiednik lub alternatywę w zaledwie kilka kliknięć.

Karta techniczna

Jako dostawca stali oferujemy kartę techniczną w formacie PDF.

Messe.png

SERWIS

Potrzebują Państwo niestandardowych wymiarów?

Nasze usługi dla Państwa: cięcie strumieniem wody, piłowanie, frezowanie i szlifowanie.

70 GATUNKÓW STALI W 32.895 WYMIARACH

BEZPOŚREDNIO Z MAGAZYNU W OSNABRÜCK

DOSTAWA W 3-5 DNI ROBOCZYCH (DOT. MATERIAŁU W MAGAZYNIE)

BEZ MINIMALNEJ WARTOŚCI I WIELKOŚCI ZAMÓWIENIA

Z NAJWIĘKSZEGO ASORTYMENTU PÓŁPRODUKTÓW W EUROPIE

TAKŻE NA INDYWIDUALNY WYMIAR CIĘCIE - FREZOWANIE - SZLIFOWANIE

Select Your Country / Language

Czy mają Państwo pytania?

Jeśli nie mogą Państwo znaleźć tego, czego szukają lub potrzebują indywidualnych wymiarów, zapraszamy do bezpośredniego zapytania o konkretne potrzeby – nasz zespół chętnie Państwu pomoże.

Proszę do nas zadzwonić w dowolnym momencie:
+48 32 700 88 10

lub wysłać maila na adres:

[email protected]

Jeśli nie mogą Państwo znaleźć tego, czego szukają lub potrzebują indywidualnych wymiarów, zapraszamy do bezpośredniego zapytania o konkretne potrzeby – nasz zespół chętnie Państwu pomoże.