PREMIUM 1.4571 Stal
X6CrNiMoTi17-12-2

PN H17N13M2T

PREMIUM 1.4571 Stal
X6CrNiMoTi17-12-2

X6CrNiMoTi17-12-2
€co-Präz® [€co]

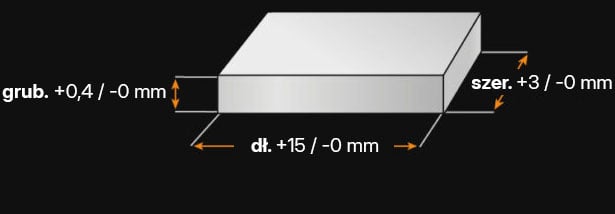
- płaska -
Toleranzen.png
Stal precyzyjna okrągła bez naddatku [PRS]

- okrągła -
Toleranzen.png

1.4571 - W SKRÓCIE

Jakim rodzajem stali jest 1.4571?

Podobnie jak inne stale austenityczne, stal nierdzewna 1.4571 (X6CrNiMoTi17-12-2) nie może być namagnesowana. Nie można jej utwardzać przez obróbkę cieplną. Formowanie na zimno materiału powoduje zmianę mikrostruktury, a tym samym utwardzenie robocze, co zwiększa wytrzymałość na rozciąganie, granicę plastyczności i twardość. Ma bardzo dobrą odporność na korozję, doskonałą spawalność w określonych warunkach i wysoką trwałość, co jest przydatne w zastosowaniach takich jak części pieców, wymienniki ciepła, sprzęt browarniczy i implanty medyczne lub na przykład w przechowywaniu i transporcie mleka.

Właściwości

1.4571 to austenityczna stal nierdzewna, która jest odporna na uczulenia w wysokich temperaturach dzięki zastosowaniu tytanu. Nadaje się do zastosowań, w których problemem jest korozja międzykrystaliczna wywołana wysoką temperaturą i jest odpowiednia dla szerokiego zakresu agresywnych środowisk.

  • Austenityczna stal nierdzewna
  • Austenityczna stal chromowo-niklowo-molibdenowa
  • Odporność na wodę morską
  • Odporność na rozcieńczony kwas siarkowy i solny
  • Odporność na korozję międzykrystaliczną po spawaniu
  • Bardzo dobra formowalność na zimno
  • Bardzo dobra spawalność
  • Odporność na temperaturę do 600°C
  • Nie magnetyzuje się

Możliwości zastosowania

Ze względu na stabilizujący tytan w tym materiale, może on być stosowany w środowiskach o wysokiej temperaturze, a także w środowiskach korozyjnych, takich jak chlorki lub siarka. Może być wykorzystywany do zastosowań w przetwórstwie chemicznym oraz w przemyśle celulozowo-papierniczym, gdzie stosowane/wymagane są chemikalia i wysokie temperatury.

  • Przemysł chemiczny
  • Przemysł włókienniczy
  • Przemysł naftowy
  • Przemysł budowlany
  • Przemysł spożywczy
  • Przemysł mydlarski
  • Przemysł papierniczy
  • Przemysł fotograficzny
  • Przemysł farbiarski
  • Przemysł gumowy
  • Inżynieria mechaniczna
  • Inżynieria aparatury
  • Budowa pomp
  • Budowa sprężarek
  • Budowa rurociągów
  • Budowa statków
  • Technologia medyczna
  • Przemysł farmaceutyczny
  • Technologia jądrowa

1.4571 Wartości orientacyjne

Analiza chemiczna:

C Si Mn P S Cr Mo Ni Ti
0,0 - 0,08 0,0 - 1,0 0,0 - 2,0 0,0 - 0,045 0,0 - 0,015 16,5 - 18,5 2,0 - 2,5 10,5 - 13,5 0,0 - 0,7

Nazwa wg składu chemicznego:
X6CrNiMoTi17-12-2

Twardość robocza:
max. <20 HCR

Dostarczalna twardość: 
max. 215 HB

WŁAŚCIWOŚCI FIZYCZNE 1.4571

  • Stal szlachetna austenityczna

  • Stal szlachetna odporna na korozję

  • Stal szlachetna kwasoodporna

  • Stal nierdzewna

  • Stal chromowa

  • Stal V4A

Tak, 1.4571 to klasyczna stal szlachetna. W związku z tym stal musi mieć minimalną zawartość chromu 10,5%.
Przy zawartości chromu 16,5–18,5% masy, 1.4571 jest stalą odporną na korozję.
Stal 1.4571 charakteryzuje się dobrą odpornością na działanie atmosfery, wody słodkiej, soków owocowych i warzywnych oraz umiarkowaną odpornością na działanie rozcieńczonych kwasów, takich jak rozcieńczony kwas siarkowy i kwas solny, a także jest odporna na korozję międzykrystaliczną po spawaniu.
Stal 1.4571 może być stosowana w środowiskach o temperaturze powietrza do 850°C i temperaturze pary do 750°C. Odporność na korozję jest niższa w spalinach zawierających siarkę. W takich środowiskach stal 1.4571 może być stosowana w temperaturach do 600–750°C, w zależności od warunków pracy. Należy wziąć pod uwagę, czy atmosfera ma charakter utleniający, czy redukujący, np. pod względem zawartości tlenu oraz obecności zanieczyszczeń, takich jak sód i wanad.
Dzięki dodatkowi molibdenu w stali 1.4571, materiał ten nadaje się do wody o stężeniu chlorków do 2000 ppm. Chociaż jest uważany za wystarczający do niektórych zastosowań narażonych na działanie mgły solnej, nie powinien być stosowany w wodzie morskiej o stężeniu chlorków 19 000 ppm.
Dodatek tytanu zapobiega wytrącaniu się węglików chromu na granicach ziaren po długotrwałym nagrzewaniu w zakresie temperatur 450–850°C.
Stale austenityczne są podatne na korozję naprężeniową, która może wystąpić w temperaturach powyżej 60°C, gdy stal jest poddawana naprężeniom rozciągającym lub jednocześnie styka się z roztworami zawierającymi chlorki.
Nie, stal 1.4571 jest generalnie niemagnetyczna w stanie wyżarzonym i nie nadaje się do stosowania w magnetycznych systemach mocowania. Niektóre procesy, takie jak formowanie na zimno, mogą nieznacznie namagnesować ten materiał.
Nagrzać materiał do temperatury minimalnej 900°C i nie dopuścić do jej spadku poniżej. Idealny zakres temperatur wynosi od 1150 do 1260°C, a następnie schłodzić na powietrzu. Aby zapewnić najwyższą możliwą odporność na korozję, zaleca się późniejsze wyżarzanie.
Stal nierdzewna 1.4571 charakteryzuje się dobrymi właściwościami do obróbki na zimno i może być walcowana, tłoczona, spęczana i ciągniona. W celu zmniejszenia naprężeń wewnętrznych zaleca się wyżarzanie. Obróbka na zimno zwiększa zarówno wytrzymałość, jak i twardość tego gatunku stali.
Ta stal szlachetna uzyskała ocenę 2 za odporność na zużycie w skali, gdzie 1 oznacza niską, a 6 wysoką odporność.

WŁAŚCIWOŚCI TECHNICZNE 1.4571

1.4571 nie jest zazwyczaj stosowana jako stal na noże. Nie zapewnia ona wymaganego poziomu ostrości ze względu na niższą zawartość węgla. Chociaż charakteryzuje się dobrą wytrzymałością, która zapewnia odporność na odpryskiwanie i pękanie, pogarsza to również jej stabilność ostrości. Nawet jej wysoka odporność na korozję nie jest wystarczająca, aby była dobrą stalą na noże. Dobra stal na noże charakteryzuje się dobrą równowagą między twardością a odpornością na korozję.
Twardość robocza stali szlachetnej 1.4571 mieści się w zakresie 215 HB.
Typowa gęstość stali szlachetnej 1.4571 wynosi 8,0 g/cm³ w temperaturze pokojowej.
Stal 1.4571 charakteryzuje się wytrzymałością na rozciąganie wynoszącą około 690 N/mm². Aby osiągnąć tę wartość, przeprowadza się próbę rozciągania, aby wykazać, jaka siła jest potrzebna do rozciągnięcia lub wydłużenia próbki przed jej pęknięciem.
Granica plastyczności wskazuje, jakie naprężenie jest potrzebne do wywołania odkształcenia plastycznego oraz moment, w którym materiał nie powraca już do swojego pierwotnego kształtu po ustąpieniu naprężenia. Pozostaje wówczas odkształcony lub nawet pęka. Granica plastyczności dla tej stali nierdzewnej wynosi około 200 N/mm².
Aby uniknąć nadmiernego utwardzenia, krawędzie skrawające narzędzi muszą być ostre. Należy obficie stosować smary i chłodziwa, aby zapobiec gromadzeniu się ciepła na krawędziach skrawających. Należy stosować łamacze wiórów, aby chronić obrabiany przedmiot przed wiórami.
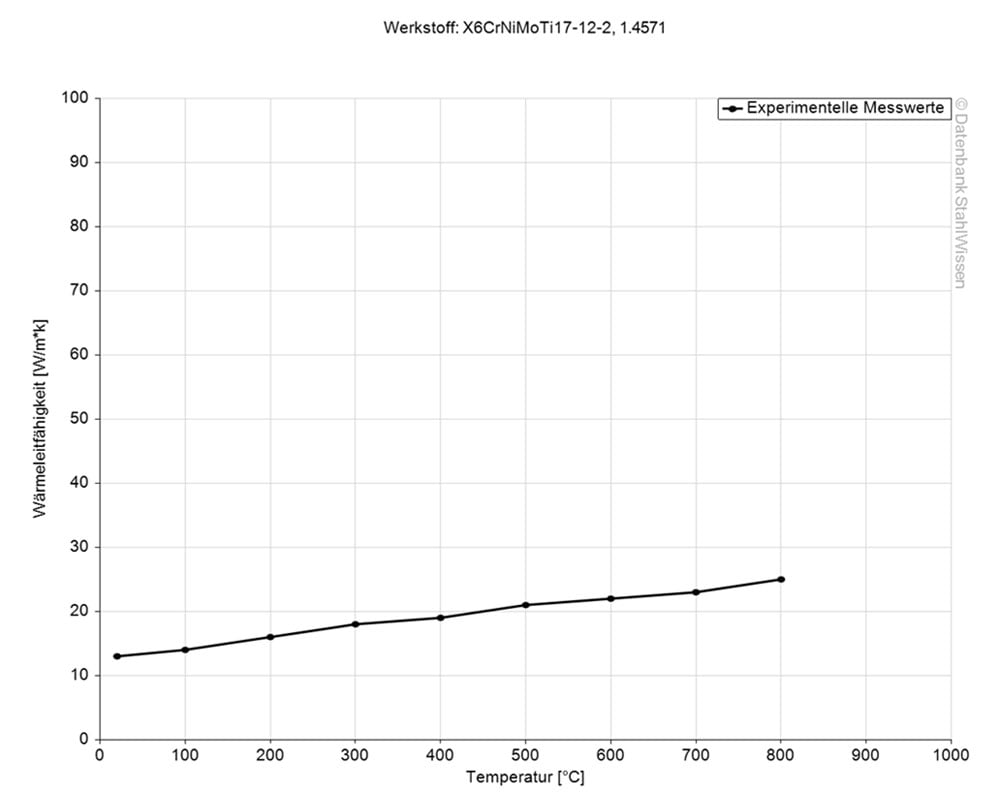
Przewodność cieplna materiału 1.4571 w temperaturze 20°C wynosi 15 W/(m*K).
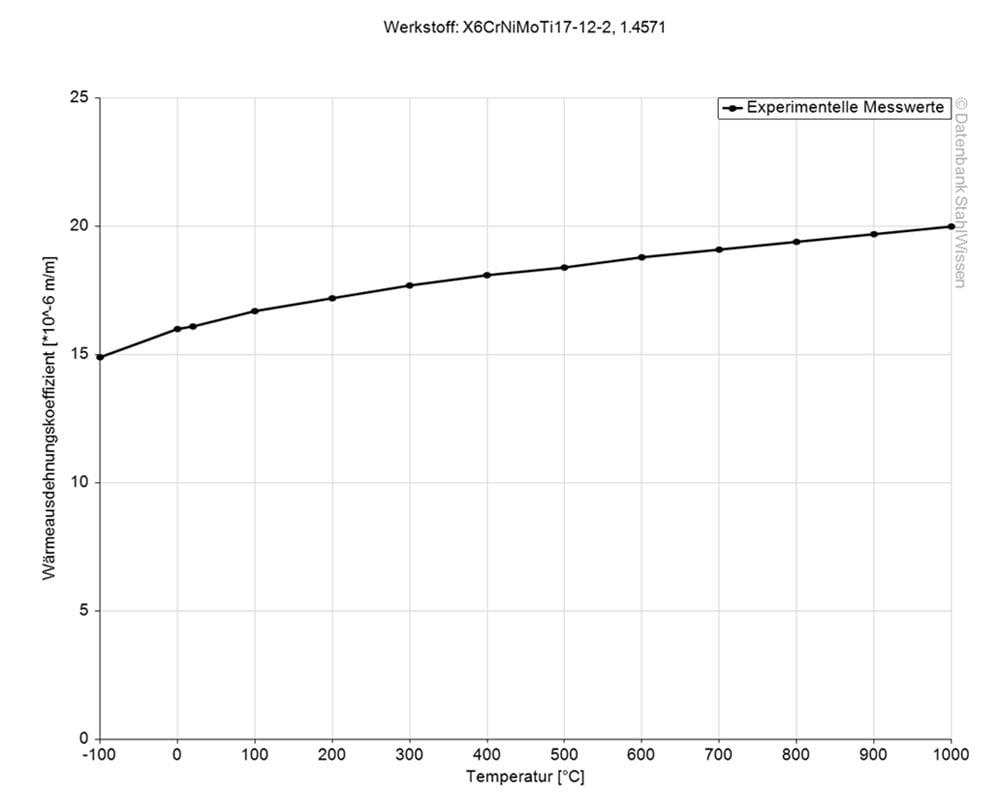
Poniższa tabela przedstawia rozszerzalność i kurczenie w różnych temperaturach, co może być bardzo istotne w przypadku pracy w wysokich temperaturach lub przy dużych wahaniach temperatury.
Średni współczynnik rozszerzalności cieplnej

10-6m/(m*K)

Przy temperaturze

16,5

20 – 100 °C

17,5

20 – 200 °C

18,0

20 – 300 °C

18,5

20 – 400 °C

19,0

20 – 500 °C

19,0

20 – 600 °C

19,5

20 – 700 °C

19,5

20 – 800 °C
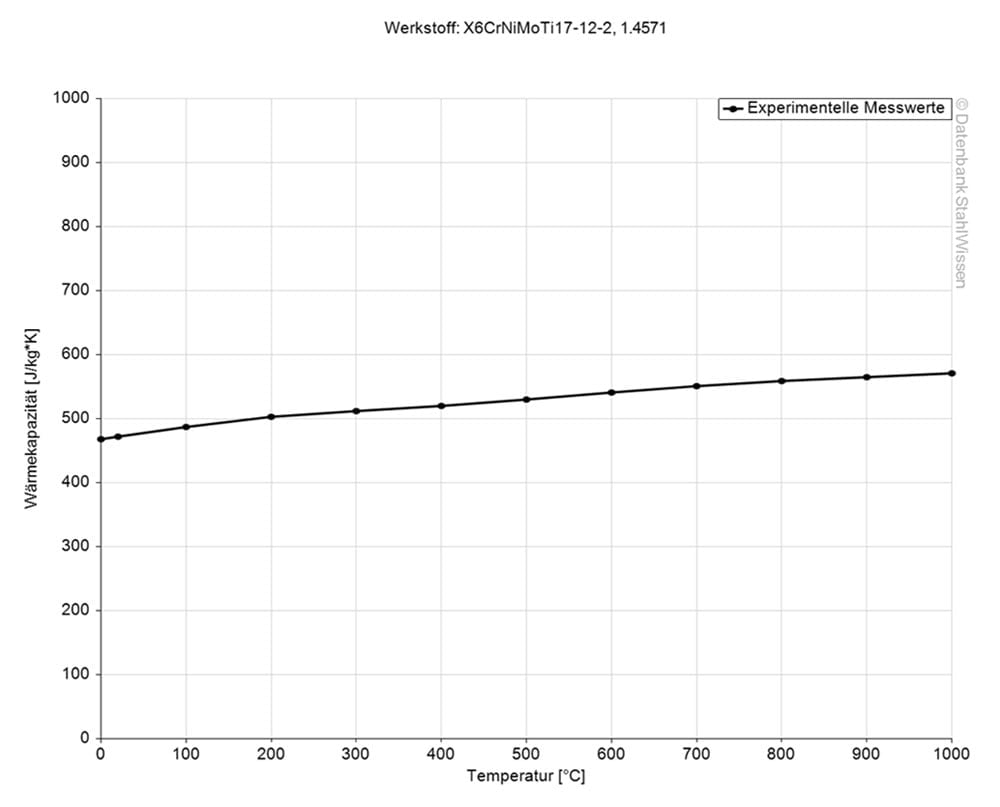
Ciepło właściwe stali szlachetnej 1.4571 w temperaturze pokojowej wynosi 0,5 J/kg*K. Wartość ta wskazuje, ile ciepła potrzeba do podniesienia temperatury określonej ilości materiału 1.4571 o 1 kelwin.
Poniższa tabela przedstawia opór elektryczny właściwy dla normy DIN 1.4571. Przewodność elektryczna jest wartością odwrotną do oporu właściwego.
Opór elektryczny właściwy

Wartość (Ohm*mm²)/m

Przy temperaturze

0,75

20 °C

Das Spannungs- und Dehnungsmodul, oder das Elastizitätsmodul (Youngscher Modul), für Edelstahl 1.4571 ist bei 200 kN/mm2.

PERFEKCJA!

PROCES 1.4571

Obróbka cieplna decyduje o właściwościach materiału. Dlatego zawsze należy ją przeprowadzać ostrożnie. Określane są takie właściwości, jak wytrzymałość, udarność, twardość powierzchni i odporność na temperaturę, co z kolei może wydłużyć/poprawić żywotność części, narzędzi i komponentów.

Obróbka cieplna obejmuje wyżarzanie rozpuszczające, wyżarzanie zmiękczające, normalizowanie, wyżarzanie odprężające, a także odpuszczanie, hartowanie, hartowanie i zmiękczanie.

W procesie wyżarzania element obrabiany jest nagrzewany do temperatury 1020–1110°C, a następnie schładzany w wodzie lub powietrzu.
W przypadku elementów obrabianych o grubości powyżej 2 mm hartowanie należy przeprowadzić w wodzie w temperaturze 1020–1120°C, a w przypadku elementów o grubości poniżej 2 mm – w powietrzu.

OBRÓBKA POWIERZCHNI 1.4571

OBRÓBKA POWIERZCHNI 1.4571

W tym procesie wolne żelazo jest usuwane z powierzchni materiału za pomocą kwasu azotowego lub cytrynowego. Pasywacja może dodatkowo poprawić i tak już wysoką odporność stali 1.4571 na korozję poprzez dodanie warstwy tlenku chromu.
Cząsteczki ścierne, takie jak kulki szklane lub ceramiczne, są wyrzucane na powierzchnię w celu usunięcia zanieczyszczeń, takich jak rdza, farba lub zgorzelina, oraz uzyskania jednolitej matowej powierzchni.
Śrutowanie kulkowe to obróbka udarowa, w której na powierzchnię materiału wystrzeliwanych jest wiele pocisków z dużą prędkością, tworząc niewielkie wgłębienia, które eliminują szczyty naprężeń. Dzięki temu powierzchnia staje się bardziej odporna i może zapobiegać uszkodzeniom spowodowanym zmęczeniem materiału i korozją naprężeniową.
W procesie PVD na powierzchnię stali szlachetnej 1.4571 nakładana jest cienka warstwa. Chociaż proces ten jest często stosowany w celach dekoracyjnych, takich jak nadanie materiałowi atrakcyjnego koloru, warstwa PVD może również poprawić odporność na zużycie i smarowność.

  • PVD – fizyczne osadzanie z fazy gazowej

  • CVD – chemiczne osadzanie z fazy gazowej

Elektropolerowanie to niemechaniczny proces chemiczny, w którym prąd elektryczny usuwa cienką warstwę materiału, nadając mu gładką i błyszczącą powierzchnię. Procesu tego nie należy mylić z pasywacją, która również jest niemechanicznym procesem chemicznym, ale nie wykorzystuje prądu elektrycznego.

1.4571 Zmiany wymiarów

Odkształcenia plastyczne spowodowane naprężeniami mechanicznymi, przemianami fazowymi oraz miejscowym ogrzewaniem i chłodzeniem podczas spawania mogą prowadzić do zmian wymiarów. Podobnie jak wszystkie materiały metalowe, stal 1.4571 rozszerza się w określonych temperaturach lub kurczy się pod wpływem zmian temperatury. Więcej informacji można znaleźć w naszym wykresie współczynnika rozszerzalności cieplnej.
Nagrzać obrabiany element do temperatury około 1150–1180°C. Kucie odbywa się w zakresie temperatur 1180–950°C, a następnie jest chłodzone powietrzem lub wodą.
Stal szlachetną 1.4571 można spawać przy użyciu większości popularnych metod, z materiałem dodatkowym lub bez. Należy jednak unikać spawania gazowego ze względu na ryzyko nawęglania. Obróbka cieplna po spawaniu nie jest wymagana. Barwy powstałe w wyniku odpuszczania można usunąć chemicznie lub mechanicznie, aby zachować optymalną odporność na korozję.
Unikaj zanieczyszczenia materiału narzędziami używanymi podczas produkcji. Aby temu zapobiec, używaj wyłącznie narzędzi odpowiednich do stali nierdzewnej, unikając w ten sposób uszkodzenia powierzchni produktu. Dokładnie oczyść wszystkie narzędzia i powierzchnie robocze, aby zapobiec zanieczyszczeniu.

ALTERNATYWA

Szukasz alternatywnego gatunku stali?

Dzięki ABRAMS poradnik stali® możesz znaleźć odpowiednik lub alternatywę w zaledwie kilka kliknięć.

Karta techniczna

Jako dostawca stali oferujemy kartę techniczną w formacie PDF.

Messe.png

SERWIS

Potrzebują Państwo niestandardowych wymiarów?

Nasze usługi dla Państwa: cięcie strumieniem wody, piłowanie, frezowanie i szlifowanie.

70 GATUNKÓW STALI W 32.895 WYMIARACH

BEZPOŚREDNIO Z MAGAZYNU W OSNABRÜCK

DOSTAWA W 3-5 DNI ROBOCZYCH (DOT. MATERIAŁU W MAGAZYNIE)

BEZ MINIMALNEJ WARTOŚCI I WIELKOŚCI ZAMÓWIENIA

Z NAJWIĘKSZEGO ASORTYMENTU PÓŁPRODUKTÓW W EUROPIE

TAKŻE NA INDYWIDUALNY WYMIAR CIĘCIE - FREZOWANIE - SZLIFOWANIE

Select Your Country / Language

Czy mają Państwo pytania?

Jeśli nie mogą Państwo znaleźć tego, czego szukają lub potrzebują indywidualnych wymiarów, zapraszamy do bezpośredniego zapytania o konkretne potrzeby – nasz zespół chętnie Państwu pomoże.

Proszę do nas zadzwonić w dowolnym momencie:
+48 32 700 88 10

lub wysłać maila na adres:

[email protected]

Jeśli nie mogą Państwo znaleźć tego, czego szukają lub potrzebują indywidualnych wymiarów, zapraszamy do bezpośredniego zapytania o konkretne potrzeby – nasz zespół chętnie Państwu pomoże.