PREMIUM HSS 1.3343 Stal
HS6-5-2C

PN SW7M

PREMIUM HSS 1.3343 Stal
HS6-5-2C

HS6-5-2C
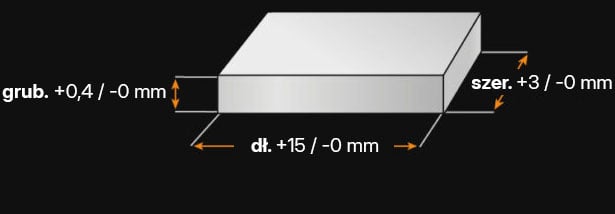
€co-Präz® z naddatkiem [€co / BA]

- płaska -
Toleranzen.png
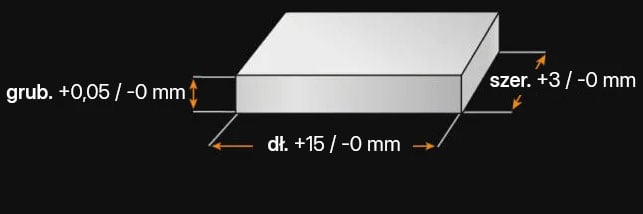
€co-Präz® bez naddatku [€co]

- płaska -
Toleranzen.png
Stal precyzyjna okrągła bez naddatku [PRS]

- okrągła -
Toleranzen.png
Stal precyzyjna okrągła z naddatkiem [PRS / BA]

- okrągła -
Toleranzen.png

1.3343 - W SKRÓCIE

Jakim rodzajem stali jest 1.3343?

Stal 1.3343, znana również jako HS6-5-2C, jest jedną z najczęściej stosowanych stali szybkotnących. Nadaje się do narzędzi do formowania na zimno (np. matryc do wytłaczania na zimno) i ze względu na wysoką odporność na zużycie może być stosowany np. do form do tworzyw sztucznych, ale także do niektórych zastosowań związanych z pracą na gorąco. Dodatek wolframu i molibdenu zapewnia tej stali szybkotnącej doskonałe połączenie wytrzymałości, odporności na zużycie, twardości na gorąco i dobrej wytrzymałości krawędzi, co czyni ją odpowiednią do szerokiego zakresu zastosowań.

Właściwości

HSS 1.3343 jest idealny do zastosowań wymagających dużych prędkości i dużego zużycia.

Należy zachować ostrożność podczas erodowania lub spawania materiału, ponieważ procesy te mogą powodować kruchość w tych obszarach i mogą tworzyć punkty wejścia rdzy oraz słabe punkty, w których materiał może pękać. Dzięki dobrej obróbce powierzchni materiał na powierzchni może stać się jeszcze twardszy, a tarcie zmniejszone, co jest ważne na przykład podczas używania tego materiału. B. jest wymagany w przypadku kranów lub wierteł. Przy odpowiedniej pielęgnacji i użytkowaniu materiał ten może być używany do różnych zastosowań.

W szczególności oznacza to:

  • Wysoką odporność na zużycie
  • Wysoką odporność na uderzenia
  • Dobrą odporność na ciśnienie
  • Wysoką odporność na ciepło
  • Dobrą wytrzymałość krawędzi
  • Przystosowanie do azotowania
  • Przystosowanie do erodowalnia, ale wymagana jest ostrożność
  • Twardość robocza wynosi 62 – 65 HRC

Możliwości zastosowania

Stal DIN. 1.3343 charakteryzuje się dobrą wydajnością cięcia bez utraty twardości do temperatury 600 °C. Dla porównania, zwykła stal do pracy na zimno traci twardość w temperaturze około 200 °C. Podstawą tych możliwości są jej stopy i struktura martenzytyczna.

  • Narzędzia skrawające
  • Frezy
  • Wiertła kręte
  • Gwintowniki
  • Rozwiertaki
  • Narzędzia do przeciągania
  • Noże tokarskie
  • Noże do strugarek
  • Noże do frezowania kół zębatych
  • Segmenty pił tarczowych
  • Piły do metalu
  • Narzędzia do obróbki drewna
  • Dłuta
  • Pogłębiacze
  • Przecinaki
  • Stemple do wyciskania na zimno
  • Narzędzia do precyzyjnego wykrawania
  • Wykrojniki
  • Stemple
  • Formy z tworzyw sztucznych o wysokiej odporności na zużycie

1.3343 Wartości orientacyjne

Analiza chemiczna:

C Si Mn P S Cr Mo V W
0,86 - 0,94 0,0 - 0,45 0,0 - 0,4 0,0 - 0,03 0,0 - 0,03 3,8 - 4,5 4,7 - 5,2 1,7 - 2,1 5,9 - 6,7

Nazwa wg składu chemicznego:
HS6-5-2C

Twardość robocza:
62-65 HRC

Dostarczalna twardość:
270 HB

WŁAŚCIWOŚCI FIZYCZNE 1.3343

  • Martenzytyczna stal szybkotnąca

  • Stal na formy do tworzyw sztucznych

  • Stal do pracy na zimno

  • Stal do pracy na gorąco

Aby mogła zostać sklasyfikowana jako stal szlachetna, musi zawierać 10,5% chromu masowo. Przy zawartości chromu wynoszącej 3,8–4,5% stal HSS 1.3343 nie jest stalą szlachetną.

Chociaż stal 1.3343 wykazuje pewną odporność na korozję, jest podatna na utlenianie w wilgotnym i korozyjnym środowisku. Odporność na korozję można poprawić poprzez pokrycie materiału powłoką, ograniczenie ekspozycji na środowisko korozyjne oraz wdrożenie dobrych praktyk konserwacji i przechowywania w celu zapobiegania korozji.
Jako materiał ferromagnetyczny, stal szybkotnąca 1.3343 jest magnetyzowalna i nadaje się do technologii mocowania magnetycznego.

1.3343 WŁAŚCIWOŚCI TECHNICZNE

Twardość robocza stali szybkotnącej 1.3343 wynosi 62–65 HRC.
Typowa gęstość stali szybkotnącej 1.3343 wynosi 8,12 g/cm³ w temperaturze pokojowej.

Wytrzymałość na rozciąganie stali HSS 1.3343 wynosi około 920 N/mm². Wartość ta jest wynikiem próby rozciągania, która wskazuje, jaka siła jest potrzebna, aby materiał zaczął się rozciągać lub wydłużać, albo zanim ulegnie zerwaniu.
W stanie wyżarzonym stal 1.3343 jest uważana za stal o „średniej” skrawalności i umiarkowanych właściwościach ściernych.

W skali, gdzie 1 oznacza niską, a 6 wysoką jakość, materiał 1.3343 otrzymuje ocenę 2.

W skali, gdzie 1 oznacza niską wartość, a 6 wysoką, stal HSS 1.3343 otrzymuje ocenę 6 za odporność na zużycie.
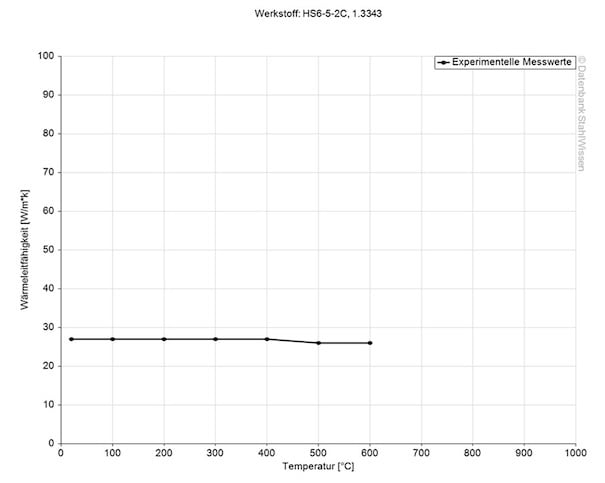
Przewodność cieplna materiału 1.3343 w temperaturze 20°C wynosi 32,8 W/(m*K).
Przewodność cieplna

Wartość W/(m*K)

Temperatura

32,8

20 °C

23,5

350 °C

25,5

700 °C

Poniższa tabela przedstawia rozszerzalność i kurczenie w różnych temperaturach, co może być bardzo istotne w przypadku pracy w wysokich temperaturach lub przy dużych wahaniach temperatury.
Średni współczynnik rozszerzalności cieplnej

10-6m/(m*K)

Przy tempereturze

10,8

20 – 100 °C

11,8

20 – 200 °C

12,0

20 – 300 °C

12,5

20 – 400 °C

Poniższa tabela przedstawia opór elektryczny właściwy stali szybkotnącej HSS 1.3343.

Opór elektryczny właściwy

Wartość (Ohm*mm2)/m

Przy temperaturze

0,524

20 °C

0,581

100 °C

0,664

200 °C

0,751

300 °C

Das Spannungs- und Dehnungsmodul oder das Elastizitätsmodul (Youngscher Modul) für Schnellarbeitsstahl 1.3343 liegt bei 219 kN/mm2.

ABRAMS® PREMIUM STAL – JAKOŚĆ GODNA PODZIWU!

1.3343 PROCES

Obróbka cieplna decyduje o właściwościach materiału. Dlatego zawsze należy ją przeprowadzać ostrożnie. Określane są takie właściwości, jak wytrzymałość, udarność, twardość powierzchni i odporność na temperaturę, co z kolei może wydłużyć/poprawić żywotność części, narzędzi i komponentów.

Obróbka cieplna obejmuje wyżarzanie rozpuszczające, wyżarzanie zmiękczające, normalizowanie, wyżarzanie odprężające, a także odpuszczanie, hartowanie, studzenie lub zmiękczanie.

Nagrzać równomiernie materiał 1.3343 do temperatury 870°C i utrzymywać tę temperaturę przez 1 godzinę na każde 25 mm grubości, ale przez co najmniej 2 godziny. Następnie schłodzić elementy w piecu o 10°C do 540°C, a następnie schłodzić do temperatury otoczenia, w piecu lub na wolnym powietrzu.
Stal szybkotnącą 1.3343 należy odprężyć po intensywnej obróbce skrawaniem przed hartowaniem, aby zapobiec potencjalnym odkształceniom.

Nagrzać materiał do temperatury 630–650°C, utrzymywać w tej temperaturze przez około 2 godziny, a następnie pozostawić elementy do ostygnięcia do temperatury pokojowej na powietrzu.

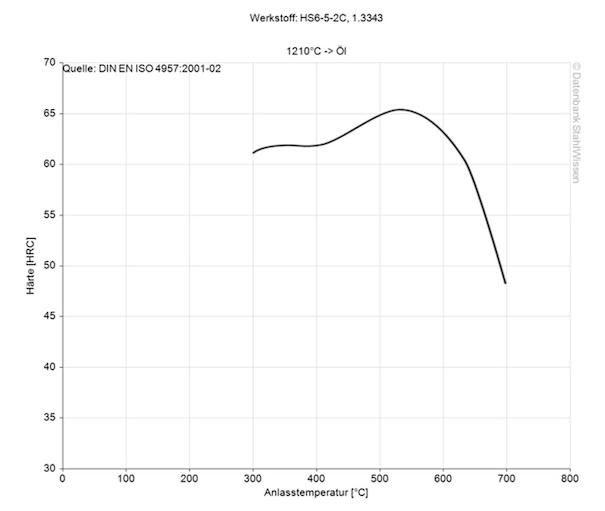
Nagrzać materiał do temperatury odpuszczania 530–560°C i wygrzewać przez co najmniej 2 godziny. Zaleca się dwukrotne odpuszczanie.
Aby zahartować stal szybkotnącą HSS 1.3343, materiał jest najpierw równomiernie podgrzewany do temperatury 400°C w piecu z obiegiem powietrza, a następnie równomiernie zwiększany do 850°C, a w końcowej fazie podgrzewania z 850°C do 1050°C. Następnie temperatura jest szybko zwiększana do 1190–1230°C i utrzymywana przez 5–15 minut.
  • Kąpiel solna – Studzić do temperatury 540–595°C, a następnie dalej schładzać do 65°C. Po studzeniu materiał 1.3343 należy natychmiast odpuścić.

  • Próżnia – Studzić do temperatury poniżej 540°C z szybkością 10°C, a następnie dalej schładzać do temperatury pokojowej.

  • Powietrze

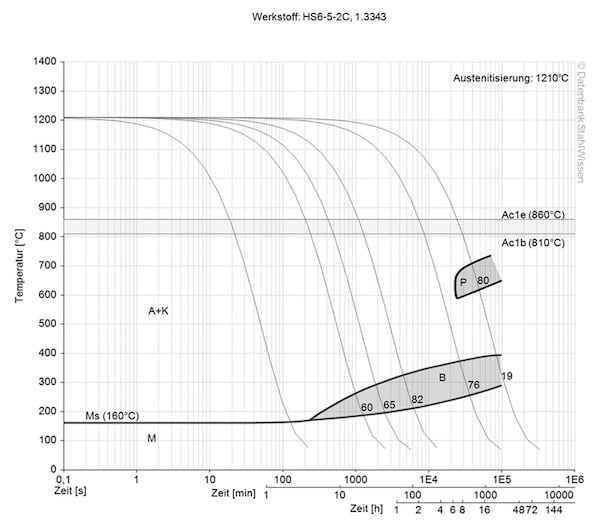
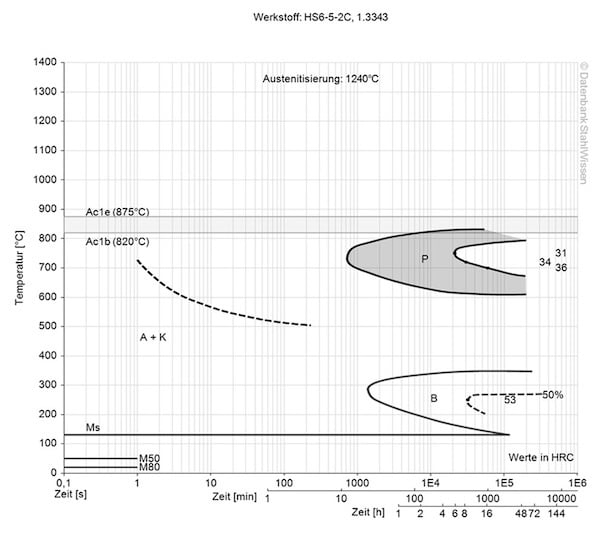
Ten wykres przedstawia mikrozmiany zachodzące w czasie w różnych temperaturach. Są one istotne w obróbce cieplnej, ponieważ dostarczają informacji o optymalnych warunkach dla procesów takich jak hartowanie, wyżarzanie i normalizowanie.
Ten diagram przedstawia zmiany strukturalne na poziomie mikro w czasie przy stałej temperaturze. Pokazuje, w jakiej temperaturze i po jakim czasie zaczynają się formować różne fazy, np. perlit, martenzyt lub bainit.

1.3343 OBRÓBKA POWIERZCHNI

1.3343 OBRÓBKA POWIERZCHNI

Przy wyborze obróbki powierzchni zawsze należy wziąć pod uwagę planowane zastosowanie materiału i to, czy obróbka będzie korzystna dla danego zastosowania. Poniżej przedstawiono kilka przykładów obróbki powierzchni i ich zalety dla stali szybkotnącej 1.3343.

W tym procesie azot jest wprowadzany do powierzchni materiału. Poprawia to twardość powierzchni, odporność na zużycie i wytrzymałość zmęczeniową materiału bez wpływu na istniejące właściwości tego gatunku stali.
Różne powłoki, takie jak TiN (azotek tytanu), TiAlN (azotek tytanu i glinu), AlTiN (azotek glinu i tytanu) lub powłoki diamentowe, które są nakładane cienką warstwą na powierzchnię materiału, można zwiększyć twardość powierzchni i odporność na zużycie, co wydłuża żywotność narzędzi i zmniejsza tarcie.
Chromowanie polega na nałożeniu cienkiej warstwy chromu na powierzchnię, często stosowanej ze względów estetycznych, ale także w celu poprawy odporności na zużycie, wytrzymałości i odporności na korozję.

OBRÓBKA 1.3343

Erodowanie jest stosowane do obróbki elementów wytwarzanych z jednego elementu, do wykrojników lub do produkcji skomplikowanych kształtów. Ponieważ jest to proces obróbki bezkontaktowej, oparty na energii cieplnej, może być stosowany do twardych materiałów, takich jak stal szybkotnąca HSS 1.3343. Przed zastosowaniem obróbki elektroerozyjnej (EDM) tego typu materiału należy wziąć pod uwagę elektrody, wykończenie powierzchni oraz strefy wpływu ciepła. Następnie materiał należy dokładnie sprawdzić, ponieważ w strefach wpływu ciepła mogą pojawić się mikropęknięcia spowodowane naprężeniami termicznymi, które, jeśli nie zostaną wykryte, mogą doprowadzić do awarii narzędzia lub komponentu.
Stal szybkotnąca 1.3343 może wykazywać zmiany wymiarowe podczas nagrzewania, chłodzenia, przemian fazowych i odprężania. Aby zminimalizować zmiany wymiarowe, takie jak odkształcenia lub deformacje, ważne jest kontrolowanie szybkości nagrzewania i chłodzenia lub stosowanie uchwytów do mocowania materiału. Zawsze należy uwzględnić te zmiany i, w razie potrzeby, dodać odpowiedni naddatek materiału, aby uwzględnić te zmiany i zapewnić precyzyjne wymiary.
Powoli podgrzej materiał do temperatury 850–900°C, a następnie zwiększ temperaturę szybciej do temperatury kucia 1050–1150°C. Nie dopuść do spadku temperatury poniżej 880–900°C. Większe elementy można powoli schłodzić w piecu po kuciu, natomiast małe i proste odkuwki można schłodzić w wapnie lub popiele.

Należy pamiętać, że nie jest to wyżarzanie; po prawidłowym schłodzeniu elementów należy je wyżarzać.

Obróbka kriogeniczna może oferować wiele korzyści, takich jak zwiększona odporność na zużycie, zwiększona twardość, poprawiona stabilność wymiarowa, udoskonalona mikrostruktura i odprężenie. Może jednak mieć również pewne wady, takie jak kruchość, a w przypadku nieprawidłowego wykonania, pękanie pod wpływem szoku termicznego. Proces powinien być starannie zaplanowany i kontrolowany, aby osiągnąć jak najlepsze rezultaty.

ALTERNATYWA

Szukasz alternatywnego gatunku stali?

Dzięki ABRAMS poradnik stali® możesz znaleźć odpowiednik lub alternatywę w zaledwie kilka kliknięć.

Karta techniczna

Jako dostawca stali oferujemy kartę techniczną w formacie PDF.

Messe.png

SERWIS

Potrzebują Państwo niestandardowych wymiarów?

Nasze usługi dla Państwa: cięcie strumieniem wody, piłowanie, frezowanie i szlifowanie.

70 GATUNKÓW STALI W 32.895 WYMIARACH

BEZPOŚREDNIO Z MAGAZYNU W OSNABRÜCK

DOSTAWA W 3-5 DNI ROBOCZYCH (DOT. MATERIAŁU W MAGAZYNIE)

BEZ MINIMALNEJ WARTOŚCI I WIELKOŚCI ZAMÓWIENIA

Z NAJWIĘKSZEGO ASORTYMENTU PÓŁPRODUKTÓW W EUROPIE

TAKŻE NA INDYWIDUALNY WYMIAR CIĘCIE - FREZOWANIE - SZLIFOWANIE

Select Your Country / Language

Czy mają Państwo pytania?

Jeśli nie mogą Państwo znaleźć tego, czego szukają lub potrzebują indywidualnych wymiarów, zapraszamy do bezpośredniego zapytania o konkretne potrzeby – nasz zespół chętnie Państwu pomoże.

Proszę do nas zadzwonić w dowolnym momencie:
+48 32 700 88 10

lub wysłać maila na adres:

[email protected]

Jeśli nie mogą Państwo znaleźć tego, czego szukają lub potrzebują indywidualnych wymiarów, zapraszamy do bezpośredniego zapytania o konkretne potrzeby – nasz zespół chętnie Państwu pomoże.