PREMIUM HSS PM 4 Stal
PMHS6-5-4

PN HSS PM 4

PREMIUM HSS PM 4 Stal
PMHS6-5-4

PMHS6-5-4
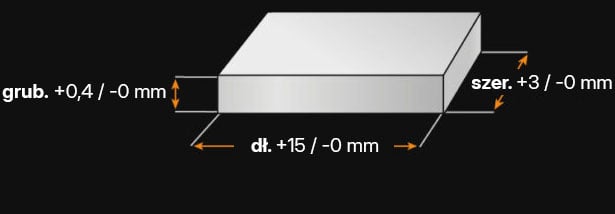
€co-Präz® z naddatkiem [€co / BA]

- płaska -
Toleranzen.png
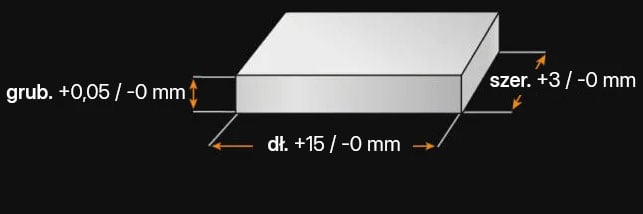
€co-Präz® bez naddatku [€co]

- płaska -
Toleranzen.png

HSS PM 4 - W SKRÓCIE

Jakim rodzajem stali jest HSS PM 4?

Stal HSS PM 4 (numer materiału 1.3361) charakteryzuje się bardzo czystą i jednorodną strukturą z równomiernie rozmieszczonymi węglikami, które optymalizują jej odporność na zużycie. Wysoka zawartość węgla i wanadu sprawia, że stal PM 4 (PMHS 6-5-4) jest wyjątkowo odporna na ścieranie, co czyni ją szczególnie odpowiednią do wykrawania na zimno, obróbki stopów ściernych i cięcia z dużą prędkością.

Tworzy węgliki (zwłaszcza węglik wolframu), które zwiększają twardość na gorąco, odporność na odpuszczanie i odporność na zużycie.

Molibden może zastąpić wolfram i ma taki sam efekt jak wolfram przy połowie masy. Molibden tworzy węgliki, zwiększa twardość na gorąco, a także odporność na odpuszczanie i zużycie, ale musi być poddany bardziej złożonej obróbce cieplnej.

Bierze udział w tworzeniu węglików i poprawia hartowność na wskroś. Umożliwia to hartowanie narzędzi o dużych przekrojach.

Zwiększa temperaturę, do której materiał może być używany, tj. powyżej której martenzyt ulega przemianie. Zapobiega wytrącaniu się węglików.

Tworzy węglik wanadu, który, podobnie jak w niektórych innych stalach, zwiększa odporność na zużycie dzięki swojej twardości (58 HRC).

Jest wymagany do tworzenia zarówno martenzytu, jak i węglików. Proporcja jest dostosowywana do proporcji innych pierwiastków.

Właściwości

HSS PM 4 charakteryzuje się doskonałym połączeniem właściwości dzięki procesowi metalurgii proszków. Charakteryzuje się wysoką odpornością na zużycie, wytrzymałością, wysoką twardością oraz drobną i jednolitą mikrostrukturą. Właściwości te sprawiają, że materiał ten jest dobrym wyborem dla narzędzi i noży, które muszą zachować ostrość przez długi czas. Nadaje się również do elementów takich jak koła zębate i łożyska, a także do zastosowań wymagających dużych prędkości.

  • Stal szybkotnąca
  • Proszkowa stal metalurgiczna 
  • Wysoka wytrzymałość
  • Bardzo wysoka odporność na zużycie
  • Wysoka czystość
  • Zoptymalizowana jednorodność
  • Równomierny, drobny rozkład węglików
  • Zwiększona odporność na pękanie
  • Lepsza stabilność krawędzi

Możliwości zastosowania

Stal szybkotnąca (HSS) to stal wysokostopowa, która jest często używana do produkcji wierteł, gwintowników, narzędzi tokarskich i przeciągaczy. W porównaniu do zwykłej stali do pracy na zimno, która traci twardość w temperaturze około 200 °C, stal PM 4 zachowuje twardość do temperatury 600 °C, a tym samym umożliwia 3 do 4 razy większą prędkość skrawania. Podstawą jej możliwości są stopy i struktura martenzytyczna.

  • Narzędzia wykrawające
  • Narzędzia do wykrawania
  • Narzędzia tnące
  • Narzędzia do przeciągania
  • Noże tokarskie
  • Narzędzia do obróbki drewna
  • Noże do frezowania kół zębatych
  • Segmenty pił tarczowych
  • Piły do metalu
  • Matryce do cięcia
  • Pogłębiacze
  • Rozwiertaki
  • Matryce do wyciskania na zimno
  • Narzędzia do głębokiego tłoczenia
  • Formy z tworzyw sztucznych o zwiększonej odporności na zużycie.

HSS PM 4 Wartości orientacyjne

Analiza chemiczna:

C Si Mn P S Cr Mo V W
1,25 - 1,4 0,0 - 0,45 0,0 - 0,4 0,0 - 0,03 0,0 - 0,03 3,8 - 4,5 4,2 - 5,0 3,7 - 4,2 5,2 - 6,0

Nazwa wg składu chemicznego:
PMHS6-5-4 / PM1.3361

Twardość robocza:
62-65 HRC

Dostarczalna twardość: 
270 HB

WŁAŚCIWOŚCI FIZYCZNE STALI HSS PM 4

  • Stal szybkotnąca

  • Stal na formy do tworzyw sztucznych

  • Stal do pracy na zimno

  • Stal do pracy na gorąco

Stal PM (metalurgia proszków) jest wytwarzana poprzez wytapianie stali w piecu indukcyjnym i poddanie jej działaniu gazu obojętnego, który rozbija stal na bardzo małe kropelki. Krople te krzepną w ciągu kilku sekund, pozostawiając niezwykle drobny proszek praktycznie bez segregacji. Proszkiem tym napełnia się kapsułę, z której całkowicie usuwa się powietrze. Kapsuła jest następnie podgrzewana i poddawana ciśnieniu w celu spiekania. Po odpowiednim czasie kapsuła jest frezowana ze stali, pozostawiając blok stali o czystej i jednorodnej mikrostrukturze.

Aby mogła zostać sklasyfikowana jako stal szlachetna, musi zawierać 10,5% chromu masowo. Przy zawartości chromu 3,8–4,5%, stal PMHS6-5-4 nie jest stalą szlachetną.

Chociaż stal 1.3361 PM4 wykazuje pewną odporność na korozję, nie jest ona wystarczająca do stosowania w środowiskach korozyjnych. Odporność na korozję można poprawić poprzez pokrycie materiału powłoką, ograniczenie czasu ekspozycji oraz wdrożenie odpowiednich praktyk konserwacji i przechowywania.
PM4 to materiał ferromagnetyczny, który jest magnesowalny i nadaje się do technologii mocowania magnetycznego.
W skali, gdzie 1 oznacza niską, a 6 wysoką odporność, stal HSS PM4 otrzymuje ocenę 6 za odporność na zużycie.

HSS PM 4 (1.3361) WŁAŚCIWOŚCI TECHNICZNE

PM 4 posiada szereg doskonałych właściwości, które czynią ją odpowiednią do produkcji noży. Jej doskonała odporność na zużycie, dobra wytrzymałość, wysoka twardość i drobna mikrostruktura sprawiają, że noże długo zachowują ostrość i nie wyszczerbiają się. Nie jest jednak odporna na korozję, co oznacza, że ​​należy zachować ostrożność w środowisku wilgotnym i kwaśnym. Chociaż jej twardość jest zaletą pod względem utrzymania ostrości, sprawia, że ​​noże PM 4 są trudne do ostrzenia i nie nadają się do zastosowań wymagających wyjątkowej elastyczności i odporności na uderzenia.
Twardość stali HSS PM 4 wynosi 62–65 HRC.
Typowa gęstość stali szybkotnącej PM4 wynosi 8,26 g/cm³ w temperaturze pokojowej.
PM 4 charakteryzuje się wytrzymałością na rozciąganie wynoszącą około 920 N/mm² w momencie dostawy. Aby uzyskać tę wartość, przeprowadza się próbę rozciągania, która pokazuje, ile siły potrzeba do rozciągnięcia lub wydłużenia próbki, zanim ulegnie ona pęknięciu.
W skali, gdzie 1 oznacza niską, a 6 wysoką jakość, stal 1.3361 (HSS PM 4) otrzymuje ocenę 2 za skrawalność.
Przewodność cieplna stali szybkotnącej 1.3361 wynosi 23,5 W/(m*K) w temperaturze 20°C.
Przewodność cieplna

Wartość W/(m*K)

Temperatura

23,5

20 °C

26,8

350 °C

36,2

700 °C

Poniższa tabela przedstawia rozszerzalność i kurczliwość w różnych temperaturach, co może być bardzo istotne w przypadku pracy w wysokich temperaturach lub przy dużych wahaniach temperatury.
Średni współczynnik rozszerzalności cieplnej

Wartość 10-6m/(m*K)

Przy temperaturze

10,6

20 – 100 °C

11,7

20 – 200 °C

11,9

20 – 300 °C

12,4

20 – 400 °C

Ciepło właściwe PM 4 wynosi 0,493 J/kg*K w temperaturze pokojowej. Wartość ta wskazuje, ile ciepła potrzeba, aby podgrzać określoną ilość materiału o 1 kelwin.

Poniższa tabela przedstawia opór elektryczny właściwy dla 1.3361. Przewodność elektryczna jest wartością odwrotną do oporu właściwego.
Opór elektryczny właściwy

Wartość (Ohm*mm2)/m

Przy temperaturze

0,53

20°C

Das Spannungs- und Dehnungsmodul, oder das Elastizitätsmodul (Youngscher Modul), für Schnellarbeitsstahl PM 4 liegt bei 214 kN/mm2. 

JAKOŚĆ PREMIUM – TO NASZ STANDARD!

HSS PM 4 (1.3361) PROCES

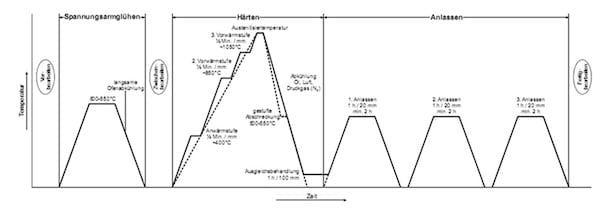
Podczas obróbki cieplnej określa się właściwości materiału. Dlatego też należy ją zawsze przeprowadzać z zachowaniem należytej ostrożności. Określane są takie właściwości, jak wytrzymałość, odporność na pękanie, twardość powierzchniowa i odporność na temperaturę, które z kolei mogą wydłużyć/poprawić żywotność elementów konstrukcyjnych, narzędzi i komponentów.

Obróbka cieplna obejmuje wyżarzanie rozpuszczające, wyżarzanie miękkie, normalizowanie, wyżarzanie odprężające, ale także odpuszczanie, hartowanie i hartowanie lub odpuszczanie.

Ogrzej obrabiany element równomiernie do temperatury 840–870°C, utrzymuj tę temperaturę przez 2 godziny, a następnie powoli schładzaj z prędkością 10–20°C na godzinę do temperatury 595°C. Następnie materiał można dalej schładzać na powietrzu.
Po zgrubnej obróbce elementu obrabianego podgrzewa się go przez około 2 godziny do temperatury 600–700°C, a następnie powoli schładza i po schłodzeniu poddaje obróbce wykańczającej.
Odpuszczanie powinno nastąpić bezpośrednio po hartowaniu. Rozgrzej elementy równomiernie do temperatury 540–650°C w celu przeprowadzenia pierwszego odpuszczania.

Konieczne jest dwukrotne wyżarzanie, z ochłodzeniem do temperatury pokojowej pomiędzy procesami wyżarzania, a trzecie wyżarzanie jest zalecane w celu uzyskania maksymalnej odporności na zużycie podczas hartowania w temperaturze powyżej 1150 °C.

Zaleca się hartowanie stali 1.3361 w kąpieli solnej, piecu próżniowym lub w kontrolowanej atmosferze.

HSS PM 4 należy równomiernie podgrzać do temperatury 790–845°C, a następnie podnieść temperaturę do zakresu 1190–1220°C i utrzymać ją przez krótki czas w zależności od wybranej twardości roboczej, unikając przegrzania. Proces zakończyć schłodzeniem elementów do temperatury 40–50°C, a następnie można przystąpić do studzenia materiału.

Ten gatunek stali jest podatny na odwęglanie, czemu można zapobiec stosując piec z kontrolowaną atmosferą podczas obróbki cieplnej.
  • Powietrze

  • Olej

  • Próżnia

  • Kąpiel cieplna (temperatura od 500 do 550 °C)

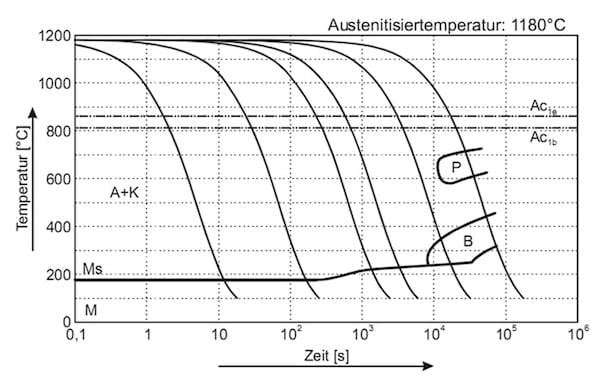
Wykres ten pokazuje mikrozmiany w czasie w różnych temperaturach. Są one ważne podczas obróbki cieplnej, ponieważ dostarczają informacji na temat optymalnych warunków dla procesów takich jak hartowanie, wyżarzanie i normalizacja.

HSS PM 4 (1.3361) OBRÓBKA POWIERZCHNIOWA

HSS PM 4 (1.3361) OBRÓBKA POWIERZCHNIOWA

Obróbka powierzchniowa HSS PM 4 może poprawić odporność na zużycie, odporność na korozję i wydajność. Poniżej znajduje się kilka przykładów obróbki powierzchniowej wraz z ich zaletami i zastosowaniami.

Azotowanie zwiększa twardość powierzchniową a tym samym odporność na zużycie elementów konstrukcyjnych i narzędzi poprzez wprowadzenie azotu do powierzchni materiału. Proces ten pozwala zachować stabilność wymiarową i jest często stosowany w przypadku elementów konstrukcyjnych, dla których ma to duże znaczenie.
Nawęglanie zwiększa twardość i odporność na zużycie poprzez wprowadzenie węgla do powierzchni materiału. Proces ten jest często stosowany w przypadku elementów konstrukcyjnych narażonych na duże obciążenia kontaktowe.
Węgloazotowanie polega na wprowadzeniu mieszanki węgla i azotu w powierzchnię materiału. Zapewnia to komponentom lub narzędziom lepszą odporność na zużycie i dłuższą żywotność. Proces ten jest często stosowany w przypadku kół zębatych lub łożysk wymagających twardej powierzchni, ale wytrzymałego rdzenia.
W tym procesie obrabiane elementy są pokrywane bardzo cienką warstwą, która poprawia twardość powierzchni i odporność na zużycie. PVD (fizyczne osadzanie z fazy gazowej) może zmniejszyć tarcie i jest często stosowane w przypadku narzędzi o dużych prędkościach skrawania.
Powlekanie materiału klasy PM 4 może zwiększyć odporność na zużycie i korozję oraz zmniejszyć tarcie. Metoda ta jest zwykle stosowana w przypadku narzędzi skrawających lub wierteł.

HSS PM 4 (1.3361) OBRÓBKA

Podobnie jak w przypadku innych stali, podczas ogrzewania i chłodzenia PM 4 ulega zmianom wymiarowym. Aby ograniczyć zmiany wymiarów, takie jak wypaczenia lub odkształcenia, ważne jest kontrolowanie szybkości ogrzewania i chłodzenia lub stosowanie urządzeń mocujących materiał. Zawsze należy uwzględniać te zmiany, zapewniając tolerancję dla materiału i kontrolując ogrzewanie lub chłodzenie, gdy wymagane są precyzyjne wymiary.
Obróbka stali HSS PM 4 w temperaturach ujemnych może zwiększyć odporność na zużycie i stabilność wymiarową, poprawić udarność i zmniejszyć naprężenia. Uwzględnienie temperatury, czasu i zastosowania z wymaganymi właściwościami może zapobiec niepożądanym skutkom, takim jak pękanie, nadmierna kruchość, ponowne wprowadzenie naprężeń, a nawet skrócenie żywotności narzędzia.
Obróbka elektroerozyjna (EDM) to bezkontaktowy proces obróbki oparty na energii cieplnej, który może być stosowany do twardych materiałów, takich jak HSS PM 4. Przed zastosowaniem obróbki elektroerozyjnej w stali PM 4 należy wziąć pod uwagę elektrody, wykończenie powierzchni i strefy wpływu ciepła.

Strefy wpływu ciepła mogą wymagać dalszej obróbki cieplnej po obróbce elektroerozyjnej w celu ujednolicenia mikrostruktury przedmiotu obrabianego. Obróbka elektroerozyjna może pozostawić chropowatą powierzchnię z warstwą odlaną, którą można usunąć poprzez szlifowanie i polerowanie.

Powoli podgrzewać PM 4 do temperatury 1090–1150°C. Kucie nie powinno być kontynuowane poniżej 930°C, a elementy obrabiane należy podgrzewać tak często, jak to konieczne. Po zakończeniu kucia elementy są powoli schładzane w wapnie lub popiele.

Podczas spawania PM 4 elementy należy wstępnie podgrzać i stosować spoiwa podobne do materiału podstawowego.
Podczas szlifowania należy unikać lokalnego nagrzewania się powierzchni, ponieważ może to wpłynąć na stan powierzchni obrabianego elementu.

ALTERNATYWA

Szukasz alternatywnego gatunku stali?

Dzięki ABRAMS poradnik stali® możesz znaleźć odpowiednik lub alternatywę w zaledwie kilka kliknięć.

Karta techniczna

Jako dostawca stali oferujemy kartę techniczną w formacie PDF.

Messe.png

SERWIS

Potrzebują Państwo niestandardowych wymiarów?

Nasze usługi dla Państwa: cięcie strumieniem wody, piłowanie, frezowanie i szlifowanie.

70 GATUNKÓW STALI W 32.895 WYMIARACH

BEZPOŚREDNIO Z MAGAZYNU W OSNABRÜCK

DOSTAWA W 3-5 DNI ROBOCZYCH (DOT. MATERIAŁU W MAGAZYNIE)

BEZ MINIMALNEJ WARTOŚCI I WIELKOŚCI ZAMÓWIENIA

Z NAJWIĘKSZEGO ASORTYMENTU PÓŁPRODUKTÓW W EUROPIE

TAKŻE NA INDYWIDUALNY WYMIAR CIĘCIE - FREZOWANIE - SZLIFOWANIE

Select Your Country / Language

Czy mają Państwo pytania?

Jeśli nie mogą Państwo znaleźć tego, czego szukają lub potrzebują indywidualnych wymiarów, zapraszamy do bezpośredniego zapytania o konkretne potrzeby – nasz zespół chętnie Państwu pomoże.

Proszę do nas zadzwonić w dowolnym momencie:
+48 32 700 88 10

lub wysłać maila na adres:

[email protected]

Jeśli nie mogą Państwo znaleźć tego, czego szukają lub potrzebują indywidualnych wymiarów, zapraszamy do bezpośredniego zapytania o konkretne potrzeby – nasz zespół chętnie Państwu pomoże.